
Número Browse:0 Autor:editor do site Publicar Time: 2026-09-23 Origem:alimentado


A obtenção da base estrutural para equipamentos industriais requer um planejamento preciso. Calcular mal as despesas com componentes rígidos de grande escala pode inviabilizar projetos de fabricação. O orçamento para essas peças enormes vai muito além de uma simples taxa de material por quilo. As equipes de compras e engenharia devem levar em conta ferramentas iniciais, metalurgia complexa, tratamentos térmicos e usinagem de precisão de grandes envelopes. Depender apenas do peso da matéria-prima para estimar as despesas do projeto muitas vezes leva a graves estouros orçamentários no final do ciclo de produção. Este guia detalha os verdadeiros fatores de custo das peças fundidas personalizadas, desde a criação inicial do padrão até o acabamento final de precisão. Fornecemos uma estrutura realista para avaliar cotações de fundição, compreender variações extremas de preços e mitigar riscos ocultos de aquisição antes que a primeira onça de metal fundido seja despejada.
O ferramental é o principal obstáculo inicial: a criação de padrões para grandes peças fundidas requer um capital inicial significativo, tornando a amortização de volume e as estratégias de prototipagem fatores críticos no custo por peça.
O material determina o preço base: A escolha entre ferro fundido cinzento, ferro dúctil, fundição mineral e aço estabelece o custo básico da matéria-prima, mas impacta fortemente as despesas de usinagem posteriores.
O acabamento gera custos finais: atingir as tolerâncias exigidas para fundições de máquinas-ferramenta de alta precisão geralmente custa tanto ou mais do que o próprio processo de fundição bruta devido ao equipamento CNC especializado de grande formato necessário.
A complexidade pode superar o tamanho: Componentes menores e altamente intrincados podem, às vezes, incorrer em custos de usinagem mais elevados do que bases estruturais maciças devido a fixações complexas e requisitos de tolerância em nível de mícron.
Questão de logística oculta: Frete, manuseio, testes não destrutivos (END) e tratamentos de alívio de tensão térmica adicionam rotineiramente de 15 a 30% ao custo final de peças fundidas pesadas.
O primeiro grande obstáculo financeiro em qualquer projeto de casting é a criação do padrão. O material escolhido para o padrão está diretamente relacionado ao volume de produção esperado e à durabilidade exigida. Os padrões de madeira, normalmente feitos de pinho ou mogno, oferecem um custo inicial mais baixo. As fundições os utilizam para execuções de baixo volume ou bases estruturais maciças e únicas. No entanto, a madeira degrada com o tempo. Absorve a umidade da areia de fundição e perde a precisão dimensional. Para volumes de produção médios, os padrões de uretano ou polímeros de alta resistência proporcionam melhor resistência ao desgaste.
Quando a produção atinge grandes volumes, as fundições exigem placas de fósforo e caixas macho de alumínio usinadas. As ferramentas de alumínio exigem capital inicial substancial. No entanto, suporta milhares de ciclos de moldagem sem se degradar. Em última análise, essa durabilidade reduz o custo por peça em uma longa produção. A complexidade dos padrões aumenta exponencialmente os custos iniciais. Uma estrutura simples em forma de bloco requer técnicas básicas de moldagem. Em contraste, componentes com rebaixos profundos, canais de resfriamento internos ou cavidades ocas complexas exigem núcleos de areia complexos. Cada núcleo requer suas próprias ferramentas dedicadas de caixa de núcleo. O trabalho envolvido em misturar, assar, preparar e ventilar esses núcleos dentro do molde principal adiciona uma sobrecarga de trabalho significativa a cada vazamento.
Os custos de prototipagem também variam muito com base na metodologia escolhida. A prototipagem rápida utilizando moldes de areia impressos em 3D permite que os engenheiros ignorem totalmente a criação de padrões físicos. Esta tecnologia de jato de ligante imprime o molde e os núcleos diretamente de um arquivo CAD. Embora o custo unitário de um molde de areia impresso em 3D seja maior do que um molde de areia padrão, ele permanece uma fração do custo de corte de ferramentas permanentes de alumínio. Isso o torna uma estratégia ideal para validar um projeto ou produzir uma peça fundida única de prova de conceito antes de investir um grande capital em ferramentas de produção permanentes.
Material Padrão | Capital inicial | Durabilidade / Vida útil | Melhor Aplicação |
|---|---|---|---|
Madeira (Pinho/Mogno) | Baixo | Baixo (degrada com umidade) | Protótipos únicos, grandes doses únicas |
Uretano / Polímero | Médio | Médio (resiste à abrasão da areia) | Tiragens de produção curtas a médias |
Alumínio Usinado | Alto | Alto (milhares de ciclos) | Produção de alto volume e plurianual |
Areia impressa em 3D (sem padrão) | Nenhum (alto custo por unidade) | N/A (Molde de uso único) | Prototipagem rápida, núcleos internos complexos |
A escolha da matéria-prima estabelece o custo inicial, mas também determina o desempenho e a usinabilidade do componente final. O ferro fundido cinzento continua sendo o padrão da indústria para bases estruturais de máquinas devido às suas excepcionais propriedades de amortecimento de vibrações. A estrutura do floco de grafite dentro do ferro cinzento dissipa naturalmente a energia cinética. Isto evita vibrações durante operações de usinagem pesada. Também é relativamente fácil de usinar, o que mantém os custos posteriores gerenciáveis. Ao adquirir peças fundidas de máquinas-ferramenta , o ferro cinzento geralmente oferece o melhor equilíbrio entre custo e desempenho.
O ferro dúctil, caracterizado pela sua estrutura nodular de grafite, oferece resistência à tração e resistência ao impacto significativamente maiores. No entanto, o processo de inoculação especializado necessário para produzir ferro dúctil aumenta o custo do material base. Além disso, o ferro dúctil é mais resistente às ferramentas de corte. Isso diminui as taxas de avanço e aumenta as despesas de usinagem no chão de fábrica.
Materiais alternativos como o granito epóxi, muitas vezes referido como fundição mineral, apresentam uma relação custo-desempenho diferente. As peças fundidas minerais combinam agregados de pedra britada com um ligante epóxi. Eles oferecem amortecimento de vibrações superior em comparação aos metais tradicionais e curam à temperatura ambiente. Isso elimina a necessidade de fornos de fusão que consomem muita energia. Embora as matérias-primas para o granito epóxi sejam premium, o processo muitas vezes elimina a necessidade de alívio subsequente do estresse térmico. Além disso, as pastilhas de precisão podem ser fundidas diretamente na base mineral, reduzindo drasticamente a quantidade de fresamento CNC pesado necessário posteriormente.
A pegada física de uma peça fundida determina a seleção da fundição. A grande maioria das fundições comerciais está equipada para lidar com componentes que pesam algumas centenas de quilos. Quando um projeto requer uma enorme base estrutural pesando dezenas de milhares de libras, o conjunto de fornecedores capazes diminui drasticamente. O vazamento de componentes maciços requer enormes capacidades de fusão, poços de moldagem de piso especializados e pontes rolantes para serviços pesados. Com menos fundições capazes de executar vazamentos em grande escala, as equipes de compras perdem vantagem competitiva em termos de preços.
As taxas de rendimento também desempenham um papel crítico na eficiência e nos preços dos materiais. A taxa de rendimento é a razão entre o peso final utilizável da peça fundida e a quantidade total de metal derramado. Para garantir uma fundição sólida e livre de cavidades de contração, as fundições devem projetar sistemas complexos de canais, sprues e risers pesados. Eles alimentam o metal fundido no molde à medida que a peça esfria e encolhe. Uma fundição estrutural pesada pode exigir o vazamento de significativamente mais metal do que o peso final da peça. O custo de fusão, vazamento e, eventualmente, corte desse excesso de material é contabilizado diretamente no preço por libra cotado pela fundição.
A aquisição de uma peça fundida bruta é apenas a primeira fase do processo de fabricação. Transformar essa forma áspera em um componente funcional da máquina requer uma extensa remoção de metal. Os centros de usinagem comerciais padrão operam com taxas horárias acessíveis. No entanto, grandes peças fundidas estruturais requerem fresadoras de pórtico maciças, mandriladoras horizontais ou configurações especializadas de munhões de 5 eixos. Estas máquinas de grande formato representam enormes investimentos de capital para a oficina mecânica. Conseqüentemente, as taxas horárias para operação de equipamentos de grande porte são substancialmente mais altas do que as taxas de fresagem padrão. Quando uma fundição de várias toneladas requer dezenas de horas em uma fábrica de pórtico, os custos de usinagem rapidamente eclipsam o custo do trabalho de fundição bruta.
Ao lidar com uma fundição de aço usinada em CNC de precisão , a dureza do material aumenta ainda mais o tempo de usinagem. As peças fundidas de aço exigem configurações de máquina altamente rígidas e pastilhas de metal duro especializadas para manter taxas aceitáveis de remoção de material sem induzir desgaste excessivo da ferramenta. Ao desbastar uma base enorme, os maquinistas muitas vezes encontram pontos duros ou bordas geladas onde o metal esfriou muito rapidamente contra a areia. Esses pontos duros destroem as pastilhas de metal duro instantaneamente, exigindo trocas frequentes de ferramentas e retardando toda a operação de desbaste.
A usinagem de peças fundidas pesadas é estritamente dividida em duas etapas distintas: desbaste e acabamento. As peças fundidas chegam da fundição com uma camada externa dura e abrasiva composta de óxidos metálicos e areia incrustada. A usinagem de desbaste envolve a remoção agressiva dessa película e a retirada da maior parte do excesso de material para aproximar a peça de suas dimensões finais. Este estágio requer fusos de alto torque, ferramentas rígidas e potência de máquina significativa.
Uma vez concluída a etapa de desbaste, a peça fundida deve frequentemente repousar ou passar por tratamento térmico para aliviar as tensões internas introduzidas pela remoção pesada de material. A usinagem de acabamento é uma disciplina totalmente diferente. Ele se concentra em alcançar as tolerâncias geométricas finais, acabamentos superficiais e localizações precisas dos furos. O acabamento requer cortes mais leves, taxas de avanço mais lentas e equipamentos de medição altamente sensíveis. A separação desses dois processos é obrigatória para a estabilidade dimensional, mas requer múltiplas configurações de máquina, movimentação de peças pesadas no chão de fábrica e tempos de ciclo totais estendidos.
A busca por tolerâncias geométricas rígidas é o maior impulsionador dos custos pós-fundição. Alcançar o nivelamento, o paralelismo e a perpendicularidade necessários para guias lineares exige configurações especializadas. Ao produzir peças fundidas de máquinas-ferramenta de alta precisão , as oficinas mecânicas devem utilizar controles de temperatura ambiental. Uma enorme fundição de ferro se expandirá e contrairá com base nas temperaturas ambientes da oficina. Usinar uma superfície crítica com uma tolerância de nível mícron requer que a peça fundida, a máquina-ferramenta e o refrigerante sejam estabilizados termicamente.
As equipes de engenharia devem estar perfeitamente conscientes da extrema variação de preços causada pelo excesso de tolerância. A aplicação de tolerâncias rígidas em superfícies não críticas força o maquinista a usar taxas de avanço mais lentas, realizar trocas frequentes de ferramentas e realizar inspeções exaustivas durante o processo em áreas que simplesmente não exigem isso. Esta prática pode facilmente triplicar o custo final de uma fundição padrão. Além disso, formas fundidas irregulares não ficam planas em mesas de máquinas padrão. As oficinas devem projetar e construir acessórios de fixação personalizados para fixar rigidamente a peça fundida sem induzir distorção de fixação. A engenharia e a fabricação desses acessórios personalizados acrescentam custos significativos à produção inicial.
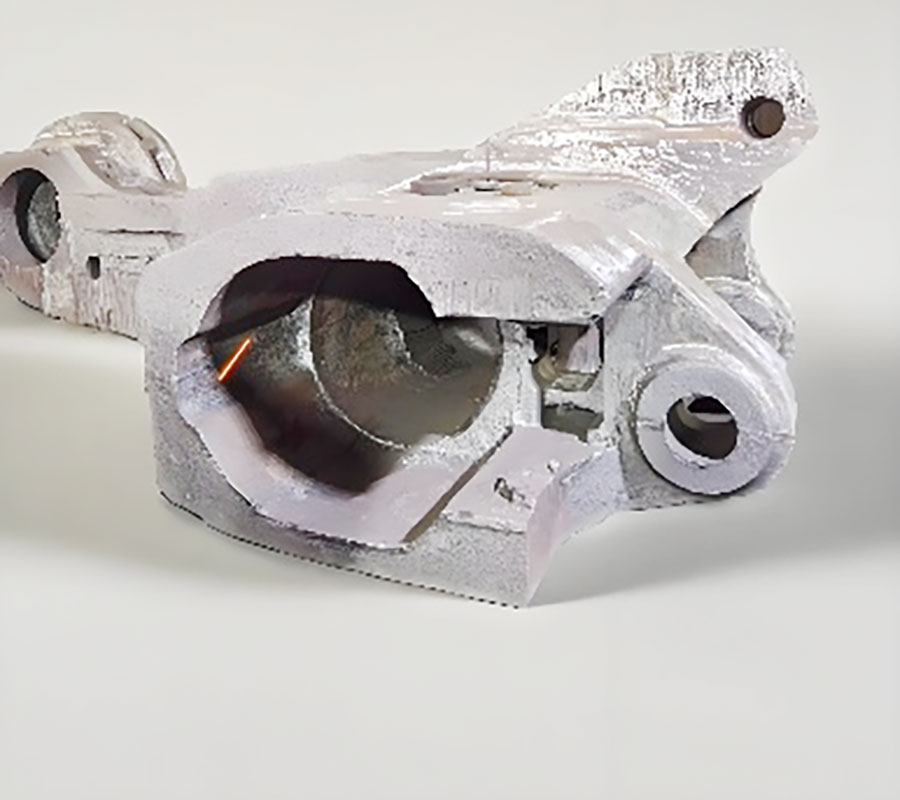
Componentes estruturais maciços formam a espinha dorsal de qualquer equipamento industrial. Ao avaliar peças fundidas de colunas de máquinas-ferramenta e bases de base, os principais fatores de custo são o volume do material, a estabilidade térmica e o desbaste de grandes envelopes. Essas peças apresentam construção com paredes pesadas e extensas nervuras internas projetadas para maximizar a rigidez estática e dinâmica. O grande volume de metal fundido necessário determina um alto custo de material de base.
Como essas peças são fisicamente maciças, elas exigem tempos de resfriamento prolongados no molde de areia. Às vezes, eles ficam sentados por vários dias para evitar tensões internas graves. Isso ocupa um espaço valioso na fundição. Uma vez na oficina mecânica, o tamanho da base da máquina determina que apenas as fresadoras de pórtico maiores e mais caras podem lidar com as operações de desbaste e acabamento. A logística de virar uma peça fundida de vinte toneladas para usinar múltiplas faces requer içamentos coordenados de guindaste duplo, acrescentando mais custos de mão de obra e protocolos de segurança ao roteiro de fabricação.
Os fatores de custo mudam drasticamente ao analisar componentes móveis menores e altamente complexos, como carcaças de fuso ou cabeçotes de fresamento multieixos. Uma discrepância comum de engenharia surge quando as equipes de compras percebem que um alojamento de fuso pequeno geralmente custa mais para produzir do que uma coluna estrutural enorme. A complexidade dessas peças menores determina o preço. As carcaças do fuso exigem perfuração interna complexa para criar camisas de resfriamento e canais de lubrificação. Colocar esses delicados núcleos de areia com precisão dentro do molde exige muita mão-de-obra.
Durante a fase de usinagem, uma carcaça de fuso requer extrema precisão. Os furos dos rolamentos devem ser usinados com precisão de concentricidade e tolerâncias cilíndricas para evitar falhas prematuras do rolamento em altas RPMs. Alcançar esse nível de precisão geralmente requer mandriladoras horizontais especializadas ou centros de usinagem simultâneos de 5 eixos. O tempo gasto na configuração, na sondagem da peça e na realização de passes microscópicos de acabamento excede em muito o tempo necessário para fresar em desbaste uma base de máquina grande e plana.
As peças fundidas brutas contêm grandes quantidades de tensão interna residual gerada durante o processo de resfriamento irregular na fundição. Se uma peça fundida for usinada sem lidar com essas tensões, a remoção do material fará com que o componente deforme e torça fora da tolerância ao longo do tempo. Abordar esta questão requer processos obrigatórios de alívio do stress. O envelhecimento natural envolve deixar a peça fundida ao ar livre por vários meses para permitir que as flutuações sazonais de temperatura aliviem lentamente o estresse. Embora barato, esse método incorre em enormes custos de manutenção de estoque e estende os prazos de entrega de forma inaceitável.
A produção moderna depende do alívio artificial do estresse térmico. As peças fundidas são carregadas em enormes fornos industriais, aquecidos lentamente até uma temperatura específica, mantidos por várias horas e depois resfriados a uma taxa estritamente controlada. Alternativamente, o alívio de tensão vibratório utiliza vibrações mecânicas sintonizadas para estabilizar a estrutura cristalina do metal. Ambos os métodos artificiais requerem equipamentos especializados, consomem energia significativa e acrescentam taxas de processamento obrigatórias ao custo final do componente.
A aparência da superfície não fornece nenhuma indicação da integridade interna da peça fundida. A porosidade subterrânea, inclusões de areia ou cavidades de contração ocultas podem comprometer a rigidez estrutural do componente. Para mitigar este risco, as fundições e os compradores devem implementar protocolos rigorosos de Ensaios Não Destrutivos (END).
Teste Ultrassônico (UT): Usa ondas sonoras de alta frequência para mapear vazios internos e medir a espessura da parede.
Inspeção de Partículas Magnéticas (MPI): Detecta trincas microscópicas superficiais e próximas à superfície, magnetizando a peça e aplicando partículas ferrosas.
Teste Radiográfico (Raio X): Fornece uma imagem interna completa para componentes altamente críticos, revelando o tamanho e localização exatos das inclusões.
Embora o END acrescente custos iniciais, evita perdas financeiras catastróficas posteriormente no ciclo de produção. Descobrir um enorme vazio interno somente depois que um componente passou por dezenas de horas de usinagem CNC cara resulta em sucata total. O comprador perde o custo da fundição bruta, o frete e o exorbitante tempo de usinagem. Estabelecer uma responsabilidade clara pela substituição de sucata e exigir END antecipadamente é um investimento crítico para a redução de custos.
O movimento físico de peças fundidas industriais pesadas representa um custo oculto substancial. Transportar uma base de máquina de várias toneladas não é uma operação de remessa padrão. Requer reboques planos especializados, correntes pesadas e, muitas vezes, licenças rodoviárias com excesso de peso ou tamanho excessivo. Além disso, esses componentes raramente viajam diretamente da fundição até a área de montagem final. Um roteamento típico pode envolver o envio da peça fundida bruta da fundição para uma instalação especializada de tratamento térmico, depois para um empreiteiro de usinagem pesada e, finalmente, para a planta de montagem OEM. Cada ponto de contato requer equipes de montagem especializadas e pontes rolantes para elevação pesada. Essas taxas compostas de frete e manuseio acrescentam rotineiramente margens substanciais ao custo final de entrega do componente.
O método mais eficaz para controlar custos ocorre durante a fase inicial do CAD. A implementação de princípios rígidos de Design for Manufacturability (DFM) garante que o componente seja otimizado para o processo de fundição. Os engenheiros devem padronizar as espessuras das paredes sempre que possível. A transição abrupta de uma seção espessa e pesada para uma parede fina causa um resfriamento irregular. Isso leva a rasgos quentes e cavidades de contração que exigem intervenções caras de fundição. A eliminação de cavidades internas desnecessárias reduz a dependência de núcleos de areia frágeis, reduzindo diretamente os custos de mão de obra.
Os engenheiros também devem considerar os ângulos de inclinação. Um mínimo de 1,5 graus de inclinação permite que o padrão seja desenhado a partir da areia sem rasgar as paredes do molde, reduzindo a necessidade de reparo manual do molde no piso da fundição. No lado da usinagem, os engenheiros devem avaliar implacavelmente os requisitos de tolerância. O relaxamento das tolerâncias geométricas em superfícies não correspondentes evita que os maquinistas percam tempo com acabamentos estéticos. Além disso, adicionar subsídios de usinagem estratégicos garante que a oficina tenha material extra suficiente para limpar a superfície e obter planicidade, evitando que a peça fundida seja descartada devido a pequenas mudanças na fundição.
Comprometer-se com ferramentas caras e pesadas baseadas em um projeto não testado é um enorme risco financeiro. Se a peça fundida usinada final apresentar problemas de ressonância harmônica ou pontos fracos estruturais, o ferramental permanente de alumínio deverá ser fortemente modificado ou totalmente descartado. Aproveitar técnicas de prototipagem rápida mitiga esse risco. Ao utilizar moldes de areia impressos em 3D, as equipes de engenharia podem produzir uma série limitada de protótipos funcionais. Esses protótipos podem ser totalmente usinados, montados e submetidos a testes de vibração e carga no mundo real. Depois que o projeto for validado, a equipe poderá investir com confiança em ferramentas de produção permanentes, sem medo de revisões dispendiosas.
As equipes de compras avaliam constantemente os benefícios do fornecimento de fundição doméstica versus offshore. As fundições offshore frequentemente oferecem custos iniciais mais baixos de ferramentas e taxas reduzidas de material por libra devido à menor sobrecarga de mão de obra. No entanto, estas poupanças iniciais devem ser equilibradas com as realidades logísticas. O fornecimento offshore introduz prazos de entrega de frete marítimo estendidos, processamento alfandegário complexo e altos custos de envio para componentes pesados. Além disso, a gestão de disputas de qualidade, a coordenação de padrões de END e o tratamento da substituição de sucata através das fronteiras internacionais exigem uma ampla supervisão administrativa. Para componentes estruturais altamente complexos e fortemente tolerados, as vantagens de comunicação e os tempos de trânsito reduzidos das fundições domésticas ou próximas da costa muitas vezes superam a vantagem inicial do preço offshore.
Compreender a escala de volume é essencial para uma projeção precisa de custos. Na produção de baixo volume, o custo inicial do padrão e dos acessórios de usinagem personalizados representa uma enorme porcentagem do custo por unidade. À medida que os volumes de produção aumentam, estas despesas de capital fixo são amortizadas num número maior de peças, reduzindo significativamente o custo por unidade. As equipes de compras devem calcular o ponto de equilíbrio específico onde investir em ferramentas permanentes de alta durabilidade e acessórios CNC dedicados se torna mais econômico do que depender de métodos de fabricação mais baratos e de curto prazo. O planejamento de ciclos de produção plurianuais permite que os compradores negociem melhores taxas de longo prazo tanto com a fundição quanto com o empreiteiro de usinagem.
Inicie uma revisão formal do Design for Manufacturability (DFM) com sua fundição antes de finalizar qualquer modelo CAD para eliminar núcleos internos desnecessários e padronizar espessuras de parede.
Exija que todas as Solicitações de Cotação (RFQs) definam explicitamente as qualidades dos materiais, os padrões de testes não destrutivos exigidos e as tolerâncias finais de usinagem para evitar taxas ocultas pós-fundição.
Audite potenciais parceiros de fabricação com base em suas capacidades integradas, priorizando instalações que ofereçam alívio de estresse térmico interno e usinagem de desbaste de grandes envelopes para reduzir a logística de frete.
Implemente uma fase de prototipagem rápida usando moldes de areia impressos em 3D para validar a rigidez estrutural e o desempenho harmônico antes de investir capital em ferramentas permanentes de produção de alumínio.
R: As taxas básicas por libra flutuam com base na liga específica, sendo o ferro cinzento padrão as ligas dúcteis ou de aço mais econômicas e especializadas, exigindo taxas mais altas. O peso da matéria-prima é apenas uma fração do preço final. A perfuração interna complexa, as baixas taxas de rendimento da fundição e os baixos volumes de produção distorcem fortemente o preço base para cima, tornando as estimativas fixas por libra altamente imprecisas para componentes estruturais complexos.
R: Os custos do padrão aumentam dramaticamente com a complexidade e o volume pretendido. Padrões simples de madeira ou moldes de areia impressos em 3D usados para prototipagem rápida exigem capital inicial mínimo. Por outro lado, placas combinadas de alumínio complexas e multinúcleos, projetadas para produção de alto volume e de vários anos, exigem um investimento inicial significativo de capital, embora reduzam drasticamente o custo por peça ao longo do tempo.
R: A usinagem de peças fundidas brutas requer equipamentos CNC enormes e altamente rígidos, capazes de lidar com componentes de várias toneladas. Operar fresadoras de pórtico de grandes envelopes ou mandriladoras gera taxas horárias premium. Cortar a camada externa dura e abrasiva de uma peça fundida requer taxas de avanço lentas, enquanto atingir tolerâncias em nível de mícron exige fixação personalizada e controles rígidos de temperatura ambiental.
R: Componentes pequenos, como caixas de fuso, geralmente apresentam tolerâncias geométricas extremas, canais de resfriamento internos complexos e furos de rolamento precisos. Alcançar essas especificações requer múltiplas configurações em centros de usinagem avançados de 5 eixos. O extenso tempo de configuração, sondagem e passes de acabamento microscópicos necessários para peças complexas frequentemente aumentam os custos de usinagem do que o fresamento de desbaste básico de uma base estrutural maciça.
R: Colunas de máquinas-ferramenta exigem rigidez estática e dinâmica excepcional. Eles exigem propriedades metalúrgicas específicas para amortecimento de vibrações, nervuras internas extensas e tratamentos obrigatórios de alívio de tensões térmicas para garantir estabilidade dimensional ao longo do tempo. Esses rigorosos requisitos de desempenho, combinados com o tamanho dos moldes, elevam seus custos de produção significativamente acima das peças fundidas comerciais padrão.
R: As matérias-primas usadas nas fundições minerais de granito epóxi geralmente apresentam um custo inicial mais alto do que o ferro fundido bruto. No entanto, a fundição mineral cura à temperatura ambiente, eliminando a necessidade de fusão que consome muita energia e subsequente alívio do estresse térmico. Como as pastilhas de precisão podem ser fundidas diretamente na base, isso reduz drasticamente os requisitos finais de usinagem CNC, muitas vezes resultando em economia geral do projeto.
R: A responsabilidade depende estritamente dos termos do contrato negociado. A prática padrão da indústria muitas vezes limita a responsabilidade da fundição de substituir a própria peça fundida bruta, deixando o comprador absorver o tempo de usinagem perdido e os custos de frete. Este risco financeiro faz com que os testes não destrutivos (NDT) iniciais, como a inspeção ultrassônica ou por raios X, sejam um investimento crítico antes do início de qualquer usinagem pesada.


