
Número Browse:0 Autor:editor do site Publicar Time: 2026-09-30 Origem:alimentado


Os fabricantes automotivos enfrentam uma pressão implacável para reduzir o peso dos veículos e as despesas de produção sem comprometer a integridade estrutural ou os padrões de segurança. As equipes de compras e engenharia geralmente adotam processos de fabricação familiares, levando a expectativas de custos desalinhadas. Avaliar a estampagem de metal em relação à fundição requer olhar além das despesas unitárias brutas para compreender a amortização de ferramentas, operações secundárias, seleção de materiais e potencial de consolidação de peças. Este guia fornece uma análise abrangente das despesas do ciclo de vida, comparando as realidades financeiras de ambos os processos para ajudar os compradores técnicos a determinar a rota de fabricação mais econômica para aplicações automotivas específicas. Avaliamos as demandas mecânicas das arquiteturas de veículos modernos, desde invólucros de baterias EV até nós estruturais de chassis. A escolha do método de fabricação errado prende sua linha de produção a ciclos ineficientes, altas taxas de refugo e usinagem secundária excessiva. Ao detalhar os fatores de custo exatos, você obtém uma estrutura clara para a seleção de fornecedores. Isso garante que seus requisitos de engenharia estejam perfeitamente alinhados com seu orçamento de compras, evitando reprojetos dispendiosos no meio do projeto e gargalos na cadeia de suprimentos.
Dinâmica de ferramentas versus custo unitário: a estampagem geralmente oferece custos iniciais de ferramentas mais baixos para geometrias 2D simples, enquanto a fundição sob pressão requer um investimento inicial mais alto, mas atinge custos unitários mais baixos para componentes 3D complexos.
Consolidação de peças: A fundição sob pressão geralmente reduz os custos gerais de montagem ao combinar vários componentes estampados em uma única peça fundida.
Impacto nas operações secundárias: O custo real de qualquer um dos métodos depende muito dos requisitos de pós-processamento, como usinagem CNC ou acabamento superficial.
Equilíbrio de Volume: A viabilidade financeira de cada processo está estritamente atrelada ao volume de produção; uma análise precisa do ponto de equilíbrio é obrigatória para decisões de aquisição.
Avaliar métodos de fabricação requer observar todo o ciclo de vida da produção. As ferramentas iniciais representam apenas uma peça do quebra-cabeça. A seleção de materiais e a complexidade do projeto influenciam fortemente seus números finais. Os tempos de ciclo determinam quantas peças você produz por turno. Ciclos mais rápidos diluem as despesas gerais fixas em mais unidades. As despesas trabalhistas aumentam rapidamente se os processos exigirem intervenção manual ou montagem complexa. As taxas de sucata impactam diretamente a utilização de materiais e os requisitos de compra de matérias-primas. O processamento secundário geralmente determina a despesa final por peça. Avaliar processos baseados apenas em cotações por peça é perigoso. Você deve levar em consideração a manutenção das ferramentas a longo prazo e a expectativa de vida útil da ferramenta. A mão de obra de montagem também desempenha um papel importante nos cálculos finais. Uma peça individual mais barata pode exigir soldagem ou fixação dispendiosa. No chão de fábrica, rastreamos as taxas horárias das máquinas, o consumo de energia e os salários dos operadores. O derretimento do alumínio requer enormes consumos de energia em comparação com o funcionamento de uma prensa mecânica. No entanto, a prensa requer alimentação contínua de bobinas e sistemas de remoção de sucata. Você deve levar em conta o espaço físico, o equipamento auxiliar e os cronogramas de manutenção para cada tipo de máquina.
Estabeleça seus requisitos básicos de engenharia antes de comparar custos. A resistência estrutural determina as escolhas de materiais e a espessura mínima da parede. Os limites de peso geram a necessidade de ligas mais leves ou medidores de chapas metálicas mais finas. A condutividade térmica é essencial para blocos de motores e compartimentos de baterias. As tolerâncias dimensionais determinam se a usinagem secundária é absolutamente necessária. Defina suas restrições financeiras no início do ciclo de vida do projeto. Os limites de despesas de capital determinam quanto você pode gastar antecipadamente em ferramentas. As metas de despesas operacionais orientam suas metas de produção unitária. Equilibrar essas restrições garante uma estratégia de produção viável. Você deve alinhar suas necessidades de engenharia com seu orçamento de compras. A falta de definição desses critérios leva a reprojetos dispendiosos no meio do projeto. Observamos a resistência ao escoamento, a resistência à tração e as propriedades de alongamento. As estruturas de colisão requerem alto alongamento para absorver a energia do impacto. Os suportes só precisam de resistência ao escoamento suficiente para manter um componente no lugar sob vibração. Você combina o processo com a realidade mecânica da peça.
Os moldes de aço endurecido requerem um capital inicial significativo. A complexidade da cavidade determina o investimento final em ferramentas. Geometrias complexas exigem projetos de moldes complexos, núcleos deslizantes e sistemas de pinos ejetores. Isso aumenta as despesas iniciais em relação aos moldes mais simples de cavidade única. A vida útil das ferramentas é um fator crítico nos cálculos financeiros de longo prazo. A fadiga térmica eventualmente degrada as superfícies do molde devido a ciclos de calor extremos. A produção de alto volume exige manutenção regular e eventual substituição do molde. A orçamentação para reparação de ferramentas garante uma produção ininterrupta e evita estrangulamentos na cadeia de abastecimento. Amortizar essas altas despesas iniciais em milhões de peças torna o processo viável. A despesa com ferramentas por peça cai drasticamente à medida que o volume aumenta. Usinamos esses moldes em aço ferramenta H13 premium. Eles passam por um rigoroso tratamento térmico para resistir ao choque térmico do metal fundido. Você também precisa projetar e usinar canais complexos de resfriamento de água dentro dos blocos de matriz. O gerenciamento térmico adequado evita a soldagem e a verificação do calor na superfície da cavidade.
A injeção de metal fundido em alta pressão permite tempos de ciclo rápidos. Essa velocidade reduz significativamente as despesas trabalhistas em grande escala. Extração, têmpera e corte automatizados reduzem ainda mais a intervenção manual. A utilização de material neste processo é altamente eficiente em comparação com métodos subtrativos. Corredores, sprues e flash são facilmente reciclados internamente. Essa reciclabilidade compensa substancialmente os gastos com matéria-prima. A produção em alta velocidade cria uma relação de despesas unitárias altamente favorável. A fundição sob pressão automotiva se destaca quando o volume de produção justifica a configuração extensa. O processo minimiza o desperdício de material enquanto maximiza a produção por hora. Calculamos o peso do tiro versus o peso real da peça. O biscoito, os corredores e os transbordamentos geralmente pesam tanto quanto a própria peça. Você derrete o excesso de metal, injeta, corta e joga de volta na fornalha. O custo energético da refusão é um fator, mas você não perde a matéria-prima.
As iniciativas modernas de redução de peso automotivo dependem fortemente de ligas de alumínio. Os benefícios de custo-peso deste material são inegáveis para a arquitetura de veículos modernos. Veículos mais leves alcançam melhor eficiência de combustível e maior autonomia da bateria elétrica. Formulações personalizadas de alumínio equilibram os gastos com matéria-prima com necessidades mecânicas específicas. Essas ligas oferecem dissipação de calor superior para componentes EV e peças de motor. A produção de peças de fundição sob pressão automotivas de alumínio personalizadas requer gerenciamento térmico preciso. A despesa inicial com material é facilmente compensada pelos ganhos de desempenho do veículo. Os engenheiros especificam misturas exatas de ligas para atender aos rigorosos padrões de segurança em colisões. As adições de silício e cobre melhoram a fundibilidade e a resistência final da peça. Frequentemente utilizamos o A380 para componentes estruturais gerais e o A356 quando precisamos de maior ductilidade. A tecnologia de assistência a vácuo retira o ar da cavidade antes da injeção. Isto reduz a porosidade interna e permite seções de parede mais finas, reduzindo ainda mais o peso da peça.
As matrizes de estampagem se enquadram em níveis de investimento distintos com base na complexidade. Matrizes de supressão simples de estação única representam o ponto de entrada mais baixo. Eles são adequados para perfis planos e básicos. As matrizes compostas requerem um investimento moderado para operações combinadas de corte e conformação. As matrizes progressivas de vários estágios exigem o maior capital inicial na categoria de estampagem. O número de processos de matrizes está diretamente correlacionado com as despesas com ferramentas. Cada estação adicional aumenta a engenharia, a usinagem e a montagem necessárias. Aumentos exponenciais nas ferramentas iniciais ocorrem com projetos complexos de peças com múltiplas dobras. No entanto, estes investimentos permanecem geralmente mais baixos do que os moldes de injeção endurecidos utilizados para metal fundido. A estampagem oferece uma barreira de entrada menor para produção de médio volume. Uma matriz progressiva consiste em sapatas de aço pesado, punções retificados com precisão, blocos de matriz e decapadores com mola. Você precisa projetar pinos piloto para alinhar perfeitamente a tira de metal à medida que ela avança de uma estação para outra.
As prensas de estampagem operam em velocidades extremas, muitas vezes completando centenas de golpes por minuto. A alimentação contínua da bobina reduz as despesas com mão de obra e horas-máquina. Cada golpe produz uma peça quase acabada, maximizando o rendimento. Técnicas especializadas, como a estampagem em máquina de quatro lâminas, oferecem vantagens exclusivas. A estampagem multi-slide reduz as despesas com ferramentas para componentes específicos e complexos. Clipes, suportes e terminais elétricos automotivos se beneficiam muito com esse método. Reduz o desperdício de material em comparação com layouts tradicionais de estampagem progressiva. Essas eficiências tornam a estampagem altamente competitiva para geometrias de alto volume e espessura uniforme. A rápida taxa de produção dilui as despesas gerais de forma incrivelmente rápida. Você carrega uma enorme bobina de aço ou alumínio em um desenrolador, passa-a por um endireitador e coloca-a diretamente na prensa. A máquina funciona continuamente. Você só para para trocar bobinas ou realizar manutenção de rotina na matriz.
Aparas de chapa metálica geram sucata inevitável durante o processo de corte. O layout da peça na tira metálica determina o rendimento do material. Um agrupamento deficiente leva a um desperdício significativo de material e a maiores despesas por unidade. As taxas de sucata impactam diretamente a viabilidade financeira final da peça. A estampagem enfrenta limitações severas com espessuras de parede variáveis. Você não pode estampar uma peça que exija ressaltos de montagem grossos e aletas de resfriamento finas. Geometrias 3D complexas geralmente exigem múltiplas operações de estampagem ou união secundária. A estampagem profunda estica o material, arriscando rasgos, adelgaçamento e fraqueza estrutural. Essas limitações podem compensar a economia inicial com ferramentas se o projeto for forçado. A sucata do esqueleto que sobra depois que as peças são apagadas vai para uma lixeira. Você a vende de volta ao reciclador, mas por uma fração do preço original da bobina. A conformabilidade do material limita o quão apertado você pode dobrar o metal sem quebrar o raio externo.
Compare as despesas de estampagem e soldagem de três suportes separados. Agora compare isso com a conversão de um componente unificado. A consolidação de peças elimina trabalho de montagem, consumíveis de soldagem e ferramentas de fixação. A soldagem requer acessórios adicionais, mão de obra qualificada e verificações de qualidade rigorosas. Os fixadores acrescentam peso desnecessário e introduzem potenciais pontos de falha mecânica. A fundição de uma única peça complexa reduz totalmente essas despesas posteriores. Um componente unificado melhora a rigidez estrutural e a confiabilidade a longo prazo. O maior investimento em ferramentas é muitas vezes justificado pela enorme economia na montagem. As equipes de compras devem calcular o custo total montado, e não apenas o preço da peça individual. Vemos isso constantemente com suportes de motor e nós de suspensão. Uma montagem estampada requer células robóticas de soldagem MIG, acessórios de solda personalizados e testes destrutivos de solda. Um único nó fundido entra direto na linha de montagem, eliminando três subcomponentes e uma dúzia de soldas.
Calcular o ponto de equilíbrio é essencial para uma seleção precisa do processo. Este é o volume de produção onde são compensados maiores gastos com ferramentais. As despesas unitárias mais baixas eventualmente ultrapassam o desembolso de capital inicial. Cenários de volume baixo a moderado favorecem a estampagem ou métodos alternativos de fabricação. Ao produzir tiragens limitadas, despesas de capital mais baixas geralmente vencem o argumento financeiro. As execuções de alto volume transferem fortemente a vantagem para a injeção de metal fundido. A previsão precisa evita desalinhamentos dispendiosos em sua estratégia de fabricação. Sempre mapeie seu volume de produção projetado em relação aos cronogramas de amortização de ferramentas. Um ponto de equilíbrio mal calculado destrói a lucratividade do projeto. Você pega o custo total do ferramental e o divide pela produção esperada. Adicione isso ao preço da peça. Se você precisar apenas de vinte mil peças, um dado progressivo faz sentido. Se você precisar de dois milhões de peças em cinco anos, o molde de injeção pesado se paga no primeiro ano.
Métrica de avaliação | Fundição sob pressão automotiva | Estamparia Metálica |
|---|---|---|
Investimento inicial em ferramentas | Alto (moldes de aço endurecido complexo) | Baixo a moderado (depende dos estágios progressivos) |
Despesa Unitária (Alto Volume) | Muito baixo | Muito baixo |
Complexidade Geométrica | Excelente (Espessura de parede variável, características internas) | Limitado (espessura uniforme, principalmente perfis 2D) |
Potencial de consolidação de peças | Alto (combina várias partes em uma) | Baixo (Muitas vezes requer soldagem/fixação secundária) |
Rendimento e desperdício de materiais | Alto rendimento (os corredores/sprues são reciclados internamente) | Rendimento moderado (sucata de esqueleto inevitável) |
As operações de acabamento impactam significativamente o gasto da peça final. A chapa estampada oferece um acabamento superficial natural e liso direto da bobina. As peças fundidas geralmente requerem tratamentos secundários para atender a padrões cosméticos rigorosos. O jateamento remove o flash e uniformiza a textura da superfície. O acabamento vibratório suaviza arestas e melhora a estética geral. O revestimento ou revestimento em pó fornece a resistência à corrosão e o apelo visual necessários. Essas operações secundárias acrescentam mão de obra e tempo às despesas gerais de produção. Alcançar peças fundidas de precisão automotiva com superfície lisa requer levar em consideração essas etapas específicas de acabamento. Você deve fazer um orçamento para essas operações durante a fase inicial de cotação. Carregamos milhares de peças em enormes recipientes vibratórios preenchidos com meio cerâmico. A mídia limpa as peças, removendo rebarbas afiadas deixadas pela prensa de corte. Acrescenta tempo de ciclo, mas entrega uma peça pronta para montagem final ou revestimento.
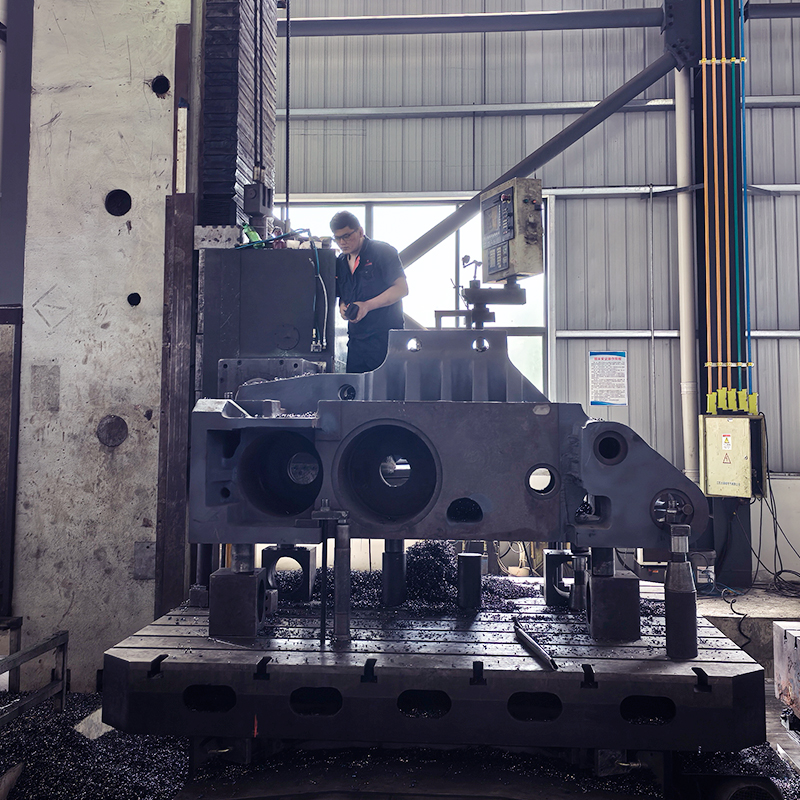
Tolerâncias rígidas geralmente determinam a usinagem pós-processamento obrigatória. Isso adiciona tempo de ciclo, despesas de fixação e mão de obra à despesa unitária. As superfícies de contato críticas devem ser perfeitamente planas e dimensionalmente precisas. As peças fundidas da caixa de transmissão usinadas em CNC servem como um excelente exemplo desse requisito. Os mancais internos e as faces de montagem exigem dimensões exatas. As despesas secundárias de usinagem impactam fortemente o cálculo financeiro final do componente. Minimizar os recursos usinados durante a fase de projeto é fundamental para o controle de custos. O projeto visando a capacidade de fabricação reduz a dependência de operações subtrativas secundárias dispendiosas. Projetamos acessórios hidráulicos personalizados para segurar as peças fundidas brutas dentro de centros de usinagem horizontais. As fresas CNC ficam voltadas para fora das almofadas de montagem e perfuram e rosqueiam os furos roscados. Cada minuto que a peça fica na máquina CNC adiciona um custo direto ao resultado final.
Os defeitos comuns variam significativamente entre os dois processos de fabricação. A injeção de metal fundido luta contra a porosidade interna e os fechamentos a frio. A estampagem enfrenta desafios com retorno elástico do material, desbaste excessivo e rasgos nas bordas. As taxas de defeitos impactam diretamente as despesas com sucata e o rendimento geral do material. Testes não destrutivos são necessários para componentes estruturais automotivos críticos. A inspeção por raios X detecta porosidade interna em peças fundidas com paredes espessas. Estas medidas rigorosas de controle de qualidade aumentam as despesas operacionais. A mitigação de defeitos no início da produção economiza capital significativo e evita recalls. Parâmetros robustos de controle de processo não são negociáveis para fornecedores automotivos. Seccionamos as peças no chão e as verificamos ao microscópio. Utilizamos máquinas de medição por coordenadas para verificar dimensionamento geométrico e tolerâncias. Se um operador de prensa de estampagem não conseguir lubrificar a bobina adequadamente, a matriz irá desgastar e você rasgará o metal.
Os prazos de entrega de ferramentas representam uma despesa de oportunidade significativa para o lançamento de novos veículos. Os moldes normalmente demoram muito mais para serem fabricados e validados do que as matrizes de estampagem. Usinagem complexa de cavidades, processamento de EDM e tratamentos térmicos ampliam o cronograma. As fases de validação requerem múltiplas iterações de amostragem para atingir dimensões perfeitas. A prototipagem rápida mitiga os riscos durante a fase crítica de validação. As ferramentas flexíveis permitem testes físicos antes de se comprometer com moldes de produção de aço duro. Essas estratégias evitam o dispendioso retrabalho de ferramentas e atrasos desastrosos na produção. Incluir os prazos de entrega em seu cronograma de lançamento de produto é essencial para o sucesso. Executamos um processo completo de aprovação de peças de produção antes de enviar qualquer volume de produção. Você deve provar que o processo é estável e capaz de funcionar na taxa cotada. Apressar a construção da ferramenta sempre resulta em peças de baixa qualidade e matrizes quebradas no chão.
Conduza uma revisão rigorosa do Projeto para Capacidade de Fabricação com sua equipe de engenharia para identificar oportunidades de consolidação de peças.
Solicite cotações detalhadas de fornecedores que separam claramente a amortização de ferramentas das despesas unitárias brutas.
Calcule seu ponto de equilíbrio de volume exato antes de investir capital em qualquer processo de fabricação.
Avalie todas as necessidades de usinagem secundária e acabamento superficial para garantir uma previsão precisa das despesas do ciclo de vida.
Avalie as restrições de tempo de execução do seu projeto para determinar se a fabricação do molde se adapta ao cronograma de lançamento do seu veículo.
R: As matrizes de estampagem geralmente exigem um investimento inicial menor, especialmente para perfis 2D simples. Os moldes de injeção de aço endurecido exigem um gasto de capital inicial significativamente maior devido à usinagem complexa de cavidades, linhas de água e requisitos térmicos. A diferença exata depende muito da complexidade da peça, do tamanho e do número de estações progressivas necessárias.
R: As matrizes compostas realizam vários cortes ou dobras em um único golpe em uma estação, tornando-as ideais para peças planas e moderadamente complexas. As matrizes progressivas movem a tira de metal através de múltiplas estações sequenciais. Isso os torna perfeitos para geometrias complexas e de alto volume que exigem conformação progressiva, perfuração e blanking.
R: O ponto de equilíbrio varia de acordo com a complexidade da peça e o potencial de consolidação. Geralmente, a produção em alto volume, excedendo centenas de milhares de unidades, justifica o alto investimento inicial em ferramentas. O processo consegue isso por meio de despesas por unidade significativamente mais baixas, tempos de ciclo mais rápidos e redução da mão de obra de montagem posterior.
R: Não. Os componentes do motor normalmente exigem espessuras de parede variáveis, canais de resfriamento internos complexos e grande rigidez estrutural. A estampagem é limitada a espessuras uniformes de chapa metálica. Ele não pode replicar as intrincadas geometrias 3D, as saliências de montagem espessas ou a massa térmica necessária para blocos de motores ou caixas de transmissão.
R: A usinagem secundária adiciona mão de obra, tempo de máquina e despesas de fixação à unidade base. Se uma peça exigir fresamento CNC extensivo para obter tolerâncias estreitas nas superfícies de contato ou nos mancais dos rolamentos, essas operações secundárias podem, às vezes, exceder as despesas iniciais de fundição. Minimizar os recursos usinados é fundamental.
R: A fundição geralmente oferece melhor utilização do material porque os canais, sprues e flash podem ser derretidos e reciclados internamente imediatamente. A estampagem gera inevitáveis sobras de chapa metálica e sucata de esqueleto. Você deve vender essa sucata para recicladores por um valor depreciado, resultando em maior desperdício líquido de material.


