
Número Browse:0 Autor:editor do site Publicar Time: 2026-10-07 Origem:alimentado


Os riscos financeiros e de reputação de uma situação de interrupção de linha ou de um recall de produto devido a defeitos de fundição no setor automotivo são catastróficos. Selecionar o parceiro de produção certo é uma decisão técnica de alto risco e não apenas um exercício de aquisição. Muitas fundições afirmam ter capacidades de nível automotivo, mas carecem de controles de processo rigorosos, infraestrutura de usinagem secundária e sistemas de gerenciamento de qualidade necessários para fornecer consistentemente geometrias complexas em escala. Ir além das comparações de preços por peça requer um quadro de avaliação sistemático. Este guia detalha os critérios críticos de engenharia, qualidade e operacionais necessários para auditar e selecionar um parceiro de fabricação confiável. Nós nos concentramos nas realidades da produção de alto volume, desde recursos de células automatizadas até protocolos de limpeza técnica rigorosos, garantindo que você faça parceria com uma instalação capaz de atender a metas rigorosas de zero defeito.
A conformidade não é negociável: um fornecedor viável deve demonstrar conformidade madura com a IATF 16949 e um histórico comprovado de execução impecável do PPAP (Processo de aprovação de peças de produção).
As operações secundárias são importantes: as verdadeiras capacidades são frequentemente comprovadas em processos pós-fundição, como usinagem CNC com tolerâncias rígidas, testes automatizados de vazamento e protocolos de limpeza técnica rigorosos.
A autonomia das ferramentas reduz os riscos: Fornecedores com recursos internos de projeto de ferramentas, manutenção e reparo preditivo oferecem resiliência significativamente maior da cadeia de suprimentos e custos mais baixos no longo prazo.
DFM e prototipagem geram valor: O suporte de engenharia em estágio inicial e a análise do fluxo do molde são essenciais para otimizar geometrias personalizadas antes de se comprometer com ferramentas pesadas.
As equipes de compras muitas vezes lutam para diferenciar entre fundições comerciais em geral e verdadeiras instalações automotivas. O critério de sucesso é a capacidade de lidar com componentes de alto volume e alto estresse com consistência absoluta. Você deve ter como meta execuções de produção com zero defeitos. As fundições em geral dependem fortemente de intervenções manuais e inspeções visuais. As instalações de nível automotivo dependem de controle estatístico de processos, automação rígida e prevenção proativa de defeitos. A avaliação sempre começa no chão de fundição.
A infra-estrutura física da fundição determina o seu limite técnico. Você deve avaliar a faixa de forças de travamento disponíveis no piso. Máquinas de 400T a 4000T+ garantem o alinhamento com tamanhos de peças específicos. Suportes pequenos e caixas de sensores exigem máquinas de menor tonelagem com tempos de ciclo rápidos. Grandes componentes estruturais, como invólucros de baterias ou caixas de transmissão, exigem forças de travamento massivas para evitar o rompimento da matriz sob altas pressões de injeção. Um parque de máquinas diversificado permite que o fornecedor lide com todo o seu portfólio de componentes sem forçar as peças em prensas de tamanho inadequado.
A automação é inimiga da variação. Procure células de fundição totalmente automatizadas em vez de máquinas independentes. Essas células devem incluir sistemas de carregamento automático para garantir que um volume consistente de metal seja derramado em cada disparo. A extração robótica evita a distorção das peças durante a ejeção, o que é comum quando os operadores retiram manualmente as peças da matriz. Os coletores automatizados de lubrificação de matrizes garantem resfriamento uniforme e aplicação consistente de agente desmoldante em topografias complexas de matrizes. Estações de têmpera integradas estabilizam a estrutura metalúrgica imediatamente após a fundição. Essas etapas automatizadas garantem a consistência do tempo de ciclo e reduzem drasticamente o erro humano.
Fundições avançadas também integram termografia infravermelha em suas células automatizadas. Câmeras térmicas examinam a face da matriz após cada disparo para verificar a distribuição uniforme da temperatura. Se uma linha de resfriamento entupir e uma seção da matriz ficar muito quente, o sistema interrompe automaticamente a produção antes que as peças defeituosas sejam fundidas. Este nível de controle de processo separa os fornecedores de primeira linha dos demais.
As aplicações automotivas exigem propriedades metalúrgicas específicas. Você deve avaliar a experiência do fornecedor com ligas automotivas específicas. A produção de peças de fundição sob pressão automotivas de alumínio personalizadas requer profundo conhecimento da ciência dos materiais. A química da liga determina o desempenho final do componente.
Audite rigorosamente o controle de qualidade do fundido. A má qualidade do fundido leva a falhas catastróficas de peças no campo. Investigue seus processos de desgaseificação. A desgaseificação rotativa usando argônio ou nitrogênio remove o hidrogênio dissolvido do alumínio fundido. Isso evita a formação de porosidade de gás durante a solidificação. Verifique o uso da análise do espectrômetro. Eles devem verificar a composição química de cada lote fundido antes do início da fundição. Os protocolos de gerenciamento de escória devem ser rigorosamente aplicados para evitar que inclusões de óxidos duros entrem na peça final, o que mais tarde destruiria as ferramentas de corte durante a usinagem CNC.
Liga de alumínio | Silício (Si)% | Cobre (Cu)% | Características principais | Aplicações automotivas típicas |
|---|---|---|---|---|
A380 (ADC12) | 7,5 - 9,5 | 3,0 - 4,0 | Excelente fluidez, boa usinagem, resistência padrão. | Suportes, caixas eletrônicas, tampas gerais do trem de força. |
A356 | 6,5 - 7,5 | <0,2 | Alto alongamento, tratável termicamente (T6), excelente resistência ao choque. | Componentes de suspensão, chassis auxiliares, juntas de direção. |
AlSi10Mg | 9,0 - 11,0 | <0,05 | Alta condutividade térmica, excelente resistência à corrosão. | Dissipadores de calor, placas frias de bateria, carcaças de inversores. |
A383 (ADC10) | 9,5 - 11,5 | 2,0 - 3,0 | Enchimento superior da matriz para paredes finas, alta resistência ao rasgo a quente. | Corpos de válvulas complexos, nervuras estruturais de paredes finas. |
Design for Manufacturability (DFM) é onde um fornecedor comprova seu valor de engenharia. Avalie sua capacidade de fornecer fluxo de molde avançado e análise térmica. Softwares como MAGMASOFT ou Flow-3D permitem que os engenheiros simulem o processo de injeção antes de qualquer aço ser cortado. Eles podem prever o aprisionamento de ar, a porosidade de contração e os fechamentos a frio analisando a velocidade da frente do metal e os padrões de solidificação. A eliminação desses defeitos durante a fase de projeto economiza meses de modificações nas ferramentas e evita atrasos no lançamento.
Verifique suas capacidades em prototipagem rápida. A prototipagem valida a forma, o ajuste e a função antes da produção em alto volume. Os fornecedores devem oferecer protótipos usinados em CNC a partir de tarugos de alumínio para testar as folgas de montagem. Eles também podem oferecer fundição em areia ou fundição sob pressão de baixa pressão para testes funcionais em estágio inicial. Essa validação antecipada reduz o risco antes de você comprometer capital pesado em matrizes de produção de aço endurecido.
Durante a fase DFM, o fornecedor deve rejeitar ativamente o seu projeto. Eles deverão sugerir modificações nas espessuras das paredes para garantir um resfriamento uniforme. Eles devem recomendar ajustes no ângulo de inclinação para evitar escoriações na ejeção. Eles devem identificar áreas onde o testemunho pode reduzir o peso do material sem sacrificar a integridade estrutural. Um fornecedor que simplesmente aceita um projeto defeituoso sem oferecer feedback do DFM é uma responsabilidade enorme.
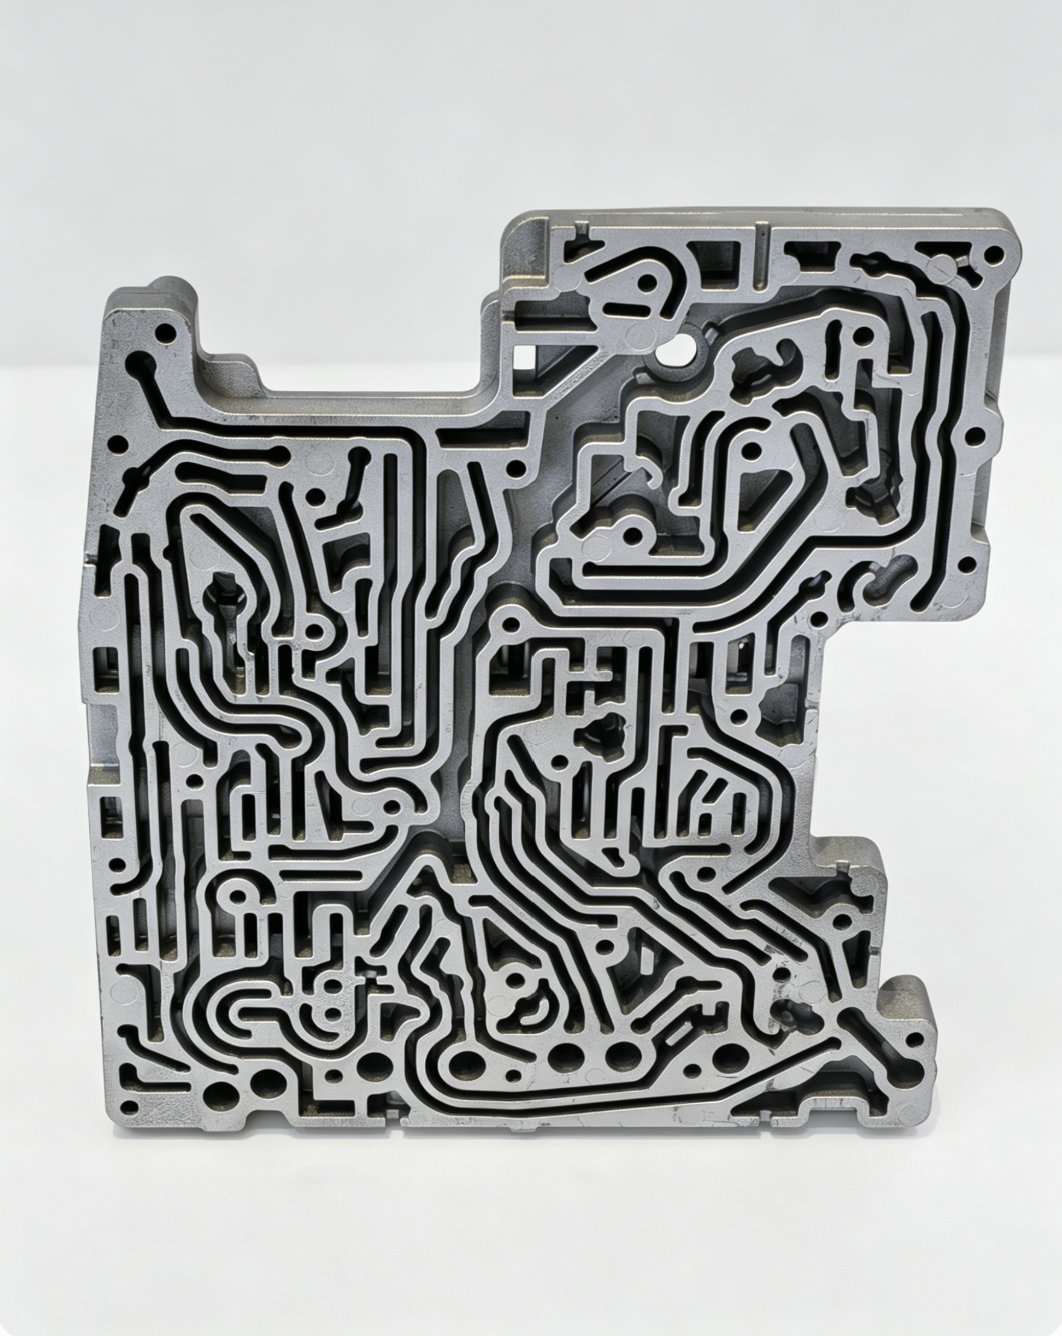
Diferentes componentes automotivos exigem abordagens distintas de fundição e usinagem. O limite técnico de um fornecedor é demonstrado pelo manuseio de peças historicamente difíceis. Você deve avaliar suas soluções específicas para dinâmica de fluidos, tolerâncias rígidas e limpeza do sistema. As capacidades gerais não se traduzem em requisitos automotivos complexos.
Os componentes para manuseio de fluidos apresentam desafios de fabricação únicos. A fabricação de uma carcaça sob pressão de carcaça de bomba de óleo de motor automotivo requer estanqueidade absoluta. A solidez interna é obrigatória para manter a pressão hidráulica. A microporosidade na parede da peça fundida cria caminhos de vazamento. Esses caminhos de vazamento levam a quedas de pressão, perda de fluido e, por fim, falha catastrófica do motor.
Audite o uso da tecnologia de fundição a vácuo pelo fornecedor. Os sistemas de alto vácuo evacuam o ar da cavidade da matriz apenas milissegundos antes da injeção do metal. Isto reduz drasticamente o aprisionamento de gás e cria uma estrutura interna altamente densa. Avalie o uso de alfinetes. Os pinos de compressão aplicam pressão hidráulica localizada às seções espessas da parede durante a zona pastosa de solidificação. Isso alimenta metal extra na área de contração, eliminando completamente a porosidade de contração.
Exigir evidência de inspeção por raios X em tempo real. Os operadores devem verificar as estruturas internas com uma frequência de amostragem definida. Além disso, devem ter protocolos automatizados de teste de vazamento. Os testes de pressão de decomposição ou testes de vazamento de hélio devem ser integrados diretamente na linha de produção para garantir 100% de verificação de cada carcaça da bomba antes do envio.
As peças do trem de força exigem extrema precisão. A produção de peças fundidas de caixas de transmissão usinadas em CNC envolve geometrias internas complexas. Essas peças exigem dimensionamento e tolerâncias geométricas extremamente rígidas (GD&T). Os furos dos rolamentos, as superfícies correspondentes e os furos dos pinos-guia devem estar perfeitamente alinhados. O desalinhamento causa desgaste prematuro das engrenagens, vibração intensa e falha total da transmissão.
Avalie a integração da fundição e da oficina mecânica. Uma transição perfeita da fundição para a usinagem reduz danos no manuseio e atrasos logísticos. O fornecedor utiliza centros de usinagem CNC de 4 ou 5 eixos internamente? Máquinas multieixos minimizam configurações de fixação. A usinagem de setup único reduz drasticamente o empilhamento de tolerâncias, garantindo que todos os recursos críticos permaneçam perfeitamente concêntricos e paralelos entre si.
Revise seus recursos de CMM (Máquina de Medição por Coordenadas). Eles devem utilizar a medição em processo diretamente na máquina CNC para detectar precocemente o desgaste da ferramenta. Os dados de controle estatístico de processo (SPC) devem ser monitorados ativamente para todas as dimensões críticas. Se o diâmetro do furo do rolamento começar a tender para o limite de controle superior, o operador deverá ajustar o deslocamento da ferramenta antes que uma peça defeituosa seja produzida.
Os sistemas modernos de fluidos e trem de força são altamente sensíveis à contaminação por partículas. Lascas de usinagem residuais, rebarbas de fundição ou meios abrasivos podem causar falhas catastróficas. Um único chip microscópico de alumínio pode emperrar o carretel do corpo da válvula de transmissão, tornando o veículo inoperante. Você deve auditar a adesão do fornecedor aos rígidos padrões de limpeza técnica.
Verifique a conformidade com os padrões de limpeza VDA 19.3 ou ISO 16232. Devem possuir linhas dedicadas de limpeza ultrassônica. Essas linhas usam lavagem, enxágue e secagem a vácuo em vários estágios para remover partículas microscópicas de galerias internas profundas. Instalações de inspeção de salas limpas são necessárias para extrair e medir com precisão a contaminação por partículas.
Extração: O componente é lavado com um solvente especializado sob pressão controlada para desalojar as partículas das passagens internas.
Filtração: O solvente é passado através de um filtro de membrana fina para capturar todos os detritos metálicos e não metálicos.
Análise: A membrana é analisada sob um microscópio automatizado para contar e categorizar as partículas por tamanho de compartimentos (por exemplo, 100-200 mícrons, 200-400 mícrons).
Relatórios: Um relatório de limpeza detalhado é gerado para comprovar a conformidade com as especificações máximas permitidas de tamanho e peso de partículas do OEM.
Avalie suas capacidades de acabamento superficial. Eles precisam de processos rigorosamente gerenciados para jateamento, anodização ou revestimento eletrônico. Esses tratamentos devem atender a padrões rígidos de resistência à corrosão automotiva, muitas vezes exigindo centenas de horas de validação de testes de névoa salina.
O Sistema de Gestão da Qualidade (SGQ) de um fornecedor deve fazer a transição da inspeção reativa para a prevenção proativa de defeitos. É impossível inspecionar a qualidade de uma peça no final da linha. A qualidade deve ser incorporada ao processo desde o início. O SGQ determina como o fornecedor lida com as variações, implementa correções e impulsiona a melhoria contínua em toda a instalação.
Verifique a certificação IATF 16949 ativa. Esta é a base absoluta para o fornecimento automotivo. No entanto, um certificado pendurado na parede do lobby não é suficiente. Você deve auditar sua proficiência real nas ferramentas principais da AIAG no chão de fábrica. Isso inclui APQP (Planejamento Avançado de Qualidade do Produto), FMEA (Análise de Modo de Falha e Efeitos), MSA (Análise do Sistema de Medição), SPC (Controle Estatístico de Processo) e PPAP (Processo de Aprovação de Peças de Produção).
Procure documentos FMEA vivos. Um FMEA não deve ser uma documentação estática gerada apenas para passar em uma auditoria. Deve ser um documento dinâmico e de trabalho, atualizado imediatamente após cada não conformidade interna ou reclamação do cliente. Os operadores no local devem compreender as características críticas identificadas no plano de controle. A execução do PPAP deve ser impecável, demonstrando um índice de capacidade de processo (Cpk) de pelo menos 1,33 ou 1,67 antes que a produção em massa seja autorizada.
Quando ocorre um defeito no campo, a contenção rápida é fundamental para limitar a responsabilidade. Avalie a implementação da rastreabilidade em nível de peça. Fornecedores avançados usam códigos DataMatrix ou QR gravados a laser em cada fundição. Esses códigos vinculam-se diretamente a dados específicos de tiro armazenados no servidor central. Você pode rastrear o lote exato da liga, o operador da máquina, a pressão de injeção, a temperatura da matriz e os deslocamentos de usinagem CNC para aquela peça específica.
Revise seus procedimentos de contenção. Se for detectada uma não conformidade, com que rapidez o inventário suspeito é colocado em quarentena? Avalie sua metodologia de resolução de problemas 8D. Eles devem identificar a verdadeira causa raiz usando técnicas como os 5 Porquês ou diagramas de Ishikawa, e não apenas abordar o sintoma superficial. As ações corretivas devem incluir alterações permanentes no processo, como atualização da lógica do PLC na máquina de fundição, modificação da geometria da matriz ou instalação de sensores poke-yoke na linha de montagem.
Os Fabricantes de Equipamento Original (OEM) exigem cada vez mais reduções da pegada de carbono em todas as suas cadeias de abastecimento. Você deve avaliar as iniciativas ambientais do fornecedor. A conformidade Ambiental, Social e de Governança (ESG) está rapidamente se tornando um critério estrito de fornecimento. As fundições são tradicionalmente operações que consomem muita energia. As instalações modernas devem demonstrar um compromisso claro com a sustentabilidade.
Procure o uso de ligas de alumínio secundárias recicladas onde os requisitos estruturais permitirem. Avalie sua infraestrutura de fusão. Fornos de fusão energeticamente eficientes com queimadores regenerativos reduzem significativamente o consumo de gás natural. Os sistemas de refrigeração de água em circuito fechado minimizam a descarga de águas residuais e reduzem o consumo geral de água. Os fornecedores que reduzem ativamente a sua pegada de carbono proporcionam viabilidade a longo prazo num cenário regulamentar em mudança e ajudam-no a cumprir as suas próprias metas de sustentabilidade corporativa.
A matriz é o coração do processo de fundição. Uma infraestrutura de ferramentas deficiente leva à falha prematura da ferramenta. Causa desvio dimensional, flash excessivo e graves atrasos na produção. A parceria com um fornecedor de fundição sob pressão automotiva totalmente integrado garante que as ferramentas sejam tratadas como um ativo crítico e não como uma mercadoria descartável.
Muitas fundições terceirizam a fabricação de suas ferramentas para lojas terceirizadas para reduzir despesas gerais. Isto introduz enormes riscos de implementação. Quando uma matriz quebra durante uma produção de alto volume, as ferramentas terceirizadas exigem o transporte do enorme bloco de aço pela cidade ou pelo país. Isso resulta em dias ou semanas de inatividade, ameaçando sua linha de montagem.
Fornecedores com salas de ferramentas internas oferecem vantagens distintas. Eles executam alterações de engenharia com mais rapidez. Eles fornecem manutenção preventiva imediata. Os recursos de reparo rápido reduzem significativamente o tempo de inatividade. Se um pino central quebrar, uma porta precisar de modificação ou um pino ejetor travar, os fabricantes de ferramentas internos resolvem o problema exatamente no mesmo turno. Esta autonomia garante a resiliência da cadeia de abastecimento e garante o fluxo ininterrupto de peças.
O aço ferramenta degrada com o tempo. A injeção repetida de alumínio fundido em altas velocidades e temperaturas extremas causa fadiga térmica severa. Isso se manifesta como verificação de calor (microfissuras) na superfície da matriz, que é transferida para a peça fundida como veios elevados. Avalie como o fornecedor monitora a vida útil da ferramenta. Eles devem monitorar contagens exatas de tiros para cada inserção de matriz, lâmina e pino central usando contadores automatizados vinculados ao sistema ERP.
Procure cronogramas rigorosos de manutenção preditiva. As matrizes devem ser removidas da máquina em intervalos específicos para alívio de tensões. A renitretação da superfície restaura a dureza e evita que o alumínio fundido seja soldado ao aço. As pastilhas de alto desgaste devem ser substituídas antes que falhem catastroficamente. Um programa de manutenção proativo garante que a ferramenta alcance sua vida útil garantida. Ele garante que a qualidade da peça permaneça perfeitamente consistente desde o primeiro até o centésimo milésimo disparo.
Ação de Manutenção | Intervalo típico de contagem de tiros | Propósito |
|---|---|---|
Inspeção Visual e Limpeza | Cada turno | Remova o acúmulo de alumínio, verifique se há pinos ejetores quebrados e verifique o fluxo da linha de resfriamento. |
Verificação menor de polimento e lubrificação | 5.000 - 10.000 tiros | Resolva pequenas soldas e verifique se as corrediças móveis funcionam suavemente sem escoriações. |
Alívio do estresse | 20.000 - 30.000 tiros | Trate termicamente a matriz para aliviar as tensões térmicas internas e atrasar a verificação do calor. |
Re-Nitretação | 40.000 - 50.000 tiros | Restaure a dureza da superfície para evitar soldagem e erosão severas nas portas. |
Substituição de inserção | 80.000 - 100.000+ tiros | Substitua pinos centrais de alto desgaste e insertos de guilhotina que perderam tolerância dimensional. |
Compile um pacote de RFQ abrangente, incluindo arquivos de etapas 3D, desenhos 2D com chamadas críticas de GD&T e requisitos específicos de limpeza técnica.
Agende uma auditoria técnica no local com fundições selecionadas para inspecionar fisicamente suas células de fundição automatizadas e revisar seus documentos FMEA vivos.
Solicite evidências documentadas de conformidade com a limpeza VDA 19.3 ou ISO 16232 de projetos anteriores de motores automotivos de alto volume.
Exija um cronograma detalhado de manutenção de ferramentas descrevendo procedimentos de alívio de tensão e intervalos de substituição de pastilhas com base em contagens exatas de disparos.
R: A certificação básica é IATF 16949. Esta norma se baseia na ISO 9001, mas adiciona requisitos rígidos específicos para o setor automotivo. Ele exige o uso de ferramentas principais da AIAG, como APQP, FMEA e PPAP. A conformidade garante que o fornecedor se concentre na prevenção de defeitos, na redução de variações e na melhoria contínua da cadeia de abastecimento.
R: Os fornecedores utilizam sistemas de fundição sob pressão de alto vácuo para evacuar o ar do molde antes da injeção. Eles empregam pinos de compressão para aplicar pressão localizada durante a solidificação, eliminando a porosidade de contração. Além disso, eles validam a estrutura interna usando inspeção por raios X em tempo real e integram testes de vazamento de pressão de decomposição 100% automatizados na linha de produção.
R: O Design for Manufacturability (DFM) utiliza software de simulação de fluxo de molde para prever defeitos de fundição antes do corte da ferramenta. Ao otimizar antecipadamente a espessura da parede, a localização das portas e os canais de resfriamento, os engenheiros eliminam a necessidade de modificações físicas dispendiosas e demoradas no molde. Isso acelera o cronograma de lançamento e reduz as taxas de descarte.
R: A usinagem CNC interna fornece responsabilidade de fonte única. Ele elimina os riscos logísticos e os danos de manuseio associados ao envio de peças fundidas brutas para uma oficina mecânica terceirizada. Além disso, a utilização de máquinas internas de 4 ou 5 eixos permite a usinagem de configuração única, o que reduz drasticamente o empilhamento de tolerâncias e garante conformidade rigorosa com GD&T.
R: Estas normas definem os limites aceitáveis para contaminação por partículas em peças fabricadas. A conformidade requer linhas de lavagem ultrassônicas especializadas, ambientes de sala limpa e análise microscópica. Isso garante que nenhum resíduo de usinagem ou rebarbas de fundição permaneçam, o que poderia causar falhas catastróficas em fluidos sensíveis ou sistemas de trem de força.
R: A fundição a vácuo remove o ar da cavidade da matriz, evitando o aprisionamento de gás durante a injeção em alta velocidade de alumínio fundido. Isso resulta em uma estrutura interna altamente densa e livre de porosidade. A integridade metalúrgica aprimorada permite que os componentes estruturais sejam tratados termicamente ou soldados sem formação de bolhas, garantindo resistência e resistência máximas.


