
Número Browse:0 Autor:editor do site Publicar Time: 2026-10-14 Origem:alimentado


A rápida transição do sector automóvel global para a redução de peso e a electrificação depende fortemente da enorme infra-estrutura de fundição sob pressão de alumínio e zinco localizada na China. Os gerentes de sourcing enfrentam desafios distintos ao tentar separar as verdadeiras fundições automotivas de nível 1 e nível 2 dos fundidores comerciais de nível inferior ou empresas comerciais que se mascaram como fabricantes reais. Escolher o parceiro de fabricação errado leva diretamente a altas taxas de refugo, graves disputas sobre ferramentas e gargalos paralisantes na cadeia de suprimentos. Você precisa de um método confiável para examinar esses fornecedores antes de comprometer capital. Este guia fornece uma estrutura baseada em evidências para avaliar as principais empresas chinesas de fundição sob pressão automotiva . Analisamos suas capacidades técnicas, especializações regionais de fabricação e estratégias comprovadas para mitigar riscos de produção offshore.
A certificação é a linha de base: apenas os fabricantes selecionados possuem certificações IATF 16949 ativas e verificáveis e conformidade de exportação relevante (por exemplo, marcação CE para o mercado europeu).
A capacidade do NEV é o novo padrão: a capacidade de produzir componentes de fundição sob pressão para veículos de nova energia em larga escala (como carcaças de baterias) indica o investimento do fabricante em máquinas de tonelagem ultra-elevada (gigacasting) e tecnologias avançadas de fundição a vácuo.
Versatilidade de materiais: Fundições de primeira linha demonstram fluxos de trabalho distintos e otimizados para fundição sob pressão de alumínio (leve, integridade estrutural) e zinco (alta precisão e geometrias complexas).
A propriedade das ferramentas é crítica: a clareza inicial sobre a propriedade do molde, os cronogramas de manutenção e a proteção de propriedade intelectual evitam o aprisionamento do fornecedor e custos ocultos.
As operações secundárias são importantes: as fundições com usinagem CNC e acabamento superficial internos oferecem melhor controle de qualidade e prazos de entrega mais rápidos do que aquelas que terceirizam essas etapas finais críticas.
A fabricação automotiva exige controles rígidos de processo e tolerância zero a defeitos. Ao avaliar fundições, a certificação IATF 16949 atua como a linha de base mínima absoluta. Este padrão força a instalação a operar com protocolos de melhoria contínua, estratégias de prevenção de defeitos e variação reduzida em toda a cadeia de abastecimento. A conformidade com a ISO 14001 demonstra uma gestão ambiental responsável, uma métrica cada vez mais exigida pelos OEMs globais. Para componentes enviados para linhas de montagem europeias, você deve verificar a capacidade do fabricante em atender aos requisitos da marcação CE.
Não olhe apenas para certificados na parede. Avalie a implementação prática e diária do Planejamento Avançado de Qualidade do Produto (APQP) e do Processo de Aprovação de Peças de Produção (PPAP). Essas estruturas comprovam que o fornecedor entende as especificações do seu projeto de engenharia e mantém um processo de fabricação repetível. Ande pelo local e avalie seus laboratórios internos de metrologia. Um fundidor automotivo competente deve operar máquinas de medição por coordenadas (CMM) para verificação dimensional, equipamento de inspeção de raios X para detectar porosidade interna de contração e espectrômetros de emissão óptica para verificar a composição da liga antes de vazar qualquer metal.
A integridade estrutural e a precisão dimensional de uma peça fundida dependem inteiramente da qualidade do seu molde. Durante a fase de Design for Manufacturability (DFM), os fabricantes de primeira linha executam softwares avançados de análise de fluxo de molde, como Magmasoft ou AnyCasting. Essas ferramentas de simulação mapeiam dinâmica térmica, velocidades de fluxo de metal e padrões de solidificação. Eles permitem que os engenheiros prevejam e eliminem defeitos como fechamentos a frio, soldagem ou aprisionamento de ar antes de cortar um único bloco de aço.
Você deve estabelecer expectativas contratuais claras em relação à vida útil. As matrizes de aço para ferramentas H13 de alta qualidade, tratadas termicamente de acordo com os padrões NADCA 207, devem vir com vida útil garantida. Espere 80.000 a 100.000 disparos para alumínio, dependendo da complexidade da peça e da agressividade da liga. Avalie as capacidades internas da sala de ferramentas da fundição usando estes critérios:
Disponibilidade de fresas CNC multieixos e máquinas EDM dedicadas exclusivamente à reparação de moldes.
Cronogramas de manutenção preventiva documentados com base nas contagens reais de disparos.
Recursos internos de alívio de tensão térmica para evitar verificação de calor na superfície da matriz.
Estações de polimento dedicadas para manter ângulos de inclinação e requisitos de acabamento superficial.
Combinar o tamanho, o peso e a complexidade geométrica do seu componente com o parque de máquinas do fabricante evita rebarbas excessivas e deformações dimensionais. Uma gama diversificada de forças de travamento indica um fornecedor versátil e bem capitalizado. O surgimento da gigcasting para componentes estruturais massivos requer instalações especializadas equipadas com infraestrutura massiva.
Tonelagem da máquina | Componentes Automotivos Típicos | Nível de automação necessário | Expectativa de tempo de ciclo |
|---|---|---|---|
200T - 400T | Carcaças de sensores, pequenos suportes, acabamento interno | Padrão (extração robótica) | Rápido (15 a 30 segundos) |
600T - 1000T | Bombas de água, carcaças de bombas de óleo, colunas de direção | Alto (carregamento automático, pulverização) | Médio (40 - 70 segundos) |
1200T - 2500T | Caixas de transmissão, blocos de motor, chassis auxiliares | Célula completa (assistência de vácuo, controle térmico) | Lento (80 - 120 segundos) |
3500T - 7000T+ | Gabinetes de bateria, parte inferior da carroceria dianteira/traseira gigacast | Ultra-High (têmpera e corte integrados) | Muito lento (mais de 120 segundos) |
Os níveis de automação determinam diretamente a consistência do tempo de ciclo e as taxas de defeitos. Procure células de produção equipadas com revestimento robótico, pulverização automatizada de moldes e extração robótica de peças. As operações manuais introduzem variações térmicas severas no ciclo de fundição sob pressão. A pulverização automatizada garante uma aplicação consistente do agente desmoldante, mantendo as temperaturas ideais da matriz e prolongando a vida útil da ferramenta, evitando bolhas na superfície.
As fundições são especializadas em famílias específicas de metais devido a requisitos térmicos e procedimentos de manuseio muito diferentes. Avalie o manuseio de ligas de alumínio, como ADC12, A380 ou A356. O alumínio fornece a alta relação resistência/peso necessária para componentes de chassis, blocos de motor e iniciativas de redução de peso estrutural. Avalie seus processos de tratamento de metal fundido. Procure estações rotativas de desgaseificação e fluxo, que removem hidrogênio e óxidos dissolvidos para melhorar as propriedades mecânicas finais da peça fundida.
Para componentes que exigem extrema precisão, paredes mais finas e características de revestimento superiores, as ligas de zinco como a série Zamak dominam. O zinco é fundido em temperaturas muito mais baixas, prolongando significativamente a vida útil da matriz e permitindo geometrias complexas com ângulos de inclinação mínimos. Avalie as capacidades de fundição sob pressão em câmara quente da fundição. As máquinas de câmara quente alcançam as tolerâncias rigorosas exigidas para acabamento interno, caixas eletrônicas e montagens mecânicas complexas que as máquinas de câmara fria de alumínio simplesmente não conseguem igualar.
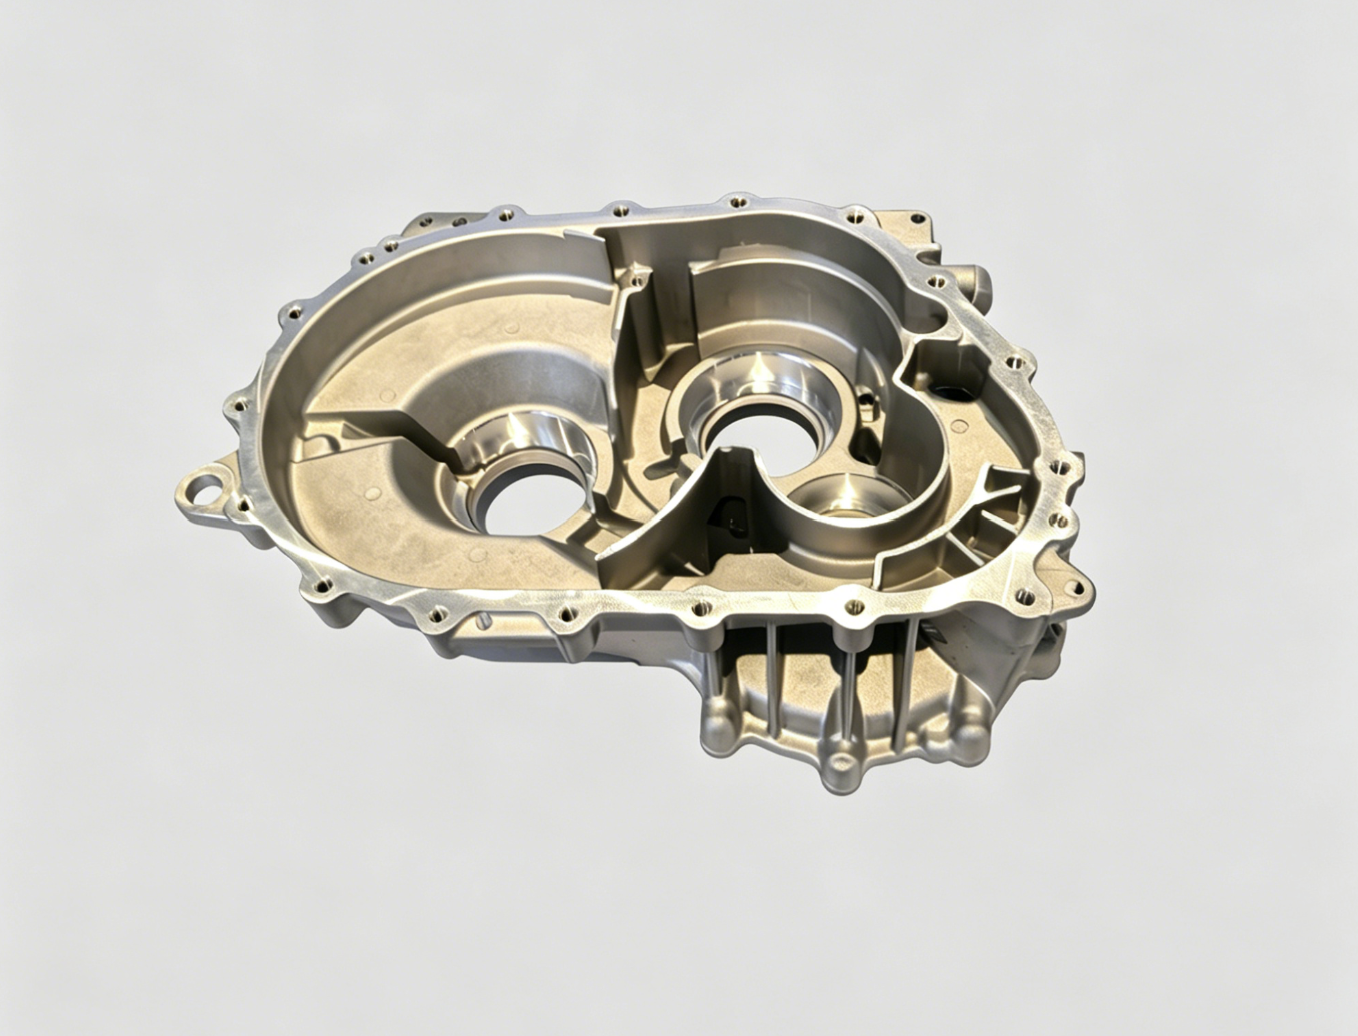
O escalão superior da indústria de fundição sob pressão da China consiste em megafundições e conglomerados integrados capazes de apoiar enormes cadeias de abastecimento globais. Empresas como BYD Company Limited e Foxconn Technology Group operam instalações altamente automatizadas e de alto volume. Suas operações concentram-se fortemente em componentes estruturais de grande escala e integração de veículos elétricos. Esses gigantes se adaptam melhor a contratos massivos de OEM, onde escala, integração vertical e rampas de produção agressivas têm prioridade sobre quantidades mínimas de pedido baixas.
As empresas apoiadas pelo Estado e os gigantes da indústria pesada também dominam este espaço. A China Aluminum Corporation (Chalco), o China FAW Group, a SAIC Motor e o COSCO Shipyard Group possuem imensa infraestrutura de fundição industrial. Eles oferecem ampla integração vertical, controlando tudo, desde a fundição de matérias-primas e ligas até a montagem final dos componentes. Gigantes automotivos legados como Wanxiang Group e Weichai Power trazem décadas de profundo conhecimento especializado em veículos comerciais pesados e fundição de motores complexos.
Além das megafundições, a China possui centros regionais distintos especializados em componentes automotivos de precisão. A região de Ningbo, especificamente o distrito de Beilun, opera como a capital de moldes de fundição sob pressão da China. Esta concentração geográfica de fornecedores de matérias-primas, fabricantes de ferramentas e finalizadores de superfície permite que os fundidores baseados em Ningbo ofereçam fabricação altamente competitiva para componentes de alumínio de médio a alto volume.
Os centros de Xangai e Fujian operam como centros emergentes de produção avançada. Essas instalações integram operações primárias de fundição sob pressão com usinagem CNC multieixos de alta tecnologia, atendendo clientes com rígidos padrões de conformidade de exportação. Mais ao sul, as instalações de Dongguan e Shenzhen são especializadas em geometrias complexas e de alta precisão. Eles aproveitam a herança de fabricação de eletrônicos da região para oferecer acabamento superficial superior, atendendo tanto aos mercados domésticos de veículos elétricos quanto às demandas de exportação de alta eficiência.
A transição para a mobilidade elétrica exige componentes estruturais grandes, de paredes finas e capazes de integrar múltiplas funções numa única peça fundida. O principal critério de sucesso para essas peças é a capacidade de fundir grandes áreas de superfície sem empenamento ou distorção dimensional. Os fabricantes devem demonstrar domínio sobre o gerenciamento térmico em matrizes maciças para garantir uma solidificação uniforme em diversas espessuras de parede.
Ao avaliar fornecedores para essas peças, concentre-se em sua experiência em fundição sob pressão de alto vácuo. A fundição sob pressão padrão retém o ar dentro do metal, causando bolhas graves se a peça for submetida a tratamento térmico T6 ou soldagem em alta temperatura. Os sistemas de vácuo evacuam o ar da cavidade da matriz milissegundos antes da injeção do metal, resultando em peças estruturais densas, soldáveis e tratáveis termicamente. As aplicações comuns que exigem esse nível de tecnologia incluem gabinetes de baterias, montagens de torres de choque e carcaças de motores. A aquisição de componentes confiáveis de fundição sob pressão para veículos de nova energia requer a verificação dessas capacidades específicas de vácuo e tratamento térmico no chão de fábrica.
Os componentes do trem de força operam sob alto estresse, temperaturas extremas e pressão de fluido constante. Os critérios críticos de sucesso aqui são o controle rigoroso da porosidade interna e da estanqueidade à pressão absoluta. Mesmo vazios internos microscópicos levam a vazamentos de fluidos ou falhas mecânicas catastróficas sob cargas operacionais. As fundições devem utilizar projetos avançados de canais e pinos de compressão localizados para alimentar o metal fundido em seções espessas durante a solidificação, evitando a porosidade de contração.
As operações secundárias pós-fundição têm o mesmo peso. A capacidade de executar usinagem CNC de precisão internamente garante que as superfícies correspondentes atinjam as tolerâncias geométricas rígidas exigidas para juntas e vedações. Procure instalações que utilizem centros de usinagem horizontal com vários paletes para remoção de metal eficiente e de alta precisão. As aplicações comuns incluem caixas de transmissão, carcaças de bombas de água e carcaças de bombas de óleo de motores automotivos , onde a estabilidade dimensional impacta diretamente o desempenho e a longevidade do motor.
O acabamento interno, as maçanetas externas das portas e os invólucros dos sensores visíveis exigem uma aparência visual impecável e uma resistência robusta à corrosão ambiental. Os critérios de sucesso para peças cosméticas giram em torno da integridade da superfície logo após o molde. Quaisquer defeitos superficiais, como marcas de fluxo, fechamentos a frio ou bolhas, aumentam durante os processos subsequentes de galvanização ou pintura, levando à rejeição imediata.
Avalie o domínio do fabricante no controle de temperatura da matriz e no uso de agentes desmoldantes avançados. O gerenciamento térmico preciso evita a solidificação prematura do metal, garantindo que a liga preencha detalhes complexos perfeitamente. As fundições que se destacam nesta área produzem peças fundidas de precisão automotiva de superfície lisa que requerem polimento manual mínimo antes de serem submetidas ao revestimento de cobre-níquel-cromo, revestimento em pó ou anodização. Seus processos de controle de qualidade devem incluir inspeções visuais rigorosas sob iluminação padronizada e testes de névoa salina para verificar a resistência à corrosão a longo prazo.
Um risco comum no fornecimento offshore é a ambiguidade em torno da propriedade do molde. Algumas fundições subsidiam o preço inicial da peça, mantendo a propriedade das ferramentas. Isso cria um grave aprisionamento do fornecedor. Se ocorrerem quedas de qualidade ou atrasos na produção, a transferência da produção para outra instalação torna-se impossível sem investir em moldes inteiramente novos. Além disso, projetos CAD desprotegidos vazam facilmente para os concorrentes.
Mitige esses riscos antes de compartilhar quaisquer desenhos técnicos. Elaborar acordos explícitos de NNN (não divulgação, não utilização, não evasão) que sejam legalmente aplicáveis nas jurisdições chinesas. Certifique-se de que as faturas de ferramentas permaneçam completamente separadas das faturas de produção de peças. O contrato comercial deve indicar a propriedade absoluta dos moldes, incluindo o direito de retirá-los fisicamente das instalações do fornecedor a qualquer momento, sem penalidade.
Muitos gerentes de sourcing vivenciam um fenômeno em que a amostra de ouro inicial atende perfeitamente aos requisitos do PPAP, mas a qualidade da produção em massa se degrada gradualmente nos meses subsequentes. Esse desbotamento da qualidade normalmente resulta da manutenção inadequada da ferramenta, da substituição não autorizada de ligas secundárias mais baratas ou da omissão de processos secundários críticos, como rebarbação ou alívio de tensão térmica.
Combata o aumento da taxa de defeitos implementando protocolos de verificação rigorosos e contínuos. Agende inspeções pré-embarque (PSI) de rotina de terceiros aleatoriamente. Exigir contratualmente que a fundição forneça certificados de materiais abrangentes, leituras de espectrômetros e relatórios de inspeção de raios X com cada lote de produção. Manter uma presença no chão de fábrica, seja através de seus próprios engenheiros ou de auditores terceirizados de confiança, garante que o processo de fabricação aprovado permaneça inalterado.
A seleção de um fornecedor com base apenas na cotação inicial de fabricação mais baixa geralmente leva à interrupção das linhas de montagem e ao aumento das despesas operacionais. Um baixo preço por peça EXW (Ex Works) ignora as realidades mais amplas da logística internacional, as altas taxas de sucata na entrega e as horas de engenharia perdidas devido a atrasos de comunicação e diferenças de fuso horário.
Calcule o impacto operacional abrangente da sua decisão de fornecimento. Considere a volatilidade do frete marítimo, as tarifas de importação e o transporte terrestre. Considere o estoque tampão necessário para compensar prazos de entrega mais longos e possíveis atrasos nos portos. Avalie o suporte de engenharia do fornecedor em inglês e sua capacidade de resposta a dúvidas técnicas. Um preço por peça ligeiramente mais alto de uma fundição altamente comunicativa e confiável geralmente resulta em uma cadeia de suprimentos muito mais estável e eficiente.
Inicie o processo de RFQ solicitando uma revisão do DFM em uma peça legada para testar a capacidade de resposta da engenharia e a competência técnica do fabricante antes de conceder novos negócios.
Verifique os certificados IATF 16949 e ISO 14001 ativos diretamente com os organismos de certificação emissores para garantir a autenticidade e o escopo da conformidade.
Elabore e execute acordos NNN explícitos e aplicáveis na China antes de compartilhar quaisquer arquivos CAD proprietários ou especificações técnicas com fornecedores em potencial.
Exija relatórios detalhados de análise de fluxo de molde e cláusulas explícitas de propriedade de ferramentas no contrato comercial antes de autorizar o início das ferramentas e a transferência de fundos.
R: Os prazos de entrega padrão para moldes de fundição automotiva variam de 4 a 8 semanas, dependendo da complexidade da peça e do tamanho da matriz. Colchetes simples levam cerca de 4 semanas. Blocos de motor complexos ou caixas de transmissão que exigem ações multideslizantes levam de 8 a 10 semanas. Este período inclui projeto, usinagem, tratamento térmico e a execução inicial da amostra T0.
R: Fundições respeitáveis com certificação IATF 16949 lidam com PPAP fornecendo pacotes de documentação abrangentes. Isso inclui diagramas de fluxo de processo, FMEA, planos de controle, resultados de inspeção dimensional, certificações de materiais e estudos iniciais de capacidade de processo (Cpk/Ppk). Eles enviam esses documentos junto com as amostras mestre para aprovação do OEM antes do início da produção em massa.
R: Os MOQs variam significativamente de acordo com o tamanho da fundição e a tonelagem da máquina. Rodízios regionais especializados aceitam MOQs tão baixos quanto 1.000 a 3.000 peças por tiragem para componentes menores. As megafundições de nível 1 exigem volumes muito maiores, muitas vezes começando com 10.000 peças, para justificar os tempos de configuração em células de produção de grande tonelagem altamente automatizadas.
R: Exija que a fundição forneça um relatório de composição química gerado por um espectrômetro de emissão óptica para cada lote de metal derramado. Envie periodicamente amostras de produção para um laboratório terceirizado independente e credenciado para testes destrutivos e análises químicas para garantir que a liga corresponda ao grau especificado.
R: Sim, as principais empresas chinesas de fundição sob pressão operam na vanguarda da tecnologia de gigacasting. Várias fundições de nível 1 e OEMs integrados operam prensas massivas que variam de 6.000T a 9.000T+. Essas instalações produzem rotineiramente componentes estruturais grandes e consolidados, como carrocerias dianteiras e traseiras e compartimentos de baterias para o mercado global de veículos elétricos.
R: As fundições de primeira linha mantêm salas de ferramentas internas dedicadas, equipadas com fresadoras CNC, máquinas EDM e estações de polimento. Eles implementam cronogramas rigorosos de manutenção preventiva com base na contagem de disparos, que incluem limpeza, alívio de tensão e substituição de pinos centrais desgastados. A manutenção interna minimiza o tempo de inatividade da produção e prolonga a vida útil geral da matriz.
R: Sim, as fundições voltadas para a exportação possuem profunda experiência em conformidade com as regulamentações do mercado europeu. Embora os componentes brutos fundidos muitas vezes não exijam a marcação CE independente, as fundições fornecem a rastreabilidade de material necessária, certificados de conformidade RoHS e documentação de qualidade necessária para que a montagem automotiva final obtenha a certificação CE.


