
Número Browse:0 Autor:editor do site Publicar Time: 2026-09-16 Origem:alimentado


A estrutura fundamental de qualquer centro de usinagem determina sua precisão inicial, vida útil operacional e curva de degradação ao longo de milhões de ciclos. As equipes de engenharia e compras devem escolher entre bases fundidas e fabricadas. Esta decisão impacta permanentemente o controle de vibração, a distorção térmica, o desgaste da ferramenta e as despesas gerais do ciclo de vida. Uma escolha desalinhada leva à degradação prematura da máquina, a despesas de capital iniciais desnecessárias ou a gargalos rígidos na cadeia de abastecimento. Avaliamos as propriedades metalúrgicas, a estabilidade dimensional a longo prazo, a capacidade de reparo e o retorno do investimento durante o ciclo de vida de estruturas fundidas e soldadas para apoiar decisões rigorosas de aquisição.
Amortecimento de vibrações: As estruturas de ferro fundido absorvem inerentemente as vibrações operacionais até dez vezes melhor do que o aço soldado, prolongando diretamente a vida útil das ferramentas de corte e dos rolamentos do fuso.
Estabilidade térmica: A alta massa térmica das peças fundidas proporciona resistência superior a rápidas flutuações de temperatura, minimizando o desvio de precisão volumétrica durante usinagem contínua pesada.
Integridade Dimensional: Embora as soldagens ofereçam resistência à tração superior e prototipagem mais rápida, elas exigem um rigoroso alívio de tensão térmica para evitar empenamentos de longo prazo – um risco amplamente mitigado pela natureza monolítica das peças fundidas envelhecidas.
Economia de volume e cadeia de suprimentos: As soldagens são econômicas para máquinas personalizadas e únicas e oferecem agilidade na cadeia de suprimentos localizada; as peças fundidas dominam a produção de alto volume, onde os custos do padrão são amortizados, gerando um custo por unidade mais baixo em escala.
Reparabilidade do ciclo de vida: As estruturas soldadas oferecem modificações pós-produção e reparos de fadiga significativamente mais fáceis em comparação com o ferro fundido, que é notoriamente difícil de soldar se ocorrerem microfissuras.
Mudar a métrica da mera sobrevivência estrutural para a vida útil da precisão muda a forma como avaliamos as bases das máquinas. A vida útil útil e precisa mede por quanto tempo o equipamento mantém tolerâncias rígidas sob cargas dinâmicas. Uma máquina pode sobreviver fisicamente por décadas no chão de fábrica. No entanto, se a sua base se deformar em alguns mícrons, perde a capacidade de produzir componentes aeroespaciais ou médicos. Avaliamos a longevidade com base na precisão volumétrica sustentada ao longo de milhares de horas de operação.
A base da máquina atua como o principal coletor de energia cinética. Absorve forças de corte, vibrações do fuso e cargas térmicas. Cada vez que uma fresa de topo de metal duro envolve a matéria-prima, ela envia ondas de choque de alta frequência através do fuso diretamente para a base. A base deve dissipar esta energia instantaneamente. Se isso não acontecer, as vibrações serão refletidas de volta para a zona de corte. Isso causa trepidação, acabamento superficial ruim e desgaste acelerado da ferramenta. Você notará isso imediatamente ao usinar ligas duras como Inconel ou titânio.
A identificação de fatores comuns de degradação a longo prazo ajuda os engenheiros a projetar estruturas melhores. Micro-warpage destaca-se como um modo de falha primário. As tensões residuais da fabricação são liberadas lentamente com o tempo, desalinhando a base da máquina. A fadiga induzida pela ressonância também destrói a precisão. A vibração constante desgasta prematuramente as guias lineares e os rolamentos do fuso. O desgaste do rolamento está diretamente correlacionado à forma como a base amortece as frequências harmônicas durante passes de desbaste agressivos.
O cenário moderno de materiais oferece diversas opções para os construtores de máquinas. Metais tradicionais como ferro fundido e aço fabricado dominam a indústria. Compostos alternativos emergentes, como granito epóxi e peças fundidas minerais, oferecem excelentes capacidades de amortecimento. Esses compósitos oferecem incrível absorção de vibração para equipamentos especializados de retificação. No entanto, os metais tradicionais continuam a ser o padrão devido à sua comprovada integridade estrutural, facilidade de usinagem e comportamento térmico previsível em diversos ambientes industriais.
Modo de falha | Causa raiz | Impacto na usinagem | Estratégia Estrutural de Prevenção |
|---|---|---|---|
Micro-deformação | Tensões residuais de fabricação não aliviadas | Perda de precisão volumétrica, conicidade em cortes longos | Alívio do estresse térmico, alívio do estresse vibratório |
Fadiga de Ressonância | Fraca capacidade de amortecimento do material | Falha prematura do rolamento do fuso, trepidação | Ferro fundido de alta massa, enchimento de concreto polimérico |
Curvatura Térmica | Distribuição desigual de calor do líquido refrigerante/corte | Desvio do eixo Z, dimensões inconsistentes da peça | Materiais de alta massa térmica, design de cama simétrico |
Fretagem de guia | Microvibrações na interface de montagem | Perda de precisão de posicionamento, folga | Almofadas de montagem monolíticas e raspagem manual de precisão |
O exame da estrutura dos flocos de grafite no ferro fundido cinzento revela por que ele domina a fabricação de precisão. O ferro cinzento contém flocos microscópicos de grafite dispersos por toda a matriz metálica. Esses flocos atuam como amortecedores internos. Eles dissipam a energia cinética rapidamente através do atrito interno. Este amortecimento natural evita a amplificação das vibrações. O grafite também fornece lubrificação natural. Isso torna o material mais fácil de usinar durante a retificação final de precisão das superfícies de montagem da guia.
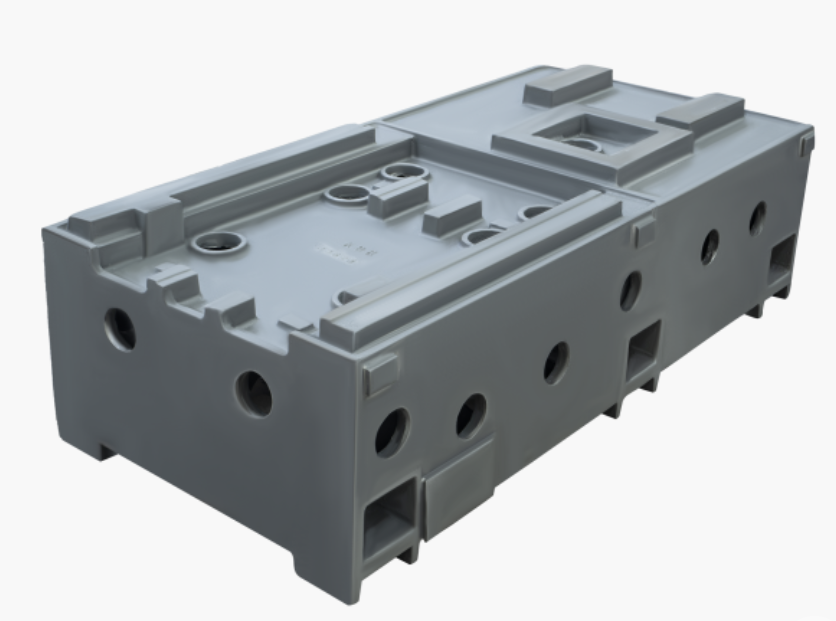
O vazamento de uma estrutura única e contínua elimina pontos fracos. A rigidez monolítica define bases fundidas. Juntas mecânicas e zonas afetadas pelo calor criam vulnerabilidades em estruturas fabricadas. Um elenco evita isso completamente. A estrutura de grãos contínua distribui as cargas uniformemente por toda a base da máquina. Isto evita concentrações de tensão localizadas que muitas vezes levam à fissuração por fadiga sob cargas dinâmicas pesadas.
A avaliação das vantagens da resistência à compressão explica a dependência histórica das estruturas fundidas. As peças fundidas de máquinas-ferramenta são excelentes em aplicações pesadas de fresamento e torneamento. O ferro fundido suporta enormes forças descendentes de peças pesadas e parâmetros de corte agressivos. Embora sua resistência à tração seja inferior à do aço, sua resistência à compressão é muito superior. Isso o torna a base ideal para máquinas que transportam cargas úteis de várias toneladas em suas mesas.
Reconhecer as realidades da produção ajuda as equipes de compras a planejarem com eficácia. As peças fundidas introduzem atrito inicial. Custos elevados exigem capital inicial significativo. Projetos complexos de moldes exigem conhecimentos de engenharia especializados para gerenciar taxas de resfriamento e evitar vazios internos. As fundições exigem prazos de entrega iniciais mais longos. Você deve implementar previsões robustas para gerenciar esses cronogramas. No entanto, uma vez que o padrão existe, a produção de unidades subsequentes torna-se altamente eficiente e repetível.
O tipo específico do ferro fundido é extremamente importante. Os fabricantes de máquinas raramente usam ferro-gusa básico. Eles especificam materiais de engenharia como Meehanite ou ferro cinzento de alta qualidade (ASTM Classe 40 ou 50). Essas classes específicas oferecem proporções de carbono e silício rigorosamente controladas. Isso garante que os flocos de grafite se formem no tamanho e distribuição corretos. A química da fundição mal controlada resulta em pontos duros (frio) que destroem as ferramentas de corte durante a usinagem final da base.
O aço oferece um alto módulo de elasticidade e resistência à tração superior em comparação ao ferro fundido. Essas características estruturais permitem que os engenheiros projetem paredes estruturais mais finas e leves. Uma base de aço soldada pode atingir rigidez geral semelhante a uma base fundida, pesando significativamente menos. Esta redução de peso beneficia máquinas de pórtico de alta velocidade, onde a massa em movimento deve ser minimizada para atingir altas taxas de aceleração e velocidades de deslocamento rápidas.
A agilidade do projeto representa a vantagem mais forte das bases fabricadas. Os engenheiros podem iterar e modificar rapidamente geometrias complexas. Você não precisa de padrões de fundição caros. Se surgir uma falha de projeto durante a prototipagem, basta cortar e soldar novamente as placas de aço. A modificação pós-produção é igualmente simples. Soldar novos suportes, suportes ou compartimentos de refrigeração em uma máquina implantada exige esforço mínimo e equipamento padrão de oficina.
O problema da tensão residual continua sendo o maior obstáculo para estruturas soldadas. O processo de soldagem introduz zonas afetadas pelo calor (HAZ) localizadas. À medida que a poça de fusão esfria e se contrai, ela puxa o aço frio circundante. Isso cria enormes tensões residuais internas. Se você não tratar adequadamente essas tensões, a base sofrerá microdeformações com o tempo. O aço irá torcer lentamente à medida que as tensões relaxam naturalmente, destruindo o alinhamento geométrico da máquina.
Abordar problemas de ressonância inerentes requer soluções de amortecimento secundário. Estruturas ocas ou em chapa de aço sofrem com déficits de amortecimento. Eles tocam como um sino quando submetidos a vibrações cortantes. Para combater isso, os fabricantes geralmente preenchem as cavidades ocas de aço com concreto polimérico, granito epóxi ou areia especializada. Essas soluções de amortecimento secundário aumentam a massa e absorvem vibrações, mas acrescentam complexidade de fabricação e horas de trabalho ao processo de construção.
A fabricação exige adesão estrita aos procedimentos de soldagem. Você não pode simplesmente soldar placas e esperar precisão. Os soldadores devem usar metais de adição específicos, controlar as temperaturas entre passes e sequenciar suas soldas para minimizar a distorção. Uma soldagem mal sequenciada irá deformar tão severamente durante a fabricação que não poderá ser usinada de forma plana. Isso requer retrabalho extensivo, endireitamento de chama ou demolição completa da base.
A comparação da capacidade de amortecimento específica do ferro fundido cinzento com a do aço carbono fabricado revela um forte contraste. O ferro fundido cinzento amortece as vibrações até dez vezes mais rápido que o aço soldado não tratado. Esta propriedade inerente do material determina o desempenho da usinagem. Quando uma ferramenta de corte entra em contato com o metal, ela cria vibrações de alta frequência. O ferro fundido absorve essa vibração imediatamente, evitando que ela ressoe pela estrutura da máquina.
O amortecimento superior em peças fundidas de máquinas-ferramenta de alta precisão se traduz diretamente em melhor acabamento superficial da peça. Menos vibração significa que a aresta de corte desliza suavemente através do material. Também prolonga significativamente a vida útil da ferramenta de corte. A vibração absoluta lasca as inserções de metal duro e destrói os rolamentos do fuso. Ao longo de um ciclo de vida de 10 anos, uma base fundida reduz drasticamente a frequência de substituição de guias lineares e fusos de esferas.
As soldagens de aço requerem amortecimento projetado. Sem preenchimento de polímero, uma base de aço transmite a vibração diretamente de volta para a ferramenta de corte. Isso causa marcas visíveis de trepidação na peça usinada. Os operadores devem diminuir as suas taxas de alimentação para compensar a falta de amortecimento estrutural. Isto reduz a produtividade geral da máquina e aumenta os tempos de ciclo em cada peça produzida.
A avaliação da capacidade térmica específica e das diferenças de condutividade térmica destaca a estabilidade térmica. O ferro fundido possui alta massa térmica. Absorve o calor lentamente e o libera lentamente. O aço aquece e esfria muito mais rápido. Em um ambiente de usinagem, as temperaturas flutuam constantemente devido ao atrito de corte, cavacos quentes, aplicação de refrigeração e condições ambientais da oficina.
Contamos com peças fundidas de máquinas-ferramenta de ferro fundido para absorver e distribuir uniformemente o calor da zona de corte. Isto evita arqueamento térmico localizado. As soldagens de paredes mais finas permanecem altamente vulneráveis à rápida expansão e contração térmica. Durante ciclos de usinagem agressivos e de alta velocidade, uma base soldada pode se expandir de maneira desigual. Esse desvio térmico prejudica a precisão volumétrica, fazendo com que as peças fiquem fora da tolerância durante longos ciclos de produção.
A aplicação de refrigerante agrava os problemas térmicos nas soldagens. Se o líquido refrigerante frio espirrar contra um lado de uma base de aço quente, esse lado se contrai rapidamente. O outro lado permanece expandido. Isto cria um efeito de faixa bimetálica, fazendo com que toda a coluna da máquina se incline. A inércia térmica do ferro fundido resiste a esta rápida contração localizada, mantendo o fuso perfeitamente perpendicular à mesa.
Garantir décadas de estabilidade geométrica requer o gerenciamento de tensões internas. Historicamente, as fundições praticavam o envelhecimento natural. Eles deixaram as peças fundidas do lado de fora para resistir ao tempo por meses ou anos. Os ciclos naturais de temperatura aliviaram lentamente as tensões internas. Hoje, as fundições modernas utilizam alívio de tensão vibratório ou térmico. Eles assam as peças fundidas em fornos enormes para acelerar o processo de relaxamento. Isto garante que a base não irá deformar após a usinagem final.
As soldagens exigem adesão absoluta ao tratamento térmico pós-soldagem (PWHT). Você não pode pular esta etapa. Toda a estrutura soldada deve entrar em um forno de alívio de tensões. É aquecido a uma temperatura específica, mantido ali e resfriado a uma taxa controlada. Se as soldagens forem submetidas a cargas dinâmicas pesadas sem um alívio de tensão perfeito, elas enfrentam um alto risco de desvio dimensional a longo prazo. A base irá rastejar e a máquina perderá a precisão.
O alívio vibratório de tensão (VSR) oferece uma alternativa para soldagens maciças que não cabem em fornos padrão. Os técnicos fixam motores excêntricos pesados à estrutura de aço e vibram-na na sua frequência ressonante. Isso abala a estrutura molecular, permitindo que as tensões residuais se estabeleçam. Embora eficaz, o VSR exige operadores altamente qualificados para verificar se as tensões foram realmente aliviadas.
O reparo por fadiga de soldagem oferece manutenção simples. Se uma base de aço fabricada desenvolver uma trinca por fadiga após anos de uso intenso, o reparo será simples. Um técnico remove a rachadura, prepara a junta e solda novamente a área. Muitas vezes, o reparo pode ser realizado no local com equipamento de soldagem padrão. Isso minimiza o tempo de inatividade da máquina e mantém baixos os custos de manutenção.
A mitigação de fraturas de fundição apresenta graves dificuldades metalúrgicas. A reparação de ferro fundido rachado requer procedimentos altamente especializados. Você deve pré-aquecer toda a peça fundida para evitar choque térmico. Você deve usar consumíveis caros à base de níquel. Finalmente, você deve controlar meticulosamente a taxa de resfriamento para evitar a formação de novas microfissuras. Como o reparo é tão difícil, a prevenção por meio do projeto adequado de análise de elementos finitos (FEA) continua crítica para estruturas fundidas.
Métrica de Desempenho | Fundições de máquinas-ferramenta | Soldagens de aço |
|---|---|---|
Amortecimento de vibração | Excelente (estrutura inerente de grafite) | Fraco (requer preenchimento secundário de polímero) |
Estabilidade Térmica | Alta massa térmica, lenta para distorcer | Baixa massa térmica, propensa a rápida expansão |
Integridade Dimensional | Altamente estável após o alívio inicial do estresse | Propenso a rastejar se o PWHT for inadequado |
Agilidade de projeto | Rígido, requer novos padrões caros | Altamente ágil, fácil de modificar e iterar |
Reparabilidade | Difícil, requer soldagem especializada | Retificação e soldadura simples e padrão |
O cálculo do ponto de equilíbrio para custos de ferramentas padrão determina a escolha de fabricação. A fabricação de peças fundidas requer um grande investimento inicial em padrões de madeira ou alumínio. Se você construir uma única máquina personalizada, a fundição não faz sentido financeiro. No entanto, se você produzir uma linha padrão de tornos CNC, o custo do padrão será amortizado em centenas de unidades. O custo por unidade de uma peça fundida cai rapidamente abaixo do custo de uma soldagem em volume.
Levar em consideração os custos ocultos das soldagens revela um quadro financeiro diferente. Uma base soldada parece mais barata inicialmente. Mas você deve levar em conta a usinagem secundária, o alívio obrigatório da tensão térmica e os possíveis requisitos de preenchimento com polímero. As horas de trabalho necessárias para cortar, encaixar, soldar, retificar e preencher uma base de aço geralmente excedem o custo de vazamento de uma peça fundida padrão.
Você também deve considerar o custo da sucata durante a fase de prototipagem. Se um protótipo de conversão falhar, você perderá a conversão e poderá ter que modificar o padrão caro. Se um protótipo soldado falhar, muitas vezes você pode salvar a estrutura cortando a seção defeituosa e soldando novos suportes. Isso torna as soldagens altamente atraentes para projetos de máquinas experimentais.
A escolha estrutural impacta os custos de consumíveis em uma janela operacional de 20.000 horas. As bases fundidas reduzem as vibrações harmônicas. Isso reduz diretamente a taxa de consumo de pastilhas de metal duro. As ferramentas duram mais e os acabamentos superficiais permanecem consistentes. As reconstruções do fuso tornam-se menos frequentes porque os rolamentos não absorvem vibrações excessivas.
A avaliação da redução da taxa de refugo justifica ainda mais as bases fundidas. A rigidez dinâmica superior evita a deflexão da ferramenta durante cortes pesados. Isso mantém as peças dentro de tolerâncias dimensionais estritas. Uma base fundida rígida reduz o número de peças descartadas causadas por marcas de trepidação ou desvios geométricos. Ao longo da vida útil da máquina, a economia em matérias-primas e ferramentas consumíveis compensou fortemente o investimento inicial no padrão.
Os custos de tempo de inatividade superam todas as outras despesas em um ambiente de produção. Quando uma máquina para para substituir o fuso por causa de vibração excessiva, você perde dias de produção. As bases fundidas protegem os delicados componentes internos da máquina, maximizando o tempo de atividade do fuso e mantendo os cronogramas de produção sob controle.
A logística de fornecimento difere enormemente entre os dois métodos. Grandes peças fundidas dependem de fundições globais especializadas. O transporte de enormes blocos de ferro através dos oceanos introduz gargalos na cadeia de abastecimento. Os prazos de entrega podem se estender por meses. Por outro lado, você pode adquirir fabricantes de aço localmente. A fabricação local evita atrasos no envio internacional e proporciona maior agilidade para projetos personalizados.
A economia energética desempenha um papel crescente nas decisões de produção. Compare a pegada de carbono de ambos os métodos. Os processos de fusão de fundição consomem grandes quantidades de energia para liquefazer o ferro. No entanto, a pegada energética localizada da fabricação de aço também aumenta. Cortar, soldar e operar enormes fornos de alívio de tensão exigem energia significativa. As peças fundidas geralmente ganham em sustentabilidade na produção de alto volume devido à eficiência dos modernos fornos de indução.
Utilizamos peças fundidas estruturais de máquinas-ferramenta para serviços pesados quando a estabilidade da cadeia de suprimentos a longo prazo é estabelecida. Depois que uma fundição aperfeiçoa o molde e o processo de vazamento, ela pode fornecer bases consistentes em um cronograma previsível. As soldagens, que dependem do trabalho manual e da habilidade individual do soldador, podem sofrer de qualidade inconsistente se a oficina de fabricação sofrer uma alta rotatividade de funcionários.
A porosidade e as inclusões ameaçam a integridade da fundição. Vazios internos enfraquecem a estrutura e podem expor falhas durante a usinagem final. Se um vazio ficar exatamente onde uma guia linear precisa ser montada, toda a peça fundida se tornará sucata. Para mitigar isso, você deve especificar testes não destrutivos (END) rigorosos. Exigir inspeção ultrassônica ou por raios X para todas as seções críticas de suporte de carga. Isso garante que a estrutura interna do grão permaneça sólida e livre de defeitos antes de você investir horas em retificação de precisão.
A verificação de fornecedores evita atrasos catastróficos na produção. Faça parceria com fundições com experiência específica em bases de máquinas-ferramenta pesadas. As fundições em geral muitas vezes enfrentam dificuldades com as complexas geometrias de núcleo exigidas para bases de máquinas. Fornecedores inexperientes causam mudanças no núcleo, espessuras de parede irregulares e fortes tensões de resfriamento. Audite os protocolos de resfriamento da fundição e a calibração do forno de alívio de tensão antes de assinar um contrato.
Solicite relatórios de certificação de material para cada lote de ferro fundido.
Exija testes ultrassônicos em todas as superfícies de montagem das guias.
Verifique os gráficos do forno de alívio de tensão térmica da fundição para obter temperaturas precisas.
Inspecione anualmente os padrões de madeira ou alumínio quanto a desgaste e desvio dimensional.
A fadiga da solda destrói as bases fabricadas sob carregamento cíclico. Você deve projetar geometrias de juntas para minimizar as concentrações de tensão. Evite cantos agudos e transições abruptas. Use soldas de penetração total em todas as junções críticas. Implemente procedimentos rigorosos de soldagem e exija soldadores certificados para realizar a fabricação. O projeto adequado da junta evita que as rachaduras se propaguem pelas zonas afetadas pelo calor.
A verificação do alívio do estresse garante estabilidade a longo prazo. Implemente protocolos rigorosos de controle de qualidade para verificar se o alívio do estresse térmico foi bem-sucedido. Não confie apenas no gráfico do forno. Execute verificações dimensionais antes e depois do processo PWHT. Se a base se mover significativamente durante o ciclo de alívio de tensão, poderá ser necessário um segundo tratamento antes do início da usinagem de precisão final.
Especifique soldas de penetração total para todas as juntas primárias de suporte de carga.
Exigir inspeção por partículas magnéticas (MPI) em todas as soldas estruturais para detectar rachaduras superficiais.
Exija uma taxa de resfriamento controlada durante o tratamento térmico pós-soldagem para evitar novas tensões.
Sele completamente todas as cavidades ocas se estiver utilizando preenchimento de concreto polimérico para evitar a entrada de umidade.
Defina seu volume de produção para calcular o período aceitável de amortização de ferramentas para padrões fundidos.
Consulte uma fundição especializada para revisar o projeto da base da sua máquina quanto à capacidade de fabricação e estabilidade do núcleo.
Execute uma análise comparativa de elementos finitos (FEA) em uma versão fundida e soldada de sua base para avaliar a rigidez dinâmica.
Estabeleça requisitos rigorosos de testes não destrutivos (END) para qualquer método de fabricação selecionado.
R: O ferro fundido cinzento contém flocos microscópicos de grafite que absorvem e dissipam vibrações significativamente melhor do que o aço. Esse amortecimento natural evita que a ressonância harmônica alcance a zona de corte, levando a acabamentos superficiais superiores, tolerâncias mais estreitas e vida útil da ferramenta de corte muito mais longa.
R: Eles podem. O calor extremo da soldagem cria enormes tensões residuais no aço. Se a soldagem não for devidamente aliviada termicamente em um forno antes da usinagem final, ela irá deformar lentamente à medida que essas tensões internas relaxam naturalmente ao longo de meses ou anos.
R: As soldagens normalmente podem ser fabricadas localmente em questão de semanas. As peças fundidas requerem criação de padrões, moldagem complexa, vazamento e resfriamento controlado. Este processo pode levar vários meses para o primeiro artigo, embora as unidades fundidas subsequentes sejam produzidas muito mais rapidamente.
R: Sim. Os fabricantes geralmente preenchem bases ocas de aço soldadas com concreto polimérico, granito epóxi ou areia especializada. Isto aumenta a massa estrutural e melhora significativamente o amortecimento de vibrações, embora aumente a complexidade geral de fabricação, o peso e o custo de mão de obra.
R: Supondo a manutenção adequada das guias lineares, parafusos esféricos e componentes móveis, a própria base de ferro fundido pode durar facilmente de 30 a 50 anos. A sua estrutura monolítica e a sua elevada massa térmica garantem que raramente perde a sua estabilidade geométrica fundamental.
R: Embora historicamente deixadas ao ar livre para envelhecer durante meses ou anos, as fundições modernas raramente usam o envelhecimento natural. Eles agora utilizam fornos de alívio de tensão térmica ou alívio de tensão vibratória para acelerar o processo de relaxamento, alcançando estabilidade dimensional em uma fração do tempo.


