
Número Browse:0 Autor:editor do site Publicar Time: 2026-08-05 Origem:alimentado


A vida útil operacional e a segurança de equipamentos industriais pesados dependem fundamentalmente da integridade metalúrgica de seus componentes forjados. A seleção do tipo de metal errado introduz graves riscos operacionais no chão de fábrica e no campo. A especificação excessiva de materiais leva a obstáculos desnecessários na aquisição, desgaste excessivo das ferramentas e tempos de usinagem prolongados. A subespecificação resulta em fadiga prematura, falhas catastróficas e graves violações de conformidade sob cargas pesadas. Este guia fornece uma estrutura técnica direta para avaliar e selecionar os tipos de metal apropriados para peças forjadas industriais . Você aprenderá como equilibrar propriedades mecânicas, usinabilidade e demandas específicas da aplicação para garantir desempenho ideal. Avaliamos aços carbono, aços-liga, variantes inoxidáveis e opções de não ferrosos, detalhando suas aplicações industriais específicas. Ao combinar o perfil metalúrgico exato com as demandas físicas do ambiente operacional, as equipes de engenharia podem evitar a má alocação de materiais e manter a confiabilidade estrutural em todas as aplicações de serviço pesado.
A seleção de materiais deve estar estritamente alinhada com o ambiente operacional, priorizando propriedades mecânicas específicas (por exemplo, limite de escoamento, resistência ao impacto, resistência à corrosão) em relação aos custos básicos do material.
Os aços carbono (como 1045/1050) oferecem usinabilidade ideal e resistência básica para aplicações padrão, enquanto os aços ligados e inoxidáveis são obrigatórios para ambientes corrosivos ou de alta tensão.
A inclusão de elementos de liga específicos (cromo, molibdênio, níquel, manganês, tungstênio) determina a resposta ao tratamento térmico e a resistência à tração final do componente final.
A validação rigorosa de matérias-primas, incluindo verificações químicas, mecânicas e dimensionais, juntamente com a adesão aos padrões metalúrgicos (por exemplo, ASTM, ASME), é fundamental para mitigar os riscos de implementação.
Você deve definir parâmetros operacionais exatos antes de selecionar um tarugo. Um componente que opera em um ambiente ártico abaixo de zero requer uma resistência ao impacto muito diferente de um que funciona dentro de uma turbina a vapor de alta temperatura. A falha na definição desses parâmetros leva à falha imediata do material no campo. Você deve mapear perfis de carga exatos, picos de temperatura operacional e exposições ambientais antes de revisar quaisquer planilhas de dados de materiais.
Os requisitos de propriedade mecânica determinam as métricas de avaliação da linha de base. Você deve pesar essas métricas em relação às demandas específicas da sua aplicação. Avaliamos materiais com base em quatro indicadores mecânicos primários:
Resistência ao escoamento: determina a tensão máxima que um material pode suportar antes que ocorra deformação plástica permanente. Quando uma peça cede, ela perde sua tolerância dimensional.
Resistência à tração final: Mede a tensão máxima absoluta que um material suporta antes de fraturar completamente.
Ductilidade: indica o quanto um material pode deformar-se sob tensão de tração sem rachar. A alta ductilidade evita falhas súbitas e frágeis sob cargas de choque.
Resistência à fadiga: mostra quão bem o metal resiste ao carregamento cíclico ao longo do tempo. Eixos e eixos rotativos dependem fortemente de altos limites de fadiga.
Existe uma relação inversa estrita entre a dureza de um material forjado e sua usinabilidade pós-forjamento. Materiais mais duros resistem à deformação e ao desgaste no campo. Eles também degradam rapidamente as ferramentas de corte de metal duro durante operações de usinagem secundária. Você deve equilibrar a dureza final necessária com os limites práticos das capacidades de usinagem da sua oficina. A seleção de um material excessivamente duro aumenta o tempo de processamento, exige configurações rígidas da máquina e aumenta o consumo de ferramentas.
O processo de forjamento melhora inerentemente a resistência direcional do material escolhido através da otimização do fluxo de grãos. À medida que o metal se deforma sob o martelo ou prensa, sua estrutura interna de grãos se alinha com os contornos físicos da peça. Este fluxo contínuo de grãos aumenta significativamente a resistência à fadiga e a resistência ao impacto em comparação com peças usinadas a partir de barras sólidas. Certas classes respondem melhor a este refinamento estrutural. Você deve selecionar materiais que maximizem essa vantagem de resistência direcional para geometrias de alta tensão, como virabrequins e ganchos de elevação.
O aço carbono continua sendo o material dominante para aplicações industriais padrão. O teor de carbono determina diretamente a temperabilidade, resistência e ductilidade do componente final. Classificamos esses aços em classes de baixo, médio e alto carbono com base em suas porcentagens específicas de carbono e nos comportamentos mecânicos resultantes.
Aços de baixo carbono, como 1020, contêm até 0,30% de carbono. Eles oferecem excelente ductilidade e soldabilidade superior. Essas classes deformam-se facilmente durante o processo de forjamento, exigindo prensas de menor tonelagem. Eles causam desgaste mínimo nas matrizes de forjamento. No entanto, os aços de baixo carbono apresentam severas limitações na dureza alcançável. O tratamento térmico produz melhorias mínimas de resistência porque não há carbono suficiente para formar uma estrutura martensítica dura. Você deve especificar aços com baixo teor de carbono apenas para componentes com carga leve que exijam soldagem pós-forja extensa ou operações de flexão severas.
Os aços de médio carbono, incluindo 1045 e 1050, contêm entre 0,30% e 0,60% de carbono. Eles fornecem um equilíbrio ideal entre força, resistência ao impacto e usinabilidade. Essas classes respondem bem à têmpera e ao revenido. Eles alcançam dureza superficial suficiente para a maioria das aplicações industriais padrão, mantendo um núcleo resistente e dúctil. Os engenheiros frequentemente especificam aços de médio carbono para eixos pesados, engrenagens de suporte de carga e aplicações de forjamento de flange usinado CNC personalizado . Eles oferecem desempenho confiável sem dificuldades de processamento e controles rígidos de temperatura exigidos por ligas de maior qualidade.
Os aços de alto carbono contêm acima de 0,60% de carbono. Eles oferecem extrema dureza e excepcional resistência ao desgaste. Aplicações que envolvem fricção pesada, como ferramentas de corte, varredoras agrícolas ou lâminas industriais de alto desgaste exigem essas classes. Este aumento da dureza traz consigo desvantagens significativas de fabricação. Os aços de alto carbono apresentam uma queda acentuada na ductilidade. Eles se tornam quebradiços. O risco de trincas internas durante o processo de forjamento aumenta substancialmente se a temperatura do tarugo cair abaixo da faixa ideal de forjamento. Você deve empregar controles rígidos de temperatura, utilizar poços de resfriamento controlados e realizar recozimento imediato com alívio de tensão ao forjar variantes com alto teor de carbono.
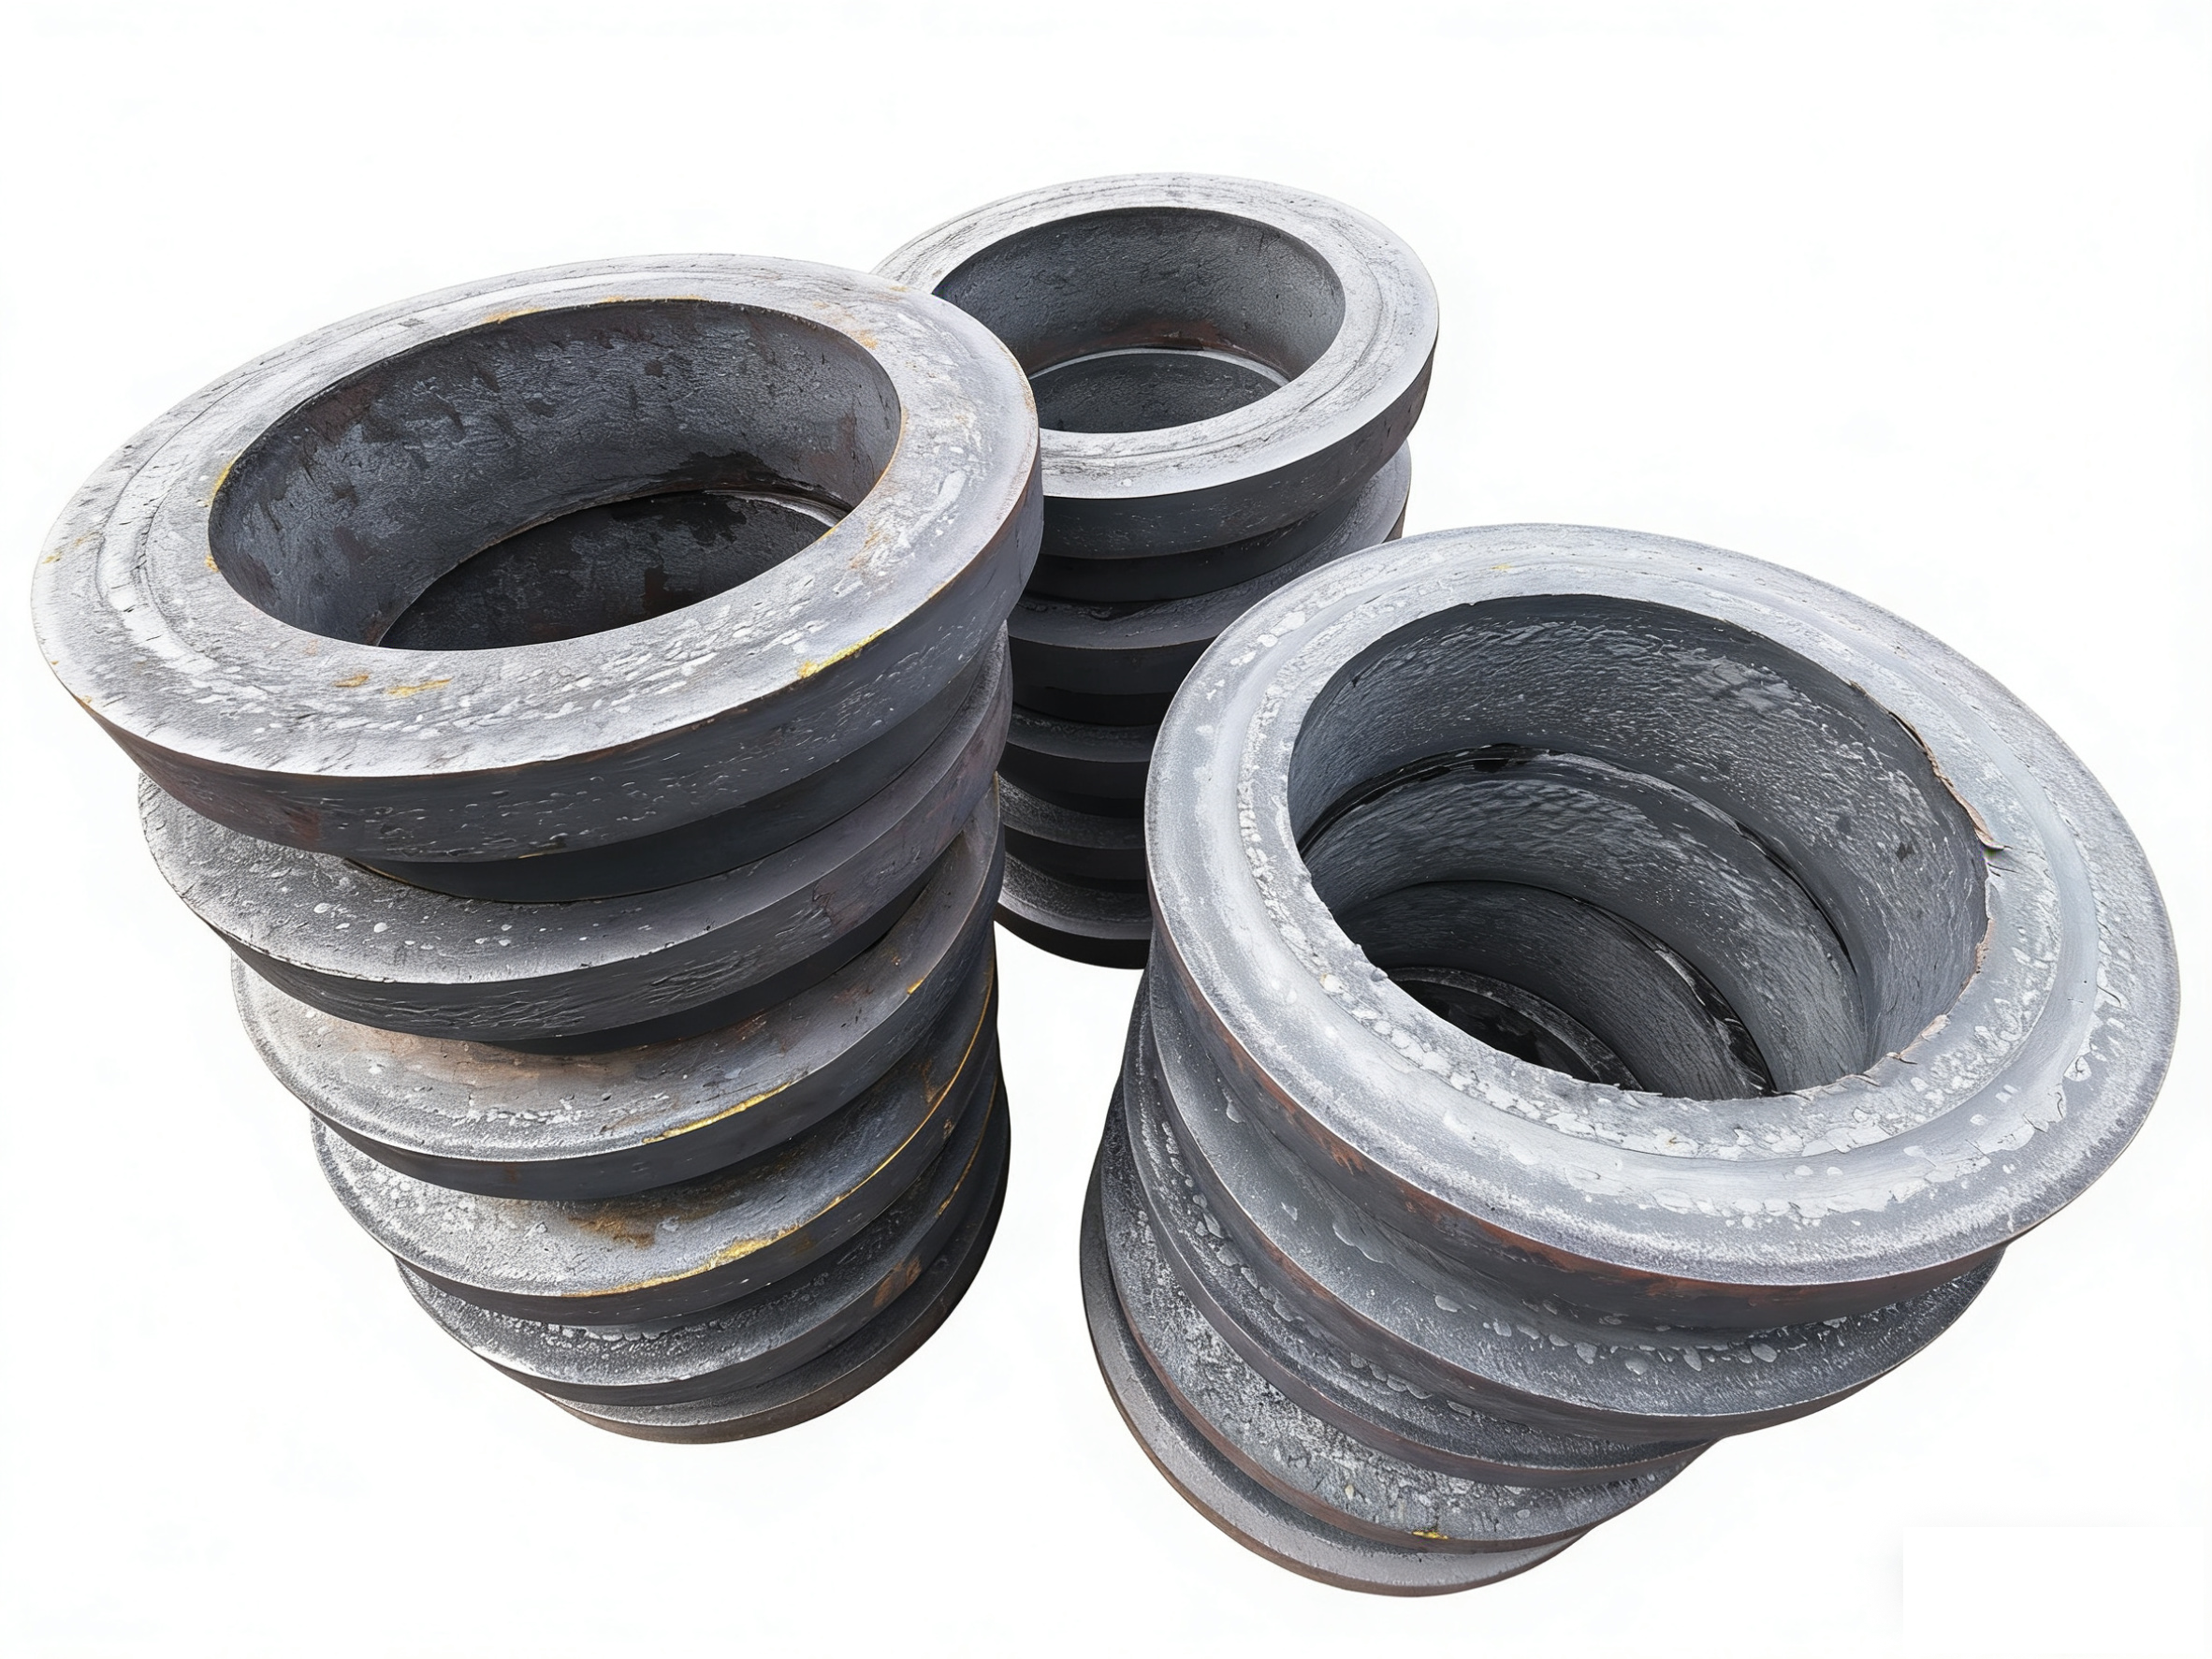
Os aços carbono padrão falham sob tensões extremas, altas pressões internas ou cargas cíclicas severas. Os aços-liga resolvem esse problema. Os metalúrgicos adicionam elementos específicos à matriz do aço para alterar sua estabilidade em altas temperaturas, temperabilidade e limites mecânicos. Você deve entender como essas adições alteram o comportamento do metal sob o martelo e no forno de tratamento térmico.
Cada elemento de liga desempenha uma função metalúrgica específica. Você não adiciona elementos apenas aleatoriamente; você projeta a química para atender à aplicação em campo.
Efeitos de elementos de liga comuns em aços forjados | ||
Elemento de Liga | Efeito Metalúrgico Primário | Impacto no Forjamento e Processamento |
|---|---|---|
Cromo | Aumenta a temperabilidade e a resistência ao desgaste. | Requer temperaturas de forjamento mais elevadas; aumenta a escala. |
Molibdênio | Melhora a resistência a altas temperaturas; evita a fragilização do temperamento. | Aumenta a resistência à deformação sob o martelo. |
Níquel | Melhora a resistência e a ductilidade ao impacto em baixas temperaturas. | Reduz a usinabilidade; aumenta os custos das matérias-primas. |
Vanádio | Refina a estrutura dos grãos; eleva a resistência ao escoamento. | Requer rigoroso controle de temperatura para evitar o crescimento de grãos. |
Manganês | Aumenta a temperabilidade geral e a resistência à tração. | Melhora a qualidade da superfície, mas pode aumentar os riscos de trincas por têmpera. |
Os graus de cromo-molibdênio, especificamente 4140 e 4340, dominam as aplicações de engenharia de alto estresse. Eles oferecem uma relação resistência/peso superior em comparação com os aços carbono padrão. Essas classes apresentam capacidades de endurecimento profundo. Um perfil de dureza uniforme se desenvolve em toda a seção transversal da peça após a têmpera e o revenido, em vez de apenas endurecer a superfície. Eles servem como padrão para aplicações de alta pressão e alto ciclo. Os engenheiros exigem 4140 e 4340 para componentes como peças forjadas de cilindros hidráulicos personalizados . Esses cilindros devem suportar enormes pressões hidráulicas internas sem ceder ou inflar.
Os aços de liga de níquel são excelentes em ambientes criogênicos. Os aços carbono padrão tornam-se perigosamente frágeis em temperaturas abaixo de zero, quebrando-se com o impacto. A adição de níquel mantém a resistência ao impacto e a ductilidade do metal em frio extremo. As aplicações em perfuração no Ártico, transporte de gás natural liquefeito (GNL) e aeroespacial em grandes altitudes dependem fortemente de teores de alto teor de níquel. Você deve avaliar os prêmios significativos de matéria-prima associados ao alto teor de níquel antes de especificar essas qualidades. Eles também exigem avanços e velocidades de usinagem mais lentos e deliberados para evitar o endurecimento da superfície.
Ambientes corrosivos e calor extremo degradam rapidamente os aços-liga padrão. A ferrugem e a oxidação comprometem a integridade estrutural, levando a falhas catastróficas. Os aços inoxidáveis e as superligas proporcionam a resistência química e a estabilidade térmica necessárias para essas condições adversas.
Os aços inoxidáveis austeníticos, como 304 e 316, contêm altos níveis de cromo e níquel. Eles oferecem excepcional resistência à corrosão. No entanto, eles não podem ser endurecidos através de processos padrão de tratamento térmico, como têmpera. Você só pode aumentar sua resistência através do trabalho a frio. Os aços inoxidáveis martensíticos, como o 410, contêm menos níquel e mais carbono. Eles fornecem menor resistência à corrosão, mas respondem excelentemente ao tratamento térmico. Você pode endurecer classes martensíticas para obter alta resistência mecânica e resistência ao desgaste.
Forjar aço inoxidável apresenta desafios distintos no chão de fábrica. Essas classes apresentam maior resistência à deformação do que o aço carbono. Eles não fluem tão facilmente em cavidades complexas. Eles exigem equipamentos de forjamento mais pesados, prensas de maior tonelagem e controle de temperatura altamente preciso. Se você forjar aço inoxidável austenítico fora de sua estreita janela de temperatura, você corre o risco de sensibilização dos limites dos grãos, o que destrói sua resistência à corrosão.
Ambientes marinhos, fábricas de processamento químico e instalações de geração de energia exigem componentes de aço inoxidável. A resistência à corrosão por pites e à corrosão sob tensão por cloretos é obrigatória quando exposto a água salgada ou compostos ácidos. Esses setores frequentemente utilizam anéis forjados sem costura de alta resistência fabricados em aço inoxidável 316L ou duplex. Esses anéis sem costura servem como flanges, corpos de válvulas e pistas de rolamentos críticos em ambientes altamente corrosivos onde o aço padrão se dissolveria.
As superligas ultrapassam os limites do desempenho metalúrgico. Ligas à base de níquel (como Inconel) e ligas de titânio mantêm sua integridade mecânica em temperaturas onde os aços padrão derretem, deformam ou oxidam completamente. Componentes de motores aeroespaciais, pás de turbinas a gás e componentes internos de reatores nucleares dependem de superligas. Calor extremo e ambientes altamente corrosivos se cruzam nessas aplicações. O forjamento de superligas requer equipamentos altamente especializados. O material resiste à deformação mesmo em temperaturas extremas de forjamento. Você deve levar em conta os elevados prêmios de matéria-prima, o rápido desgaste da matriz e os tempos de usinagem estendidos ao especificar superligas.
Muitas aplicações industriais requerem propriedades que os metais ferrosos simplesmente não conseguem fornecer. As ligas não ferrosas oferecem vantagens exclusivas em redução de peso, condutividade térmica e permeabilidade magnética. Você deve ajustar significativamente seus parâmetros de forjamento ao trabalhar com esses materiais.
As ligas de alumínio oferecem uma relação resistência-peso excepcional. Classes como 6061 e 7075 fornecem resistência mecânica que rivaliza com alguns aços carbono por uma fração do peso. O alumínio forma naturalmente uma camada protetora de óxido, oferecendo resistência inerente à corrosão sem revestimentos secundários. Os setores aeroespacial e automotivo leve dependem fortemente de componentes de alumínio forjado. Peças de suspensão, anteparas de aeronaves e suportes de motor de alto desempenho utilizam alumínio para reduzir o peso geral do sistema e melhorar a eficiência de combustível. Após o processo de forjamento, as peças de alumínio normalmente passam por um tratamento térmico com solução T6 e um processo de envelhecimento artificial para maximizar o limite de escoamento.
As ligas de latão e cobre desempenham funções altamente especializadas. Eles fornecem condutividade elétrica e térmica superior. Eles também possuem propriedades anti-faíscas. Ambientes contendo gases voláteis, produtos petroquímicos ou poeira explosiva exigem ferramentas e componentes anti-faíscas para evitar ignição. Válvulas industriais especializadas, conectores elétricos para serviços pesados e ferragens marítimas frequentemente utilizam latão e cobre forjados. Esses materiais também oferecem excelente usinabilidade, permitindo operações de rosqueamento e furação em alta velocidade após o processo de forjamento.
Os metais não ferrosos requerem temperaturas de forjamento significativamente mais baixas em comparação com o aço. O alumínio normalmente forja entre 400°C e 500°C. O aço requer temperaturas superiores a 1100°C. Apesar dos requisitos de calor mais baixos, o forjamento de metais não ferrosos exige um controle rigoroso de temperatura. O superaquecimento do alumínio causa rápido crescimento de grãos, formação de bolhas e degradação completa do material. O subaquecimento leva ao enchimento incompleto da matriz e rachaduras internas. Você deve utilizar sistemas de aquecimento por indução de precisão para manter as temperaturas exatas dos tarugos antes de atingir o metal.
Os aços ferramenta representam uma categoria altamente especializada de materiais de forjamento. Os engenheiros formulam essas classes para suportar desgaste extremo, alto impacto e ciclos térmicos severos. Eles servem principalmente como ferramentas usadas para forjar outros metais, e não como peças finais de produção.
O aço para ferramentas para trabalho a quente com cromo H13 domina a indústria de matrizes de forjamento. Oferece excepcional dureza a quente. Ele mantém sua integridade estrutural e resiste ao amolecimento mesmo quando continuamente exposto a tarugos de aço em brasa durante a produção de alto volume. H13 também oferece excelente resistência à fadiga térmica. Ele suporta os rápidos ciclos de aquecimento e resfriamento inerentes ao processo de forjamento por queda, sem desenvolver verificações de calor ou rachaduras superficiais na face da matriz. Você encontrará o H13 amplamente utilizado em matrizes de forjamento para trabalho a quente, ferramentas de extrusão e moldes de fundição sob pressão.
O aço para ferramentas DB6 oferece alta tenacidade e extrema resistência ao desgaste. Serve aplicações que envolvem forças de impacto massivas. Bigornas de forjamento para serviço pesado, matrizes de martelo grandes e blocos de suporte de alto impacto utilizam DB6. Ele absorve enorme energia cinética do martelo de forjamento sem fraturar ou deformar.
Você deve estruturar aços para ferramentas exclusivamente para ferramentas especializadas de alto desgaste ou componentes altamente específicos de alto impacto. Eles possuem baixa usinabilidade, exigindo velocidades lentas, configurações rígidas e trocas frequentes de pastilhas. Eles exigem tratamentos térmicos especializados que envolvem vários ciclos de revenido para atingir o equilíbrio correto entre dureza e tenacidade. Os custos das matérias-primas são excepcionalmente elevados. Nunca especifique aços ferramenta para componentes estruturais padrão.
A seleção de um tipo de material requer a avaliação da dificuldade de processamento e da escalabilidade da produção. Uma correspondência teórica de material não significa nada se você não puder fabricar o componente com eficiência em escala no chão de fábrica.
Você deve analisar a relação entre a seleção de matéria-prima e os requisitos de processamento secundário. A especificação de uma liga mais barata e de nível inferior geralmente envolve um extenso processamento secundário. Um aço de qualidade inferior pode exigir tratamentos térmicos complexos e em vários estágios para atingir a dureza necessária. Um material altamente ligado pode ser tão difícil de usinar que a substituição de ferramentas anula qualquer economia inicial de material. Você deve avaliar toda a sequência de fabricação, desde o corte do tarugo até a retificação final.
A escalabilidade da produção depende muito da disponibilidade de material e do desgaste da matriz de forjamento. Ligas exóticas e superligas especializadas sofrem com longos prazos de aquisição. Eles também aceleram exponencialmente o desgaste da matriz. Forjar Inconel ou Titânio degrada rapidamente as matrizes H13, exigindo substituições frequentes de ferramentas e interrompendo a produção. Você deve avaliar como o desgaste da matriz afeta a viabilidade de produção em alto volume. Os aços carbono padrão e de baixa liga suportam escalabilidade rápida e de alto volume com interrupção mínima das ferramentas.
A conformidade e a certificação determinam a seleção de materiais em indústrias regulamentadas. Você deve combinar as classes dos materiais com os padrões regulatórios específicos do setor. O setor de petróleo e gás exige adesão estrita às especificações do API (American Petroleum Institute) em relação à resistência aos gases ácidos e ao limite de escoamento. A indústria aeroespacial exige conformidade com AS9100 e rastreabilidade rigorosa de lotes de materiais. A falta de especificação de uma classe certificada e pré-aprovada interrompe a produção e invalida o componente final.
Comparação de categorias comuns de materiais de forjamento | ||||
Categoria de materiais | Notas típicas | Vantagem Primária | Usinabilidade | Aplicação Industrial Típica |
|---|---|---|---|---|
Aço Médio Carbono | 1045, 1050 | Resistência e ductilidade equilibradas | Excelente | Eixos, engrenagens e flanges padrão |
Liga de aço | 4140, 4340 | Temperabilidade profunda, alta resistência ao escoamento | Bom | Cilindros hidráulicos, eixos de alta tensão |
Inoxidável Austenítico | 304, 316 | Resistência superior à corrosão | Justo | Hardware marítimo, válvulas químicas |
Ligas de alumínio | 6061, 7075 | Alta relação resistência-peso | Excelente | Anteparas aeroespaciais, suspensão automotiva |
Aço para ferramentas para trabalho a quente | H13 | Resistência extrema à fadiga térmica | Pobre | Matrizes de forjamento, ferramentas de extrusão |
Obter a qualidade correta do material no papel não garante a integridade do componente. Defeitos nas matérias-primas e desvios químicos apresentam graves riscos de implementação. Você deve aplicar protocolos de validação rigorosos antes que o metal entre no forno.
Os tarugos de aço de camada inferior frequentemente contêm defeitos subterrâneos e inclusões não metálicas. Escória, óxidos e vazios internos comprometem a integridade estrutural do forjamento final. Quando submetidas a cargas elevadas, essas inclusões atuam como concentradores de tensão, iniciando trincas por fadiga que se propagam pela peça. Você deve adquirir matérias-primas de fábricas respeitáveis que utilizam desgaseificação a vácuo ou descarbonetação com argônio e oxigênio (AOD) para minimizar inclusões e garantir aço limpo.
Verificações dimensionais e químicas rigorosas devem ocorrer antes do início das etapas de aquecimento e forjamento. A verificação das dimensões do tarugo bruto garante volume de material suficiente para preencher completamente a matriz de forjamento. Tarugos subdimensionados levam a peças incompletas com cantos não preenchidos. Você também deve verificar tolerâncias rigorosas de composição química. Um ligeiro desvio no teor de carbono ou cromo altera drasticamente a resposta do material ao tratamento térmico, resultando em peças muito moles ou perigosamente quebradiças.
Você deve exigir o uso de testes não destrutivos (NDT) tanto em tarugos brutos quanto em peças forjadas acabadas. O teste ultrassônico (UT) envia ondas sonoras de alta frequência através do metal para detectar vazios internos, tubulações e rachaduras subterrâneas. A Inspeção de Partículas Magnéticas (MPI) identifica descontinuidades superficiais e próximas à superfície em materiais ferromagnéticos aplicando um campo magnético e partículas de ferro. A inspeção de corante penetrante revela rachaduras microscópicas na superfície em ligas não magnéticas, como alumínio e aço inoxidável austenítico. Esses testes reduzem o risco de falhas catastróficas em campo.
A rastreabilidade dos materiais continua a ser um requisito crítico. Você deve exigir Relatórios de Teste de Materiais (MTRs) para cada lote de matéria-prima. O MTR fornece a decomposição química e as propriedades mecânicas exatas daquele lote de calor específico. Você também deve utilizar espectrometria de emissão óptica para verificar a composição química de forma independente após o recebimento do material. Isso garante que o tipo fornecido corresponda exatamente às especificações de engenharia e evita que materiais falsificados entrem na sua cadeia de fornecimento.
Siga as seguintes etapas para finalizar sua seleção de material e iniciar a produção:
Defina os limites máximos absolutos de estresse operacional e exposições ambientais para seu componente específico.
Selecione o tipo de material de base que atenda a esses requisitos com uma margem de segurança apropriada, evitando especificações excessivas desnecessárias.
Solicite Relatórios de Teste de Materiais (MTRs) verificados do seu parceiro de forjamento para garantir a composição química e a rastreabilidade.
Avalie suas capacidades internas de usinagem em relação à dureza esperada do forjamento dos materiais selecionados.
Inicie uma execução de protótipo usando a classe selecionada para validar o fluxo direcional de grãos, o preenchimento da matriz e a estabilidade dimensional.
R: 1045 é um aço de médio carbono que oferece boa resistência básica e excelente usinabilidade para aplicações padrão. 4140 é uma liga de aço de cromo-molibdênio. Os elementos de liga adicionados proporcionam ao 4140 um limite de escoamento significativamente maior, temperabilidade mais profunda e melhor resistência à fadiga, tornando-o obrigatório para componentes de alta tensão.
R: O forjamento aplica extrema pressão ao metal amolecido pelo calor, forçando a estrutura interna do grão a se deformar e se alinhar com o formato do componente. Isso cria um fluxo direcional de grãos. Esta estrutura de grãos contínua e ininterrupta aumenta significativamente a resistência ao impacto e a resistência à fadiga da peça em comparação com alternativas usinadas ou fundidas.
R: Sim. Alumínio e latão são frequentemente forjados. As peças forjadas de alumínio fornecem altas relações resistência-peso para peças aeroespaciais e automotivas. As peças forjadas de latão oferecem alta condutividade elétrica, condutividade térmica e propriedades anti-faíscas para válvulas especializadas e conectores elétricos. Eles exigem temperaturas de forjamento muito mais baixas do que o aço.
R: Os MTRs garantem a rastreabilidade do material. Eles fornecem documentação certificada da composição química exata, histórico de tratamento térmico e propriedades mecânicas de um lote de metal específico. Eles comprovam que a matéria-prima atende às especificações de engenharia exigidas, mitigando a responsabilidade e evitando falhas em campo causadas por metal de qualidade inferior.
R: Sim, o aço inoxidável pode ser forjado. Porém, apresenta maior resistência à deformação que o aço carbono. Requer equipamentos de forjamento de maior tonelagem, maiores tolerâncias ao desgaste da matriz e controles de temperatura altamente precisos para evitar rachaduras na superfície e degradação interna do material durante o processo de forjamento.
R: Os testes não destrutivos mais comuns incluem Teste Ultrassônico (UT) para detectar vazios internos, Inspeção de Partículas Magnéticas (MPI) para encontrar rachaduras superficiais e próximas à superfície em metais ferrosos e Inspeção de Corante Penetrante para revelar falhas microscópicas de superfície em materiais não magnéticos.
R: O cromo aumenta a temperabilidade e fornece resistência básica à corrosão. O molibdênio melhora a resistência a altas temperaturas e a temperabilidade profunda, ao mesmo tempo que evita a fragilidade. O tungstênio oferece extrema resistência ao desgaste e mantém a dureza do material em temperaturas altamente elevadas, tornando-o ideal para aplicações de ferramentas.


