
Número Browse:0 Autor:editor do site Publicar Time: 2026-09-02 Origem:alimentado


A mudança para veículos eléctricos e padrões de emissões globais mais rigorosos obriga os engenheiros automóveis a reduzir agressivamente a massa dos veículos. Baterias pesadas comprometem a dinâmica da suspensão e a autonomia, enquanto os motores de combustão interna exigem estruturas de chassis mais leves para cumprir as metas obrigatórias de economia de combustível. Você não pode sacrificar a integridade estrutural, a resistência a colisões ou os tempos do ciclo de produção para atingir essas metas de peso. A fundição sob pressão avançada fornece um método repetível e altamente escalável para resolver esse gargalo de engenharia. Ao substituir o aço pesado e o ferro fundido por ligas otimizadas de alumínio e magnésio, os fabricantes consolidam montagens complexas de múltiplas peças em estruturas de peça única. Este guia avalia como a transição para ligas fundidas atinge metas agressivas de redução de peso, compara a mecânica de fundição de alta e baixa pressão e descreve os critérios técnicos para selecionar parceiros de fabricação capazes.
A transição do aço ou ferro fundido tradicional para a fundição sob pressão de alumínio e magnésio pode gerar reduções de massa dos componentes de 30% a 50%, mantendo a resistência à tração necessária.
Técnicas avançadas de fundição sob pressão melhoram as propriedades mecânicas e de fadiga, permitindo que os engenheiros reduzam com segurança as espessuras das seções e eliminem o excesso de peso do material.
A seleção do processo - escolhendo especificamente entre fundição sob pressão de alta pressão (HPDC) e fundição sob pressão de baixa pressão (LPDC) - determina diretamente o equilíbrio entre velocidade de produção, limites de porosidade e resistência à fadiga.
Alcançar tolerâncias funcionais finais requer a integração de operações secundárias; a utilização de peças fundidas da caixa de transmissão usinadas em CNC garante o roteamento preciso do fluido e o alinhamento das engrenagens sem adicionar peso.
A adoção de componentes especializados de fundição sob pressão para Veículos de Nova Energia é fundamental para otimizar o gerenciamento térmico e ampliar o alcance da bateria em arquiteturas EV modernas.
A engenharia automotiva opera sob estruturas regulatórias severas e padrões de desempenho em constante mudança. Os padrões CAFE na América do Norte e os regulamentos de emissões Euro 7 na Europa impõem penalidades rigorosas às plataformas de veículos que não cumprem os limites de eficiência. Simultaneamente, a rápida adoção de arquiteturas de veículos elétricos introduz uma enorme penalização no peso. As baterias de íon de lítio padrão adicionam entre 400 e 700 kg ao peso total de um veículo. Esta massa adicional impacta diretamente a dinâmica da suspensão, aumenta as distâncias de frenagem e acelera o desgaste dos pneus. Para manter uma dinâmica aceitável do veículo e atender aos padrões regulatórios, os engenheiros devem retirar agressivamente o peso do chassi, do trem de força e dos nós estruturais.
A correlação entre redução de massa e desempenho do veículo é altamente previsível. Nos veículos tradicionais com motor de combustão interna, uma redução de 10% no peso total do veículo normalmente produz uma melhoria de 6% a 8% na economia de combustível. Para veículos eléctricos, esta redução de massa traduz-se directamente numa autonomia de condução alargada e numa maior eficiência da bateria. Veículos mais leves requerem menos energia cinética para acelerar e geram menos inércia durante a desaceleração. Isto permite-lhe especificar sistemas de travagem e componentes de suspensão mais pequenos e mais leves, criando um efeito combinado onde a poupança de peso inicial permite reduções de peso secundárias em toda a plataforma.
A substituição de materiais legados por alternativas leves exige o cumprimento de rigorosos critérios de engenharia. Não se pode simplesmente concentrar-se na redução da massa; as novas peças devem corresponder ou exceder o desempenho dos componentes originais. Os engenheiros avaliam os materiais de substituição com base em vários fatores críticos:
Resistência à fadiga: Componentes como juntas de suspensão devem suportar milhões de ciclos de carga cíclicos sem desenvolver microfraturas.
Condutividade Térmica: Os blocos do motor e as carcaças da bateria devem dissipar o calor rapidamente, ao mesmo tempo que resistem à distorção térmica sob cargas pesadas.
Amortecimento NVH: Os nós estruturais devem absorver ruído, vibração e aspereza para manter o conforto da cabine.
Estabilidade Dimensional: As peças devem manter a sua forma exata e tolerância ao longo de anos de exposição a flutuações extremas de temperatura e detritos da estrada.
Os métodos tradicionais de fabricação não atendem eficientemente a esses requisitos modernos. Conjuntos de aço estampado com várias peças são inerentemente pesados e exigem processos de soldagem robótica que exigem muita mão-de-obra. Cada solda por pontos introduz um ponto de falha potencial, cria zonas localizadas afetadas pelo calor que alteram a estrutura dos grãos do aço e adiciona variação dimensional à montagem final. Técnicas avançadas de fundição permitem a consolidação de dezenas de componentes estampados em uma estrutura única e otimizada. Isso elimina pontos de fadiga relacionados à soldagem, estreita as tolerâncias dimensionais gerais e reduz significativamente a área ocupada pela linha de montagem.
A seleção do processo de fundição correto determina a estrutura interna do metal, a espessura mínima da parede alcançável e a presença de porosidade de gás. Os engenheiros devem equilibrar os tempos do ciclo de produção com os requisitos estruturais ao especificar um método de fundição para componentes leves.
A fundição sob pressão de alta pressão (HPDC) injeta metal fundido em uma cavidade de molde de aço endurecido a velocidades e pressões extremamente altas. O processo de injeção ocorre em três fases distintas: um disparo lento para mover o metal através do orifício de vazamento, um disparo rápido para preencher a cavidade em milissegundos e uma fase de intensificação que aplica pressão maciça (muitas vezes superior a 100 MPa) para alimentar a contração à medida que o metal solidifica. Este processo atinge tempos de ciclo rápidos e funde seções de parede extremamente finas, muitas vezes até 2,0 mm, dependendo da liga. A rápida solidificação contra as paredes frias da matriz cria uma película externa de granulação fina que exibe excelentes propriedades mecânicas. Tecnologias avançadas de HPDC, incluindo fundição assistida por vácuo, evacuam o ar da cavidade da matriz antes do disparo. Isso minimiza a retenção de gás, permitindo que os engenheiros reduzam ainda mais a espessura das seções para maximizar a economia de peso.
A fundição sob pressão de baixa pressão (LPDC) opera com um princípio completamente diferente. Ele usa gás de baixa pressão (normalmente abaixo de 1 bar) para forçar lentamente o metal fundido através de um tubo ascendente para a cavidade da matriz. Este processo de enchimento lento e controlado minimiza a turbulência e evita a retenção de ar e películas de óxido. A LPDC produz componentes com porosidade interna excepcionalmente baixa e alta integridade estrutural. Embora os tempos de ciclo sejam mais lentos que o HPDC, o LPDC é altamente adequado para componentes de chassis com paredes espessas e que suportam carga, braços de controle de suspensão e rodas que requerem tratamento térmico T6 subsequente para atingir a máxima resistência ao escoamento.
Recurso de processo | Fundição sob pressão de alta pressão (HPDC) | Fundição sob pressão de baixa pressão (LPDC) |
|---|---|---|
Velocidade e pressão de injeção | Alta velocidade, alta pressão (até 100+ MPa) | Baixa velocidade, baixa pressão (normalmente <1 bar) |
Espessura Mínima da Parede | Excelente para paredes finas (1,5 mm - 2,5 mm) | Mais adequado para seções mais espessas (> 3,0 mm) |
Porosidade Interna | Maior risco de aprisionamento de gás (a menos que seja assistido por vácuo) | Porosidade muito baixa devido ao enchimento controlado e não turbulento |
Tratabilidade Térmica | Geralmente não recomendado (risco de formação de bolhas) | Altamente adequado para tratamentos térmicos T6 |
Aplicações automotivas típicas | Carcaças de transmissão, blocos de motor, suportes | Componentes de suspensão, rodas, nós estruturais |
A relação densidade/resistência da liga selecionada determina o peso da linha de base do componente final. As ligas de alumínio, particularmente as séries A380 e A356, dominam o setor automotivo devido ao seu equilíbrio ideal entre fundibilidade, resistência mecânica e resistência à corrosão. O A380 contém níveis mais elevados de silício, o que aumenta a fluidez durante a fase de injeção, tornando-o ideal para geometrias complexas. A utilização de peças de fundição sob pressão automotivas de alumínio personalizadas permite que os engenheiros substituam componentes pesados de ferro fundido, mantendo excelente condutividade térmica. Isso torna o alumínio o padrão da indústria para blocos de motores, cabeçotes de cilindro e trocadores de calor.
O magnésio oferece um potencial de redução de peso ainda maior. Possui uma densidade aproximadamente 33% menor que o alumínio e 75% menor que o aço. Ligas de magnésio, como AM60 e AZ91D, são frequentemente especificadas para aplicações interiores ultraleves onde a exposição à corrosão é mínima. As aplicações comuns incluem armaduras de volante, estruturas de assento e vigas transversais. A alta fluidez do magnésio fundido permite a fundição de formas grandes e complexas com paredes incrivelmente finas. No entanto, o magnésio requer procedimentos especializados de fusão e manuseio no piso da fundição para evitar oxidação.
As ligas de zinco, embora mais densas que o alumínio e o magnésio, ainda desempenham um papel estratégico na redução de peso automotivo. O zinco possui fundibilidade superior, permitindo que seja formado com tolerâncias excepcionalmente rígidas e paredes ultrafinas que outros metais não conseguem obter sem rasgar. Para componentes sob o capô de alta precisão, como carcaças de sensores, carretéis retratores de cintos de segurança e módulos complexos de roteamento de fluidos, a capacidade de fundir peças em formato líquido com volume mínimo de material geralmente resulta em uma redução de peso líquido em comparação com alternativas mais volumosas de alumínio ou aço usinado.
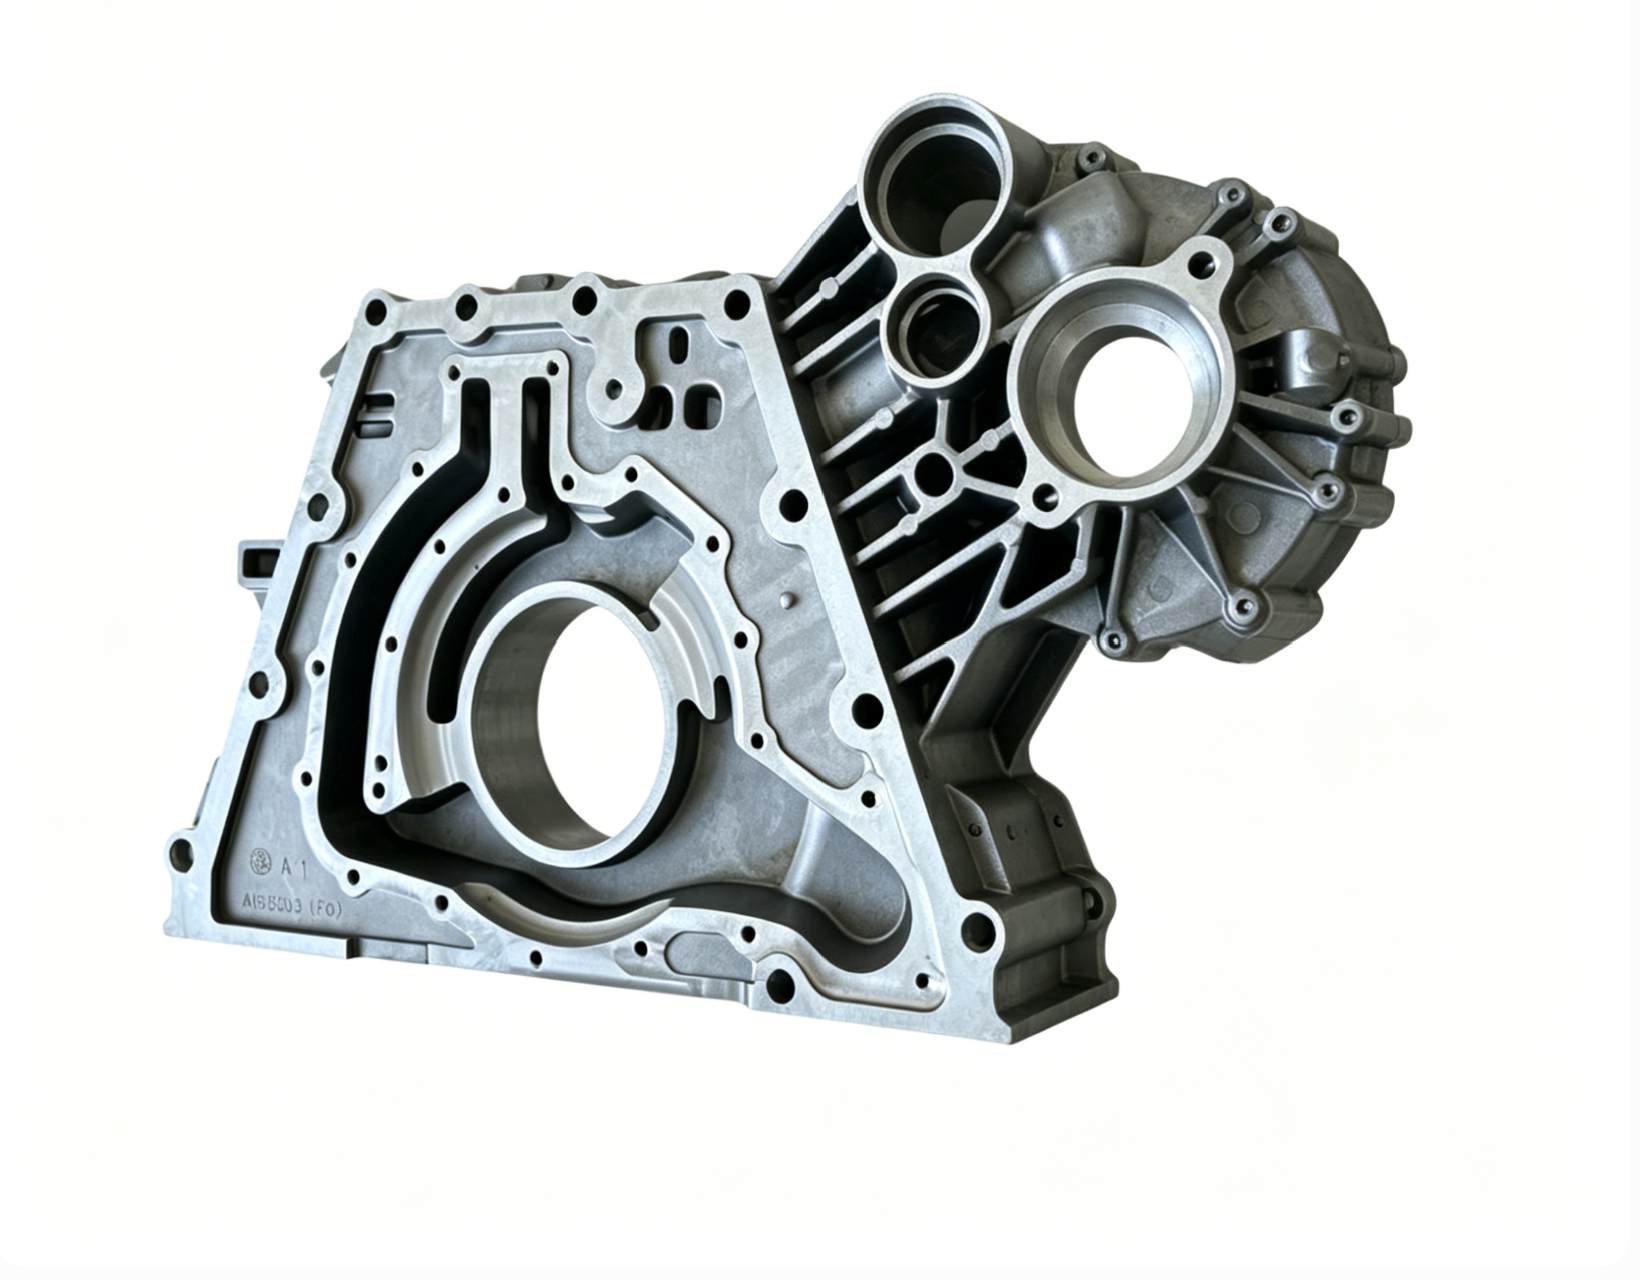
A transição para ligas fundidas leves produz resultados mais significativos quando aplicada a montagens grandes e complexas ou componentes pesados do trem de força. Ao analisar subsistemas específicos de veículos, as equipes de engenharia identificam áreas onde a substituição de materiais e a consolidação de peças proporcionam o maior impacto na redução de massa.
A mudança histórica do ferro fundido para o alumínio nos blocos de motores representou a primeira grande onda de redução de peso automotivo. Hoje, essa otimização se estende a todo o sistema de transmissão. A precisão inerente ao processo de fundição minimiza o envelope de material inicial, reduzindo a quantidade de metal bruto necessária para formar a estrutura de base. No entanto, os componentes do trem de força exigem ajustes exatos dos rolamentos, superfícies de contato perfeitamente planas e canais de fluido à prova de vazamentos.
É aqui que a integração da usinagem secundária se torna crítica. A especificação das peças fundidas da caixa de transmissão usinadas em CNC garante que a estrutura leve de alumínio atenda aos exigentes requisitos dimensionais das modernas caixas de engrenagens de múltiplas velocidades. A fundição em formato quase líquido estabelece geometrias internas complexas e canais de roteamento de fluidos. A usinagem CNC direcionada – utilizando fresas multieixos e barras de mandrilar de precisão – atinge as tolerâncias finais rigorosas necessárias para o alinhamento das engrenagens e a integridade da vedação. Os maquinistas contam com estruturas de referência específicas moldadas diretamente no alojamento para garantir que as verdadeiras tolerâncias de posição sejam mantidas em toda a peça. Essa abordagem combinada oferece um componente de transmissão robusto e de alto desempenho com uma fração do peso dos antigos conjuntos de ferro fundido.
As estratégias mais agressivas de redução de peso envolvem atualmente a implementação de mega-casting ou giga-casting. Esta filosofia de fabricação utiliza enormes máquinas de fundição sob pressão de alta pressão, muitas vezes excedendo 6.000 a 9.000 toneladas de força de fixação, para fundir chassis auxiliares inteiros de veículos como uma única peça de alumínio. Uma única fundição giga da parte inferior da carroceria traseira pode substituir mais de 70 peças individuais de aço estampado, suportes e fixadores.
Os resultados da consolidação do chassi são profundos. O peso da montagem cai significativamente devido à eliminação de flanges de aço sobrepostas e adesivos estruturais pesados. O nó fundido de peça única elimina dezenas de soldas por pontos e costuras, removendo possíveis pontos de falha por fadiga e melhorando a rigidez torcional geral da plataforma do veículo. Esta consolidação agiliza drasticamente a linha de produção, reduzindo a área ocupada pela oficina e simplificando a logística da cadeia de abastecimento. Os engenheiros podem otimizar a espessura da parede da giga-fundição em zonas específicas de alta tensão, ao mesmo tempo que desbastam áreas sem suporte de carga, maximizando a eficiência do material.
As arquiteturas de veículos elétricos apresentam desafios térmicos e estruturais únicos que exigem soluções de fundição especializadas. A adoção de componentes de fundição sob pressão para veículos de nova energia é crítica para gerenciar as temperaturas da bateria e proteger os componentes eletrônicos de alta tensão. Os gabinetes de baterias estão cada vez mais migrando de fabricações pesadas de aço para conjuntos de alumínio extrudado e fundido. Esses gabinetes fundidos fornecem a proteção necessária contra colisões para as células da bateria, ao mesmo tempo que integram canais de resfriamento complexos diretamente na estrutura do piso.
As carcaças do estator e os módulos integrados de gerenciamento térmico também se beneficiam fortemente da fundição de alumínio. Os motores elétricos geram calor significativo sob forte aceleração e as carcaças de alumínio fundido oferecem a condutividade térmica necessária para dissipar esse calor com eficiência. As camisas de água podem ser fundidas diretamente na carcaça do motor usando núcleos de areia especializados ou mecanismos deslizantes na matriz. Ao tornar mais leves esses componentes específicos do EV, os engenheiros compensaram diretamente a massa da bateria. Isto melhora as métricas gerais de densidade de energia do veículo, reduz a carga no sistema de suspensão e, em última análise, amplia a autonomia funcional do veículo.
A transição da fabricação tradicional para a fundição de alto volume requer uma avaliação completa da escalabilidade da produção e uma adesão rigorosa aos padrões de qualidade automotiva. O processo de fabricação deve suportar altos volumes de produção sem degradar a qualidade das peças ou a precisão dimensional ao longo do tempo.
Os moldes e matrizes de aço endurecido usados no HPDC são projetados para oferecer extrema durabilidade. Uma matriz HPDC bem projetada, construída com aço ferramenta H13 premium e mantida adequadamente com sistemas de gerenciamento térmico, pode produzir centenas de milhares de disparos antes de exigir uma grande reforma. Os tempos de ciclo rápidos do processo de fundição permitem que os fabricantes cumpram cronogramas de produção agressivos que seriam impossíveis com métodos de fabricação mais lentos. Panelas automatizadas, extração robótica de peças e sistemas automatizados de pulverização de matrizes aumentam ainda mais a eficiência do ciclo e garantem condições térmicas consistentes dentro da cavidade da matriz.
A escalabilidade da fundição é fortemente aprimorada pela consolidação de peças. Quando um único componente fundido substitui um conjunto soldado de várias peças, o fabricante elimina a necessidade de múltiplas matrizes de estampagem, acessórios de soldagem e estações de montagem. Esta redução nos requisitos de montagem posterior simplifica o processo de fabricação, reduz o risco de paradas de linha e diminui a complexidade logística geral. Você gerencia um número de peça em vez de cinquenta. A eficiência obtida através da consolidação torna a fundição sob pressão uma solução altamente escalável para plataformas globais de veículos.
A leveza automotiva não pode comprometer a segurança ou a confiabilidade. Os componentes estruturais e as carcaças do trem de força devem atender aos rigorosos padrões da indústria em termos de resistência a colisões e resistência à fadiga. Os OEMs devem fazer parceria com fundições que mantenham sistemas rígidos de gestão de qualidade, comprovados pela certificação IATF 16949. Esta certificação garante que o fornecedor adere a processos padronizados para prevenção de defeitos, melhoria contínua e gestão da cadeia de abastecimento.
A verificação da integridade interna de peças fundidas leves requer metodologias avançadas de testes não destrutivos (NDT). Como a porosidade interna pode comprometer a resistência à tração de um componente de parede fina, as fundições utilizam raios X industriais e tomografia computadorizada (TC) para inspecionar as peças antes de saírem da instalação. A tomografia computadorizada fornece uma visão tridimensional da estrutura interna da peça fundida, permitindo que engenheiros de qualidade detectem vazios microscópicos de contração ou bolsas de gás em resoluções específicas de mícrons. Se um vazio for detectado em um caminho de carga crítico, a peça será descartada. Somente as peças que passam por esses rigorosos protocolos de END são aprovadas para integração no chassi do veículo.
Embora os benefícios da fundição leve sejam claros, a transição envolve riscos específicos de engenharia e da cadeia de fornecimento. A identificação desses obstáculos no início do ciclo de desenvolvimento do veículo permite que as equipes de engenharia implementem estratégias de mitigação eficazes e garantam um lançamento tranquilo.
O risco técnico mais significativo na fundição sob pressão de alta pressão é a formação de gás aprisionado e porosidade de contração. Quando o metal fundido é injetado em uma matriz em altas velocidades, o fluxo turbulento pode reter ar dentro da cavidade. À medida que o metal esfria e encolhe, formam-se vazios microscópicos. Em peças estruturais resistentes, esta porosidade atua como um concentrador de tensão, reduzindo severamente as propriedades mecânicas e a vida em fadiga do componente leve.
Para mitigar esse risco, os engenheiros especificam técnicas avançadas de fundição e protocolos de simulação rigorosos. A fundição sob pressão assistida a vácuo é altamente recomendada para nós estruturais. Este sistema utiliza válvulas de vácuo e blocos de resfriamento para evacuar a cavidade da matriz antes da injeção, reduzindo drasticamente o aprisionamento de gás. Durante a fase de Design for Manufacturability (DFM), os engenheiros utilizam software avançado de simulação térmica e de fluxo para modelar o processo de injeção. Isso permite que eles otimizem a localização das portas, o posicionamento dos canais de resfriamento e os projetos de transbordamento antes de cortar qualquer aço para as ferramentas. Para os nós estruturais mais críticos, técnicas de fundição por compressão ou fundição semissólida podem ser especificadas para eliminar totalmente a porosidade, aplicando pressão maciça durante a fase de solidificação.
A produção de peças fundidas complexas e de grande formato introduz riscos significativos na cadeia de abastecimento. Depender de fundições de fonte única para gigacastings críticos pode criar gargalos de produção. Cadeias de fornecimento fragmentadas – onde a fundição ocorre em uma instalação e a usinagem de precisão ocorre em outra – aumentam a complexidade logística, prolongam os prazos de entrega e complicam a responsabilidade pelo controle de qualidade. Se uma peça fundida usinada falhar em uma inspeção dimensional, a oficina mecânica pode culpar a fundição pela mudança de referência, enquanto a fundição culpa a oficina mecânica pela deflexão do acessório.
Para mitigar as complexidades de fornecimento, os OEMs selecionam fornecedores de nível 1 que oferecem serviços de fabricação verticalmente integrados. Um parceiro verticalmente integrado gerencia todo o processo sob o mesmo teto, combinando design interno de ferramentas, produção de peças fundidas e usinagem CNC de precisão. Esta abordagem consolidada garante um rigoroso controle de qualidade desde o lingote de alumínio bruto até a tolerância final usinada. Reduz atrasos no transporte e fornece um ponto único de responsabilidade para o componente final, agilizando significativamente o processo de aquisição e validação.
A integração da fundição sob pressão automotiva continua sendo o caminho mais viável e escalável para os OEMs atingirem metas agressivas de redução de peso dos veículos. Ao fazer a transição de metais pesados para ligas otimizadas de alumínio e magnésio, os engenheiros melhoram significativamente a economia de combustível do ICE e compensam a massa das baterias EV sem sacrificar o desempenho estrutural ou a resistência a colisões.
Ao avaliar parceiros de fundição para futuras plataformas de veículos, priorize fundições que demonstrem experiência comprovada em seleção avançada de ligas, técnicas de mitigação de porosidade, otimização de espessura de seção e recursos integrados de usinagem secundária. Um parceiro capaz fornece a orientação técnica necessária para ultrapassar os limites do design leve.
Para iniciar uma estratégia de redução de peso bem-sucedida, execute as seguintes etapas:
Conduza uma auditoria abrangente de consolidação de peças em montagens legadas existentes para identificar oportunidades imediatas de substituição de várias peças.
Solicite uma revisão detalhada do Design for Manufacturability (DFM) para os próximos chassis e plataformas de trem de força para otimizar a espessura das paredes e a localização dos portões.
Avalie alternativas de ligas avançadas, comparando o limite de escoamento e a condutividade térmica de vários tipos de alumínio e magnésio com os requisitos básicos.
Audite potenciais parceiros da cadeia de suprimentos para obter recursos de integração vertical, garantindo que eles possuam equipamentos de fundição de alta tonelagem e centros de usinagem CNC de precisão.
R: A substituição de componentes tradicionais de ferro fundido ou aço estampado por fundição sob pressão de alumínio normalmente produz uma redução de massa de 30% a 50%. A economia exata de peso depende da liga específica selecionada, da complexidade da peça e da capacidade de otimizar espessuras de parede por meio de técnicas avançadas de fundição.
R: A redução da espessura da seção reduz diretamente a massa do componente, o que melhora a eficiência geral de combustível do veículo e a autonomia EV. A integridade estrutural é mantida através da utilização de técnicas avançadas de fundição sob pressão de alta pressão que criam uma camada externa densa e de granulação fina, garantindo que as paredes mais finas ainda atendam às especificações exigidas de resistência à tração e ao escoamento.
R: A fundição sob pressão de alta pressão permite a consolidação de múltiplas peças de aço estampadas em uma única e complexa estrutura de alumínio. Isso elimina flanges e pontos de solda sobrepostos, reduzindo o peso geral, aumentando as tolerâncias dimensionais e simplificando significativamente o processo de montagem final.
R: As peças fundidas de alta pressão padrão geralmente não são soldadas ou tratadas termicamente devido à porosidade interna do gás, que se expande e causa bolhas em altas temperaturas. No entanto, as peças produzidas usando HPDC assistido por vácuo ou fundição sob pressão de baixa pressão apresentam porosidade mínima e podem ser soldadas com sucesso e submetidas a tratamentos térmicos T6.
R: A fundição sob pressão produz peças com formato quase final, com acabamentos superficiais mais lisos e paredes mais finas do que a fundição em areia, resultando em um componente de base mais leve. A usinagem CNC subsequente garante as tolerâncias dimensionais rígidas necessárias para o alinhamento preciso das engrenagens, ajustes dos rolamentos e roteamento de fluidos à prova de vazamentos que a fundição em areia não consegue alcançar sozinha.
R: Componentes de alumínio fundido, como caixas de bateria e caixas de estator, oferecem excelente condutividade térmica. Eles dissipam com eficiência o intenso calor gerado pelas baterias de alta tensão e motores elétricos, mantendo temperaturas operacionais ideais, protegendo componentes eletrônicos sensíveis e, em última análise, ampliando a autonomia funcional do veículo.


