
Número Browse:0 Autor:editor do site Publicar Time: 2026-08-26 Origem:alimentado


A falha de componentes em aplicações industriais pesadas resulta em paralisações catastróficas, riscos à segurança e agravamento de perdas financeiras. As equipes de engenharia e compras devem equilibrar os métodos de fabricação, a complexidade geométrica e os prazos de entrega com a confiabilidade mecânica inegociável necessária para ambientes de alto estresse. Ao avaliar a integridade estrutural, o debate entre forjamento e fundição resume-se, em última análise, ao alinhamento metalúrgico. O forjamento manipula a estrutura dos grãos do metal para seguir a geometria do componente, criando uma resistência direcional superior. A fundição derrete e vaza o metal, resultando em uma estrutura isotrópica uniforme, mas geralmente mais fraca.
Indo além das definições básicas, este guia fornece uma avaliação metalúrgica e operacional do forjamento versus fundição. Detalhamos como a manipulação da estrutura dos grãos afeta a resistência à tração, a resistência à fadiga e a longevidade geral do ciclo de vida. Você obterá os dados técnicos necessários para especificar o processo de fabricação correto para componentes críticos de suporte de carga.
Resistência direcional versus resistência isotrópica: O forjamento alinha a estrutura dos grãos do metal aos contornos da peça, oferecendo resistência direcional superior, enquanto a fundição fornece resistência uniforme e multidirecional (isotrópica).
Lacunas de desempenho mensuráveis: Componentes forjados normalmente apresentam resistência à tração até 26% maior e resistência à fadiga até 37% maior em comparação com equivalentes fundidos.
Superioridade específica da aplicação: Aplicações de alto impacto e carga cíclica exigem forjamento, enquanto geometrias internas altamente complexas ou componentes excepcionalmente grandes geralmente necessitam de fundição.
O estabelecimento de requisitos mecânicos básicos é obrigatório antes de selecionar um processo de fabricação. A força não é uma métrica única e universal. Representa como um material específico reage sob vários tipos de estresse mecânico. Os critérios de sucesso dependem inteiramente do ambiente operacional, da direção da carga e das expectativas do ciclo de vida. Os engenheiros devem avaliar as forças específicas que o componente suportará diariamente. Uma peça projetada para suportar peso estático requer propriedades metalúrgicas diferentes de uma peça sujeita a vibração constante ou impactos repentinos.
Vemos isso constantemente na construção pesada. O pino da caçamba de uma escavadeira suporta cargas de cisalhamento enormes sempre que o operador enrola a caçamba. Se você especificar o método de fabricação errado para esse pino, ele se romperá, derrubando a carga e paralisando o local. A definição antecipada desses parâmetros evita o excesso de engenharia e elimina o risco de falha estrutural prematura. Você precisa saber exatamente o que a peça fará antes de decidir como fazê-la.
Avaliar a tensão máxima que um componente pode suportar requer a compreensão da diferença entre resistência à tração e resistência ao escoamento. A resistência à tração, ou resistência à tração final (UTS), mede a quantidade máxima de alongamento ou força de tração que um material suporta antes de fraturar completamente. O limite de escoamento marca o ponto exato onde a deformação plástica se torna permanente. Depois que um material ultrapassa seu limite de escoamento, ele não retornará à sua forma original.
Em aplicações industriais críticas, operar próximo ao limite de escoamento é perigoso. Os componentes devem possuir alta resistência ao escoamento para manter a estabilidade dimensional sob cargas pesadas. O forjamento eleva consistentemente o rendimento e a resistência à tração, eliminando vazios internos e refinando a estrutura cristalina do metal. Quando você comprime o metal sob milhares de toneladas de pressão, você força as moléculas a se aproximarem. Essa densidade se traduz diretamente em pontos de rendimento mais elevados.
Propriedade Mecânica | Aço fundido 4140 (típico) | Aço 4140 forjado (típico) | Delta de desempenho |
|---|---|---|---|
Resistência à tração final (MPa) | 850 | 1080 | +27% |
Força de rendimento (MPa) | 550 | 890 | +61% |
Alongamento (%) | 12% | 18% | +50% |
Resistência ao Impacto (Joules) | 25 | 55 | +120% |
Analisar como os componentes sobrevivem a repetidos ciclos de tensão ao longo do tempo sem microfraturas é um fator crítico para levantar equipamentos como manilhas, cordames e peças de suspensão. O carregamento cíclico destrói componentes ao longo do tempo através do desgaste microscópico. Uma peça pode facilmente lidar com um único impacto massivo, mas falhar após mil impactos menores. A resistência à fadiga mede esse limite exato de resistência.
O estresse repetido causa a formação de rachaduras microscópicas nos pontos de concentração de tensão. Com o tempo, essas microfraturas se propagam através do material até ocorrer uma falha catastrófica. Os processos de fabricação que deixam porosidade interna ou estruturas de grãos irregulares reduzem severamente a resistência à fadiga. Fluxos de grãos suaves e contínuos atuam como uma barreira à propagação de fissuras. Quando uma microfissura tenta se formar em uma peça forjada, ela atinge o limite de grão denso e alinhado e para. Este mecanismo prolonga significativamente a vida útil operacional do componente sob estresse cíclico.
A tensão de torção torce os materiais ao longo de seu eixo, enquanto a tensão de cisalhamento empurra diferentes partes do componente em direções opostas simultaneamente. Componentes como virabrequins, eixos e um garfo de transmissão de aço forjado para serviço pesado exigem perfis de resistência direcional específicos para evitar cisalhamento catastrófico sob carga de torção maciça.
Quando um torque repentino é aplicado, a estrutura interna do grão deve resistir à força de torção. Se os grãos do metal estiverem orientados aleatoriamente, as forças de cisalhamento encontrarão o caminho de menor resistência e rasgarão o metal. Alinhar o fluxo de grãos paralelo às forças de cisalhamento previstas aumenta drasticamente a capacidade de torque da peça. Este alinhamento direcional é a principal defesa contra cisalhamento mecânico repentino em aplicações de transmissão de energia. Você não pode replicar esta defesa direcional com um lançamento derramado.
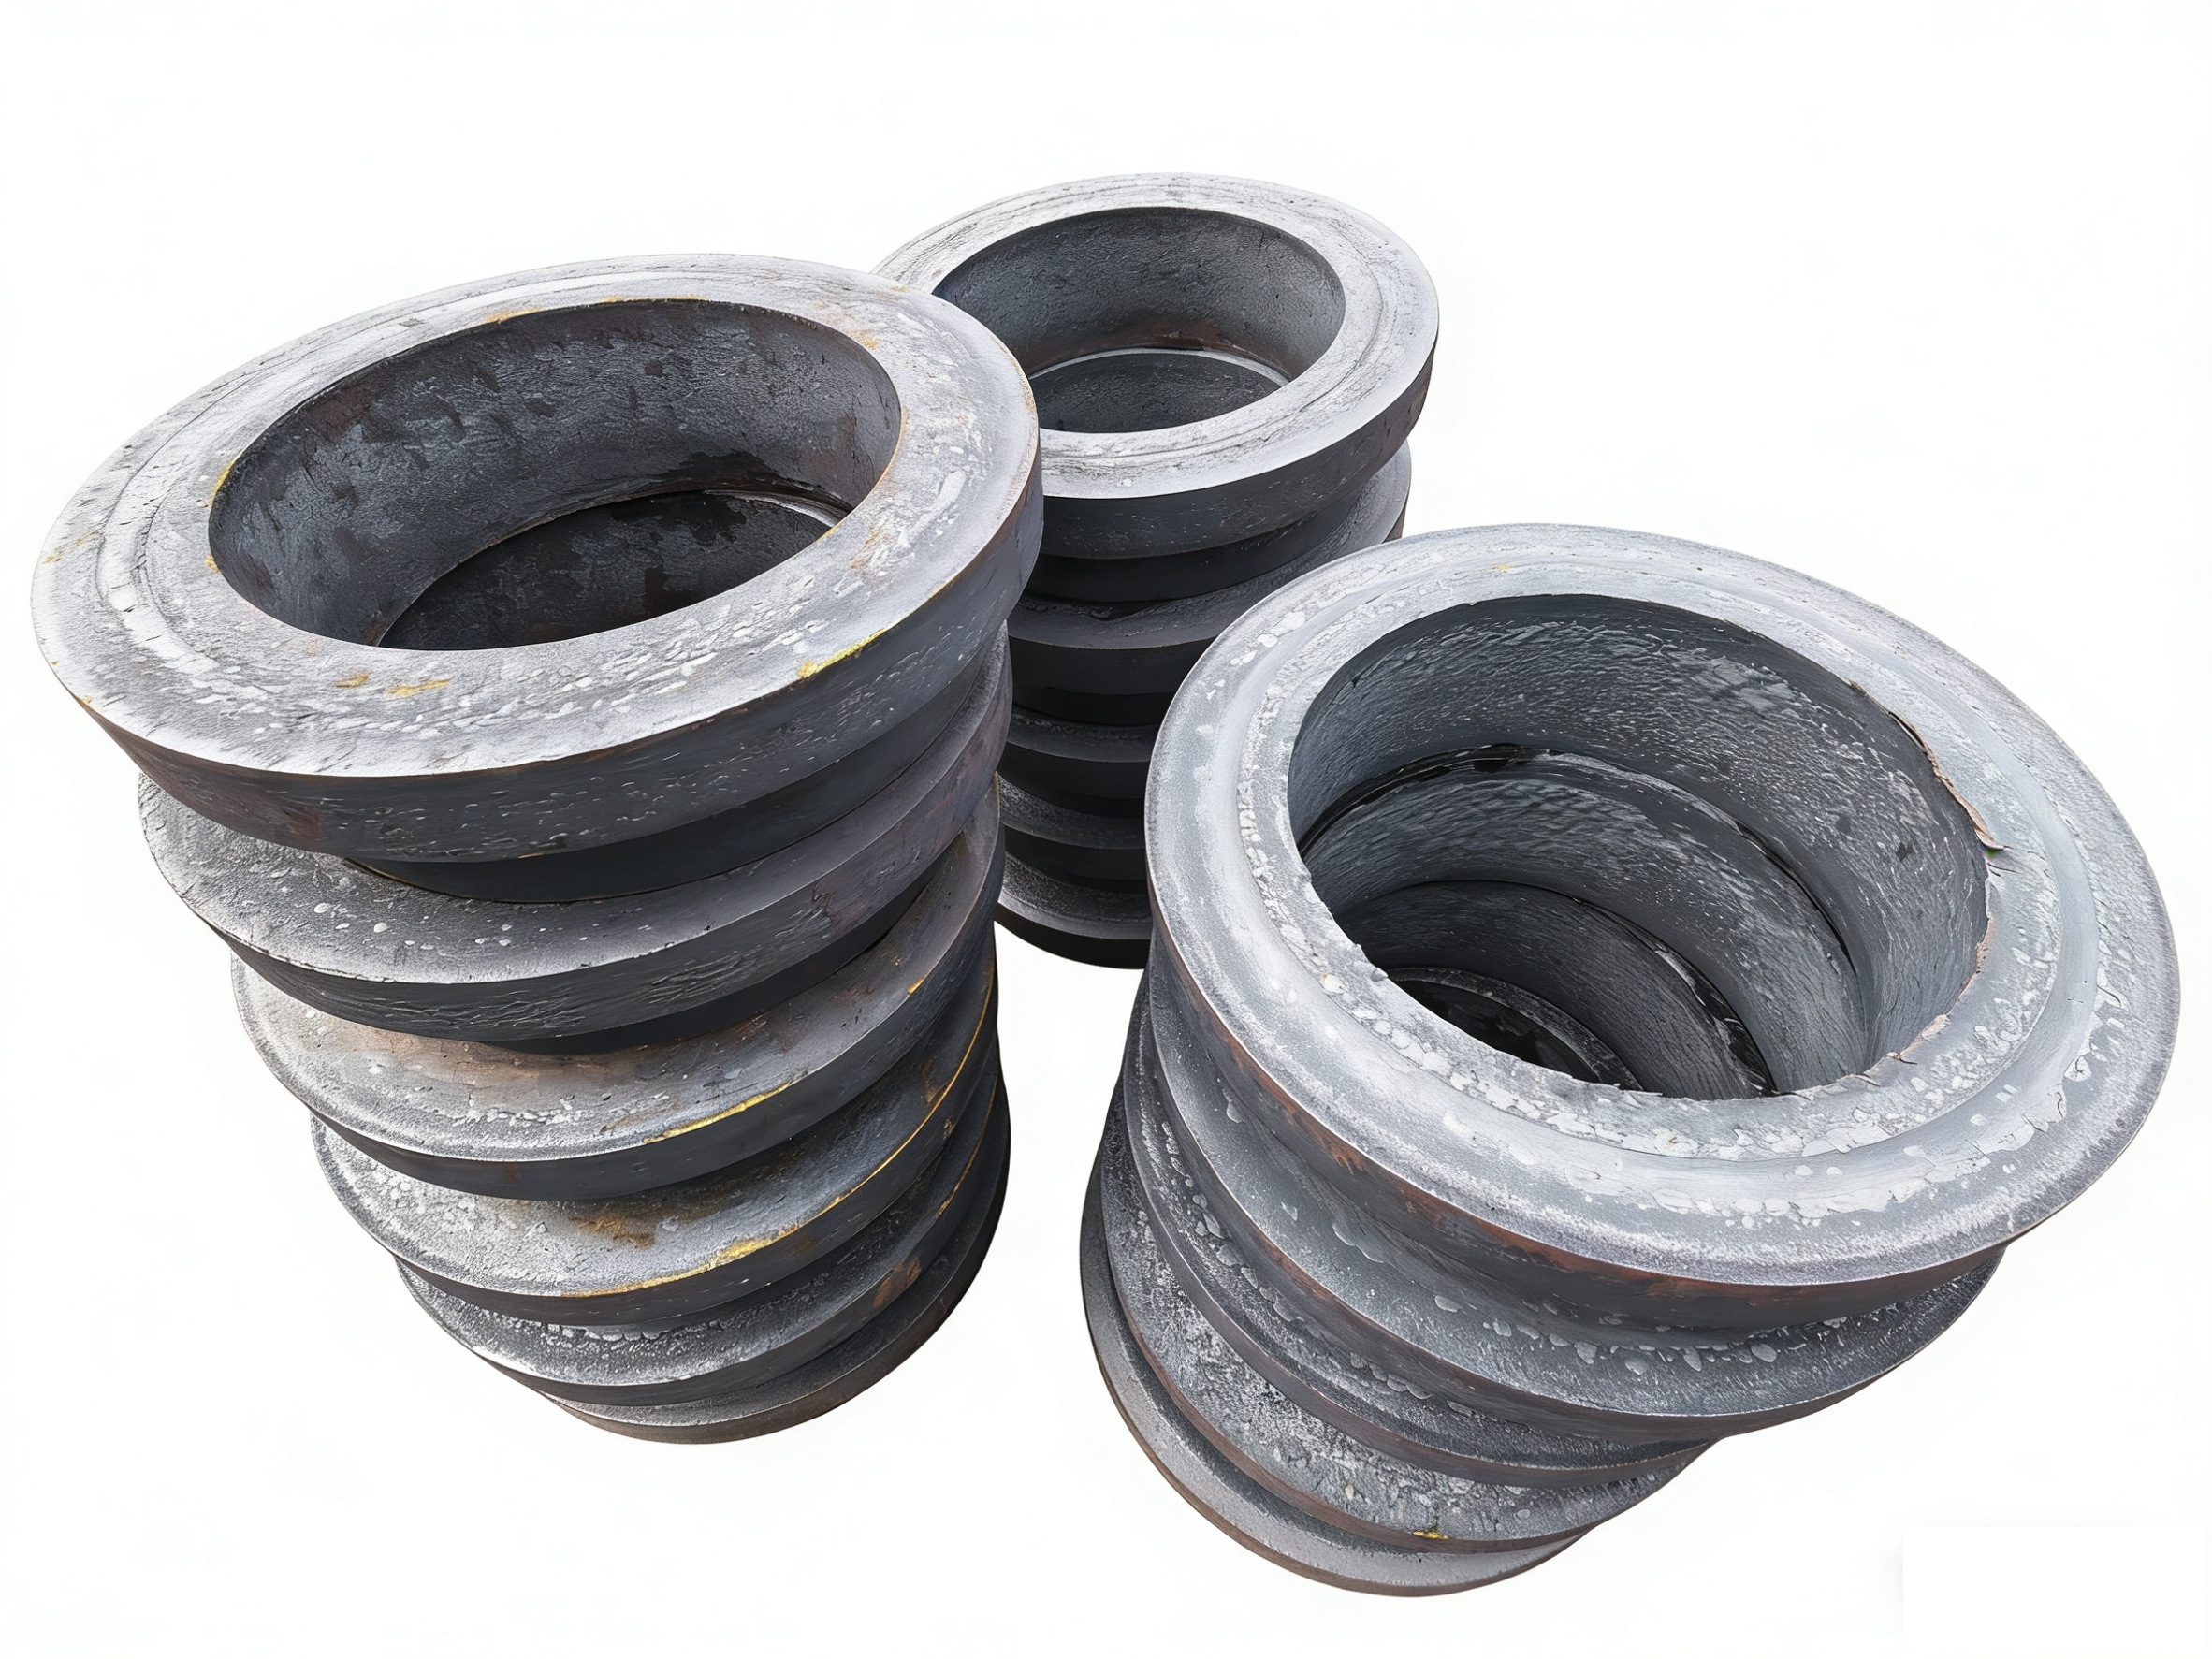
Forças compressivas localizadas, aplicadas através de pressão térmica e mecânica, deformam plasticamente o metal e realinham a estrutura do grão durante a deformação. À medida que o tarugo bruto é aquecido e martelado na matriz, a estrutura cristalina interna se estica e dobra. Este fluxo contínuo de grãos alinha-se perfeitamente com os contornos externos da peça. A extrema pressão solda efetivamente quaisquer vazios internos microscópicos, eliminando a porosidade.
Peças forjadas de alta qualidade dependem dessa transformação metalúrgica exata para atingir densidade máxima e integridade estrutural. O processo muda fisicamente o comportamento do metal. Usamos enormes prensas hidráulicas ou martelos para forçar o aço aquecido na matriz fechada. O metal não tem para onde ir, a não ser o formato exato da cavidade, levando consigo sua estrutura granular.
Usinar uma peça a partir de um tarugo sólido é inerentemente mais fraco que forjar. Quando você usina uma peça, as ferramentas de corte cortam diretamente a estrutura granular natural do metal. Isso deixa as extremidades dos grãos expostas na superfície, criando pontos naturais de concentração de tensão onde podem ocorrer rachaduras. O forjamento dobra e preserva a estrutura do grão, envolvendo-o em cantos e contornos. Este fluxo estrutural ininterrupto proporciona resistência incomparável ao impacto e à fadiga.
Aquecimento do tarugo: O aço bruto é aquecido até sua temperatura de deformação plástica, geralmente acima de 1.200 graus Celsius para ligas de aço.
Pré-Formação: O tarugo é moldado grosseiramente para distribuir a massa corretamente antes de entrar na matriz final.
Compressão da matriz fechada: O metal é forçado para dentro da cavidade final da matriz, alinhando o fluxo do grão com a geometria da peça.
Corte: O excesso de metal (flash) que foi espremido para fora da matriz é cortado.
Tratamento térmico: A peça passa por normalização, têmpera e revenido para manter as propriedades mecânicas desejadas.
A fundição envolve despejar metal fundido em um molde e permitir que ele solidifique. À medida que o metal líquido esfria, os cristais se formam e crescem aleatoriamente até que toda a peça fique sólida. Esta orientação aleatória dos grãos produz uma resistência de base uniforme em toda a peça. Como os grãos não se alinham em nenhuma direção específica, o material apresenta propriedades isotrópicas. Oferece a mesma resistência mecânica independentemente da direção em que a força é aplicada.
Embora esta uniformidade seja útil para certas aplicações estáticas, falta-lhe a capacidade de suporte de carga direcional otimizada necessária para ambientes de tensão extrema. O processo de fundição acarreta riscos metalúrgicos inerentes. À medida que o metal fundido esfria, ele encolhe. Este processo de resfriamento pode criar cavidades de microrretração dentro da peça. Além disso, os gases presos no metal fundido podem formar porosidade gasosa, deixando bolhas microscópicas dentro da estrutura sólida.
Inclusões do material do molde ou impurezas no fundido também podem comprometer a matriz metálica. Esses defeitos internos atuam como elevadores de tensão, reduzindo significativamente a resistência geral à tração e ao escoamento do componente fundido. Se uma carga atingir uma peça fundida exatamente onde está uma bolha microscópica de gás, a peça irá fraturar.
Microencolhimento: Pequenos vazios formados quando o metal líquido se contrai durante o resfriamento, enfraquecendo a estrutura interna.
Porosidade do gás: Bolhas de hidrogênio ou nitrogênio presas que não conseguem escapar antes que o metal se solidifique.
Inclusões de areia: Pedaços do molde de areia que se quebram e ficam incrustados na peça metálica final.
Lágrimas Quentes: Rachaduras que se formam durante a fase de resfriamento devido à contração térmica desigual em geometrias complexas.
Os dados metalúrgicos comprovam consistentemente por que os componentes forjados superam os fundidos em resistência à tração máxima. Testes de referência em hardware industrial demonstram uma vantagem de 26% na resistência à tração para peças forjadas em relação aos seus equivalentes fundidos. A ausência de vazios internos e a estrutura de grão refinada permitem que o metal suporte forças de estiramento significativamente maiores antes da falha. Esta lacuna mensurável de desempenho determina a seleção de materiais em indústrias pesadas onde a falha não é uma opção.
As extensões de vida da fadiga são ainda mais pronunciadas. Peças forjadas operando sob ciclos contínuos de alta pressão apresentam resistência à fadiga até 37% maior. Componentes como peças forjadas de cilindros hidráulicos personalizados suportam milhares de ciclos de pressurização diariamente. O fluxo contínuo de grãos evita a formação de microfissuras sob esse carregamento cíclico implacável. As peças fundidas, com sua orientação aleatória de grãos e potencial microporosidade, sucumbem à fadiga muito mais rapidamente sob condições operacionais idênticas.
Testamos esses limites em campo. Uma tampa de cilindro hidráulico fundida pode durar 5.000 horas em uma escavadeira de mineração antes que rachaduras apareçam ao redor dos orifícios dos parafusos. Uma tampa forjada exatamente na mesma aplicação ultrapassa facilmente 15.000 horas. Os dados se alinham perfeitamente com a realidade física do local de trabalho.
A estrutura otimizada dos grãos e a ausência de vazios internos nas peças forjadas permitem que os engenheiros projetem componentes mais leves e finos. Como o metal é inerentemente mais forte e denso, é necessário menos material para atingir a capacidade de carga necessária. Os engenheiros podem reduzir a área da seção transversal de uma peça sem sacrificar a segurança ou o desempenho. Esta otimização impacta diretamente a eficiência geral do sistema mecânico.
A redução de peso cria benefícios em cascata em vários setores. Nas aplicações aeroespaciais, os componentes mais leves traduzem-se diretamente em economia de combustível e aumento da capacidade de carga útil. Nos setores automotivo e de máquinas pesadas, a redução do peso não suspenso melhora o manuseio, reduz o desgaste dos componentes adjacentes e reduz o consumo de energia. Maximizar a relação resistência/peso através do forjamento proporciona eficiências operacionais combinadas ao longo da vida útil do equipamento.
Tipo de componente | Peso fundido (kg) | Peso Forjado (kg) | Redução de peso |
|---|---|---|---|
Junta de direção para serviço pesado | 45.2 | 36.5 | 19,2% |
Virabrequim Industrial | 120.0 | 98.5 | 17,9% |
Braço de controle de suspensão | 18.5 | 14.2 | 23,2% |
Corpo da válvula de tubulação | 85.0 | 71.0 | 16,4% |
Aplicações que exigem máxima confiabilidade sob impacto, alto desgaste e tensão direcional exigem componentes forjados. Quando uma peça serve como um elo crítico de suporte de carga em um sistema mecânico, o fluxo contínuo de grãos de um forjado fornece o fator de segurança necessário. Ambientes de alta tensão simplesmente não toleram as inconsistências internas inerentes aos materiais fundidos. Você especifica a forja quando a segurança humana ou um grande tempo de inatividade operacional estão em jogo.
Os casos de uso que exigem alta integridade estrutural e tolerâncias restritas dependem fortemente de técnicas avançadas de forjamento. Por exemplo, anéis forjados sem costura de alta resistência são estritamente especificados para rolamentos de turbinas eólicas e componentes de motores aeroespaciais. Essas peças enfrentam cargas radiais e axiais extremas. O processo de forjamento laminado sem costura garante um fluxo de grão perfeitamente circular, proporcionando a resistência direcional exata necessária para evitar falhas catastróficas sob forças rotacionais maciças.
Outras aplicações comuns para forjamento incluem peças brutas de engrenagem, bielas, ganchos de elevação e conexões de alta pressão. Qualquer componente que sofra batidas, torça sob carga ou retenha pressões extremas precisa da densidade que somente uma prensa de forjamento pode fornecer.
A fundição continua sendo a escolha ideal para componentes que exigem cavidades internas altamente complexas. Blocos de motores, corpos de válvulas complexos e carcaças de bombas apresentam camisas de resfriamento internas e passagens de fluido que são impossíveis ou de custo proibitivo de forjar. A fundição em areia e a microfusão são excelentes na criação dessas geometrias internas complexas em uma única etapa de fabricação. Você simplesmente não pode forjar um tubo oco e sinuoso dentro de um bloco sólido de aço.
Componentes de escala excepcionalmente grande ou massiva geralmente necessitam de fundição. Quando uma peça excede os limites de tonelagem das prensas de forjamento disponíveis, a fundição é o único método de fabricação viável. Enormes hélices de navios, bases de máquinas industriais e grandes nós arquitetônicos utilizam fundição. Nessas aplicações, a massa do componente compensa a menor resistência da linha de base, e a resistência uniforme e multidirecional do metal fundido é suficiente para o ambiente operacional.
A comparação das despesas de capital iniciais de matrizes de forjamento versus padrões de fundição revela perfis económicos distintos. O forjamento requer matrizes de aço endurecido usinadas com precisão, capazes de suportar imensos choques térmicos e mecânicos. Estas matrizes representam um investimento inicial significativo. Os padrões de fundição, normalmente feitos de madeira, plástico ou metais mais macios, são substancialmente mais baratos de produzir. Para execuções de produção de baixo volume ou prototipagem rápida, a fundição oferece uma barreira de entrada menor.
O cálculo do ponto de equilíbrio determina a viabilidade econômica do forjamento. À medida que os volumes de produção aumentam, o alto custo inicial das matrizes de forjamento é amortizado em milhares de peças. As matrizes de forjamento possuem longa vida útil operacional, produzindo peças altamente consistentes com degradação mínima. Em grandes volumes, o custo unitário de uma peça forjada cai significativamente, tornando-a altamente competitiva com a fundição, especialmente quando se considera a necessidade reduzida de processamento secundário.
O forjamento moderno em matriz fechada oferece impressionantes capacidades de formato quase final. O processo forma o metal muito próximo das dimensões finais exigidas. Essa precisão reduz drasticamente a quantidade de matéria-prima necessária por peça. Menos insumos materiais se traduzem diretamente em menor consumo de matérias-primas e menor impacto ambiental. Você compra menos aço e joga menos aço fora.
A comparação dos custos de usinagem secundária destaca outra vantagem do forjamento com formato quase final. As peças fundidas geralmente exigem usinagem extensiva para atingir tolerâncias finais e acabamentos superficiais lisos. Essa usinagem secundária consome tempo, acelera o desgaste da ferramenta e gera uma quantidade significativa de sucata metálica. Peças forjadas requerem usinagem mínima de acabamento. A redução no tempo de máquina, a vida útil prolongada da ferramenta de corte e as menores taxas de refugo influenciam fortemente a economia geral da fabricação.
Processo de Fabricação | Estrutura de grãos | Força Direcional | Risco de porosidade | Melhor caso de uso de aplicativo |
|---|---|---|---|---|
Forjamento em matriz fechada | Contínuo, alinhado aos contornos | Excepcionalmente alto | Praticamente Zero | Componentes de carga cíclica de alto impacto (virabrequins, garfos) |
Fundição em Areia | Aleatório, isotrópico | Uniforme, mas inferior | Alto (requer END) | Geometrias internas complexas (blocos de motores, corpos de válvulas) |
Usinagem a partir de boleto | Reto, interrompido por cortes | Moderado | Zero | Protótipos de baixo volume, formas simples altamente personalizadas |
A mitigação dos riscos de defeitos internos em peças fundidas requer adesão rigorosa aos protocolos de Ensaios Não Destrutivos. Como a fundição apresenta riscos inerentes de microrretração e porosidade de gás, os fabricantes devem verificar a solidez interna. Raios X obrigatórios (testes radiográficos) e testes ultrassônicos penetram no metal para revelar vazios ocultos. Esses protocolos de teste acrescentam tempo e esforço ao processo de fundição, mas são absolutamente essenciais para aplicações críticas de segurança. Se você pular o raio X em um gancho fundido de guindaste, estará jogando com vidas.
Forging acarreta seu próprio conjunto de riscos de implementação que exigem mitigação cuidadosa. Tratamento térmico inadequado ou design defeituoso da matriz podem causar falhas de fluxo, dobras ou rachaduras térmicas. Se o metal esfriar muito rapidamente durante o processo de forjamento, tensões internas podem fraturar a peça. Os fabricantes atenuam esses riscos por meio de controle preciso de temperatura, operação automatizada de prensas e manutenção rigorosa das matrizes. A inspeção de partículas magnéticas (MPI) e o teste de líquido penetrante (PT) são usados rotineiramente para verificar a integridade da superfície de peças forjadas acabadas.
Teste ultrassônico (UT): usa ondas sonoras de alta frequência para detectar falhas internas. Padrão para peças forjadas espessas.
Teste Radiográfico (RT): radiografa o componente para encontrar porosidade interna. Obrigatório para peças fundidas sob alta tensão.
Inspeção de Partículas Magnéticas (MPI): Detecta trincas superficiais e próximas à superfície em materiais ferromagnéticos.
Teste de penetração de líquido (PT): usa corantes coloridos para revelar defeitos microscópicos de ruptura de superfície.
Avaliar as capacidades do fornecedor é uma etapa crítica no processo de aquisição. Avaliar um parceiro metalúrgico requer auditar sua capacidade de controle rigoroso de temperatura, manutenção de matrizes e rastreabilidade de materiais. Um fornecedor de forjamento deve demonstrar experiência metalúrgica consistente. Variações nos tempos de aquecimento ou na tonelagem de prensagem impactam diretamente nas propriedades mecânicas da peça final. As equipes de compras devem verificar se o fornecedor possui as certificações necessárias do setor e mantém instalações de testes internas robustas.
Gerenciar prazos de entrega requer compreender a realidade das ferramentas personalizadas. A criação de matrizes de forjamento de aço endurecido personalizadas leva muito mais tempo do que a produção de padrões rápidos de fundição em areia. As equipes de engenharia devem levar em consideração esses prazos estendidos em seus cronogramas de projeto. Embora a fundição permita protótipos iniciais mais rápidos, o forjamento proporciona escalabilidade e consistência superiores a longo prazo, uma vez que as matrizes estejam operacionais. Você troca tempo adiantado por confiabilidade de longo prazo.
Consulte um engenheiro metalúrgico para realizar uma análise de elementos finitos (FEA) no projeto de seu componente específico.
Identifique as cargas direcionais exatas e os ciclos de fadiga que seu componente suportará no campo.
Solicite a execução de um protótipo ou relatórios de teste de material para validar as propriedades mecânicas antes de iniciar a produção em grande escala.
Audite os recursos de testes não destrutivos (NDT) e as certificações de controle de qualidade do seu parceiro de fabricação escolhido.
R: Sim, em termos de resistência à tração e à fadiga. O forjamento elimina vazios internos e alinha a estrutura granular aos contornos da peça, resultando em um componente mais denso e resistente. As peças fundidas têm uma estrutura de grãos aleatória e são propensas à porosidade interna, tornando-as geralmente mais fracas sob altas tensões.
R: O fluxo direcional dos grãos alinha a estrutura cristalina interna do metal com o formato externo da peça. Esse alinhamento atua como a fibra da madeira, proporcionando máxima resistência contra impacto, cisalhamento e forças de torção exatamente onde o componente mais precisa.
R: Não. Embora técnicas avançadas de fundição e ligas específicas possam produzir peças muito resistentes, elas não conseguem igualar a resistência à tração máxima de um equivalente forjado. A orientação aleatória inerente dos grãos e o risco de microporosidade nas peças fundidas impedem que elas atinjam níveis de resistência ao forjamento.
R: A usinagem do tarugo é mais fraca que o forjamento. A usinagem corta diretamente a estrutura natural dos grãos do metal, criando extremidades expostas dos grãos e pontos de concentração de tensão. O forjamento dobra e preserva o fluxo dos grãos ao redor dos contornos da peça, mantendo a integridade estrutural.
R: O forjamento requer altos investimentos iniciais em ferramentas para matrizes de aço endurecido, tornando-o menos ideal para volumes baixos. Os padrões de fundição são mais baratos e rápidos de produzir. No entanto, em altas escalas de produção, as matrizes de forjamento duram mais e reduzem as necessidades de usinagem secundária.
R: Esses componentes suportam cargas cíclicas extremas, tensões torcionais maciças e impactos de alta pressão. O forjamento proporciona o fluxo contínuo de grãos e a resistência superior à fadiga necessária para evitar falhas catastróficas sob essas condições operacionais severas e repetitivas.
R: Os engenheiros usam testes destrutivos, como puxar peças até a falha para medir a resistência à tração final, e testes não destrutivos (NDT). Os métodos END incluem testes ultrassônicos, raios X e inspeção de partículas magnéticas para detectar vazios internos em peças fundidas e rachaduras superficiais em peças forjadas.


