
Número Browse:0 Autor:editor do site Publicar Time: 2026-08-19 Origem:alimentado


A integridade estrutural e o custo do ciclo de vida dos componentes industriais são fundamentalmente ditados pelo processo de fabricação escolhido antes do primeiro corte da matriz. Especificar o método de forjamento errado leva ao desgaste excessivo das ferramentas, operações de usinagem secundárias desnecessárias ou falha catastrófica de componentes sob cargas dinâmicas. As equipes de engenharia e compras devem equilibrar os requisitos mecânicos com a economia do volume de produção. Este guia fornece uma estrutura rigorosa para avaliar processos de forjamento a quente versus a frio. Detalhamos resultados metalúrgicos, capacidades dimensionais e eficiência geral de produção para garantir a especificação correta para aplicações pesadas. Você aprenderá como a temperatura altera as estruturas cristalinas e determina as propriedades mecânicas finais. Também cobrimos o desgaste da matriz, o rendimento do material e os limites de produção. Ao compreender essas variáveis, você pode alinhar a geometria da peça com os recursos do processo e evitar gargalos dispendiosos na cadeia de suprimentos.
A recristalização é a métrica definidora: o forjamento a frio ocorre na temperatura ambiente ou próximo a ela, maximizando a resistência ao escoamento por meio do endurecimento por deformação, enquanto o forjamento a quente opera acima da temperatura de recristalização do metal (por exemplo, 950°C a 1250°C para o aço) para permitir deformação severa sem fraturar.
Tolerância versus Complexidade: O forjamento a frio oferece acabamento superficial superior e tolerâncias iniciais mais rígidas, enquanto o forjamento a quente acomoda geometrias altamente complexas e tamanhos de componentes massivos que o trabalho a frio não consegue alcançar.
Custo total de produção: O forjamento a frio requer maiores investimentos iniciais em ferramentas e cargas de prensa mais pesadas, mas minimiza a usinagem posterior e o desperdício de material. O forjamento a quente reduz os requisitos iniciais de força de prensagem, mas muitas vezes necessita de operações secundárias e corte repentino.
Adequação do material: Aços com baixo teor de carbono e ligas mais macias são os principais candidatos para forjamento a frio; aços de alta liga, titânio e superligas normalmente requerem forjamento a quente.
Compreender como a temperatura altera a estrutura cristalina do metal é necessário para prever as propriedades mecânicas finais das peças forjadas . O ambiente térmico durante a deformação plástica determina diretamente a estrutura interna dos grãos do material, a densidade de deslocamento e o desempenho final sob carga. Vemos isso diariamente no chão de fábrica. Se você forçar um material além de seus limites sem o suporte térmico correto, as matrizes racham e as peças falham.
O forjamento a frio comprime o metal à temperatura ambiente ou próximo a ela. Este processo depende inteiramente da ductilidade inerente do material para fluir para dentro da cavidade da matriz sem a ajuda de amolecimento térmico. Como o metal permanece bem abaixo do seu ponto de recristalização, a rede cristalina sofre severa distorção durante a deformação. Freqüentemente usamos prensas mecânicas enormes, capazes de fornecer de 1.000 a 3.000 toneladas de força em uma fração de segundo. A energia cinética transferida para a peça é imensa. Os operadores devem monitorar as temperaturas da matriz mesmo no forjamento a frio, pois o atrito interno gera calor localizado significativo.
Os fabricantes empregam diversas técnicas distintas para obter geometrias quase perfeitas sem calor. A perturbação reduz o comprimento de um tarugo enquanto aumenta seu diâmetro. Usamos isso constantemente para cabeças de fixadores. A extrusão para frente e para trás força o material através de um orifício ou em torno de um punção para criar formas cilíndricas ou ocas complexas. A cunhagem aplica enorme pressão localizada para transmitir detalhes precisos da superfície e obter dimensionamento dimensional exato.
O resultado metalúrgico definidor do trabalho a frio é o endurecimento por deformação, também conhecido como endurecimento por trabalho. À medida que o metal se deforma, os deslocamentos dentro da rede cristalina se multiplicam e se enredam. Este emaranhamento restringe ainda mais o movimento de deslocamento. Aumenta exponencialmente a resistência à tração e ao escoamento do material. No entanto, este aumento de resistência tem um custo direto de ductilidade.
O gerenciamento do atrito determina o sucesso no forjamento a frio. As pressões extremas necessárias para mover o metal frio geram imensas forças de cisalhamento na interface matriz-peça. Sistemas avançados de lubrificação química são obrigatórios. Os revestimentos de fosfato de zinco combinados com sabões de estearato reativos criam uma camada limite robusta. Isso evita escoriações catastróficas na matriz e falhas nas ferramentas sob cargas de alta tonelagem.
Apesar de suas vantagens, o forjamento a frio enfrenta limitações estritas em relação à ductilidade do material. Aços com alto teor de carbono e ligas complexas carecem da plasticidade necessária à temperatura ambiente. Forçar esses materiais em formas complexas a frio excederá sua resistência à fratura. Você verá rachaduras graves ou falhas explosivas na matriz.
O forjamento a quente altera fundamentalmente a física da deformação, aquecendo a peça acima do seu limite de recristalização. Para ligas de aço, isso significa passar para a fase austenita, normalmente entre 950°C e 1250°C. Nessas temperaturas, o metal atinge um estado altamente plástico. Isso permite um deslocamento volumétrico massivo com uma tonelagem de prensa significativamente menor. Os sistemas de aquecimento por indução são o padrão nas lojas modernas. Eles fornecem aquecimento rápido e uniforme em toda a seção transversal do tarugo. Fornos a gás ainda são usados para forjamentos maciços em matriz aberta, mas apresentam riscos maiores de descarbonetação da superfície se a atmosfera não for estritamente controlada.
O processo é geralmente dividido em categorias de matriz aberta e matriz fechada. O forjamento em matriz aberta manipula formas maciças e de baixo volume entre matrizes planas ou simplesmente contornadas. Depende da habilidade do operador para atingir a geometria final. O forjamento em matriz fechada ou matriz de impressão força o tarugo aquecido a entrar em cavidades altamente complexas e repetíveis. Ele preenche características geométricas intrincadas que seriam impossíveis de formar a frio.
A principal vantagem do forjamento a quente é a recristalização dinâmica contínua. À medida que o metal se deforma, os grãos distorcidos imediatamente se transformam em grãos novos e livres de deformação. Isso evita totalmente o endurecimento por deformação. O material pode sofrer deformação plástica maciça sem falha estrutural. Os engenheiros podem projetar componentes assimétricos e altamente complexos.
Operar em temperaturas extremas introduz realidades térmicas que devem ser incorporadas ao processo. Os metais expandem quando aquecidos e contraem à medida que esfriam. Esta contração térmica nem sempre é perfeitamente uniforme. Requer tolerâncias específicas e modificações no projeto da matriz para garantir que o componente resfriado final atenda às especificações dimensionais.
A avaliação dos resultados mecânicos do forjamento a quente e a frio requer o mapeamento de alterações metalúrgicas específicas com base em critérios de desempenho do mundo real. O processo escolhido determina diretamente como um componente sobreviverá sob tensões de fadiga, impacto e cisalhamento.
Tanto o forjamento a quente quanto a frio produzem um fluxo contínuo de grãos que se adapta à geometria da peça. Esta é uma enorme vantagem estrutural em relação aos componentes usinados a partir de barras sólidas. Ao seccionar e gravar um componente forjado, as linhas de granulação traçam visualmente os contornos externos. Esse fluxo ininterrupto atua como a fibra de um pedaço de madeira, proporcionando máxima resistência ao longo de seu comprimento. A usinagem corta essas linhas, expondo grãos finais que são altamente suscetíveis a trincas por fadiga sob carregamento cíclico.
O forjamento a frio produz estruturas de grãos altamente direcionais. Como o metal não recristaliza, os grãos alongados permanecem firmemente compactados ao longo do eixo primário de deformação. Isso cria excepcional resistência à fadiga e força direcional. Componentes forjados a frio são ideais para caminhos de carga específicos onde os vetores de tensão são altamente previsíveis.
Os engenheiros devem avaliar cuidadosamente a relação inversa entre resistência e ductilidade ao especificar componentes forjados a frio. Embora o endurecimento por deformação leve a resistência ao escoamento ao seu máximo absoluto, a peça resultante torna-se significativamente mais frágil. Se uma peça forjada a frio for submetida a uma carga de impacto que exceda seu limite de escoamento, é mais provável que ela se quebre do que se deforme.
O forjamento a quente produz uma estrutura de grãos equiaxiais completamente homogênea. A recristalização contínua elimina tensões residuais internas. Oferece ductilidade superior, tenacidade à fratura e resistência ao impacto. Isso torna o forjamento a quente a escolha obrigatória para componentes sujeitos a cargas de choque imprevisíveis ou vibrações extremas.
Considere os requisitos materiais e operacionais para um suporte de direção forjado de alta resistência . Este componente da suspensão deve sobreviver a cargas dinâmicas contínuas, impactos na estrada e comandos de direção de alto torque sem falhas catastróficas. Embora uma alta resistência ao escoamento seja necessária para manter a geometria sob carga, a ductilidade máxima é necessária para garantir que o suporte dobre em vez de quebrar durante um impacto severo. Portanto, o forjamento a quente é normalmente especificado para atingir a proporção exata de resistência/peso e resistência ao impacto necessária para conformidade com a segurança automotiva.
As capacidades de formato quase final de um processo de fabricação determinam quanto processamento secundário é necessário antes que a peça esteja pronta para montagem. Avaliar a precisão dimensional agiliza o pipeline de produção.
O forjamento a frio é conhecido por sua precisão excepcional. Como não há expansão ou contração térmica, a geometria da peça reflete exatamente a cavidade da matriz. Os fabricantes alcançam rotineiramente faixas de tolerância rígidas, muitas vezes enquadradas nas classificações IT7 a IT9, diretamente da impressora.
A ausência de calor elimina completamente a incrustação, a oxidação e a descarbonetação. O acabamento superficial resultante é muito superior ao dos metais trabalhados a quente. Freqüentemente, atinge valores de Ra suaves o suficiente para ignorar totalmente as operações secundárias de retificação ou polimento. Essa capacidade near-net reduz drasticamente os gargalos de fabricação downstream.
Processos de alta temperatura introduzem degradação superficial inevitável. Quando o aço é aquecido acima de 900°C em atmosfera ambiente, a superfície reage com o oxigênio para formar incrustações de óxido de ferro. Esta incrustação é altamente abrasiva e deve ser removida por jateamento ou tombamento. O calor elevado provoca a descarbonetação da superfície, alterando ligeiramente a composição química da camada externa.
O forjamento a quente em matriz fechada também gera rebarbas inerentemente. Para garantir que a cavidade da matriz seja completamente preenchida, o excesso de material é forçado para fora entre as metades da matriz. Esta rebarba deve ser removida através de uma operação de corte mecânico secundário.
Devido à contração térmica durante a fase de resfriamento, o forjamento a quente requer faixas de tolerância mais amplas. É difícil prever a taxa exata de contração em geometrias complexas e assimétricas. As peças forjadas a quente não conseguem igualar a precisão das alternativas forjadas a frio.
Como o forjamento a quente não consegue manter tolerâncias rígidas em superfícies críticas de contato, a usinagem secundária é quase sempre necessária. O processo de forjamento a quente fornece a geometria a granel de forma rápida e eficiente. Deixa apenas uma remoção mínima de material para os centros de usinagem finais. Ao configurar uma peça forjada a quente em um torno ou fresadora CNC, os operadores devem levar em consideração a escala externa rígida. Normalmente programamos uma profundidade de corte inicial pesada para passar imediatamente sob a camada de óxido abrasivo. Fazer passes leves de acabamento em escala de forjamento bruto destruirá as pastilhas de metal duro em minutos.
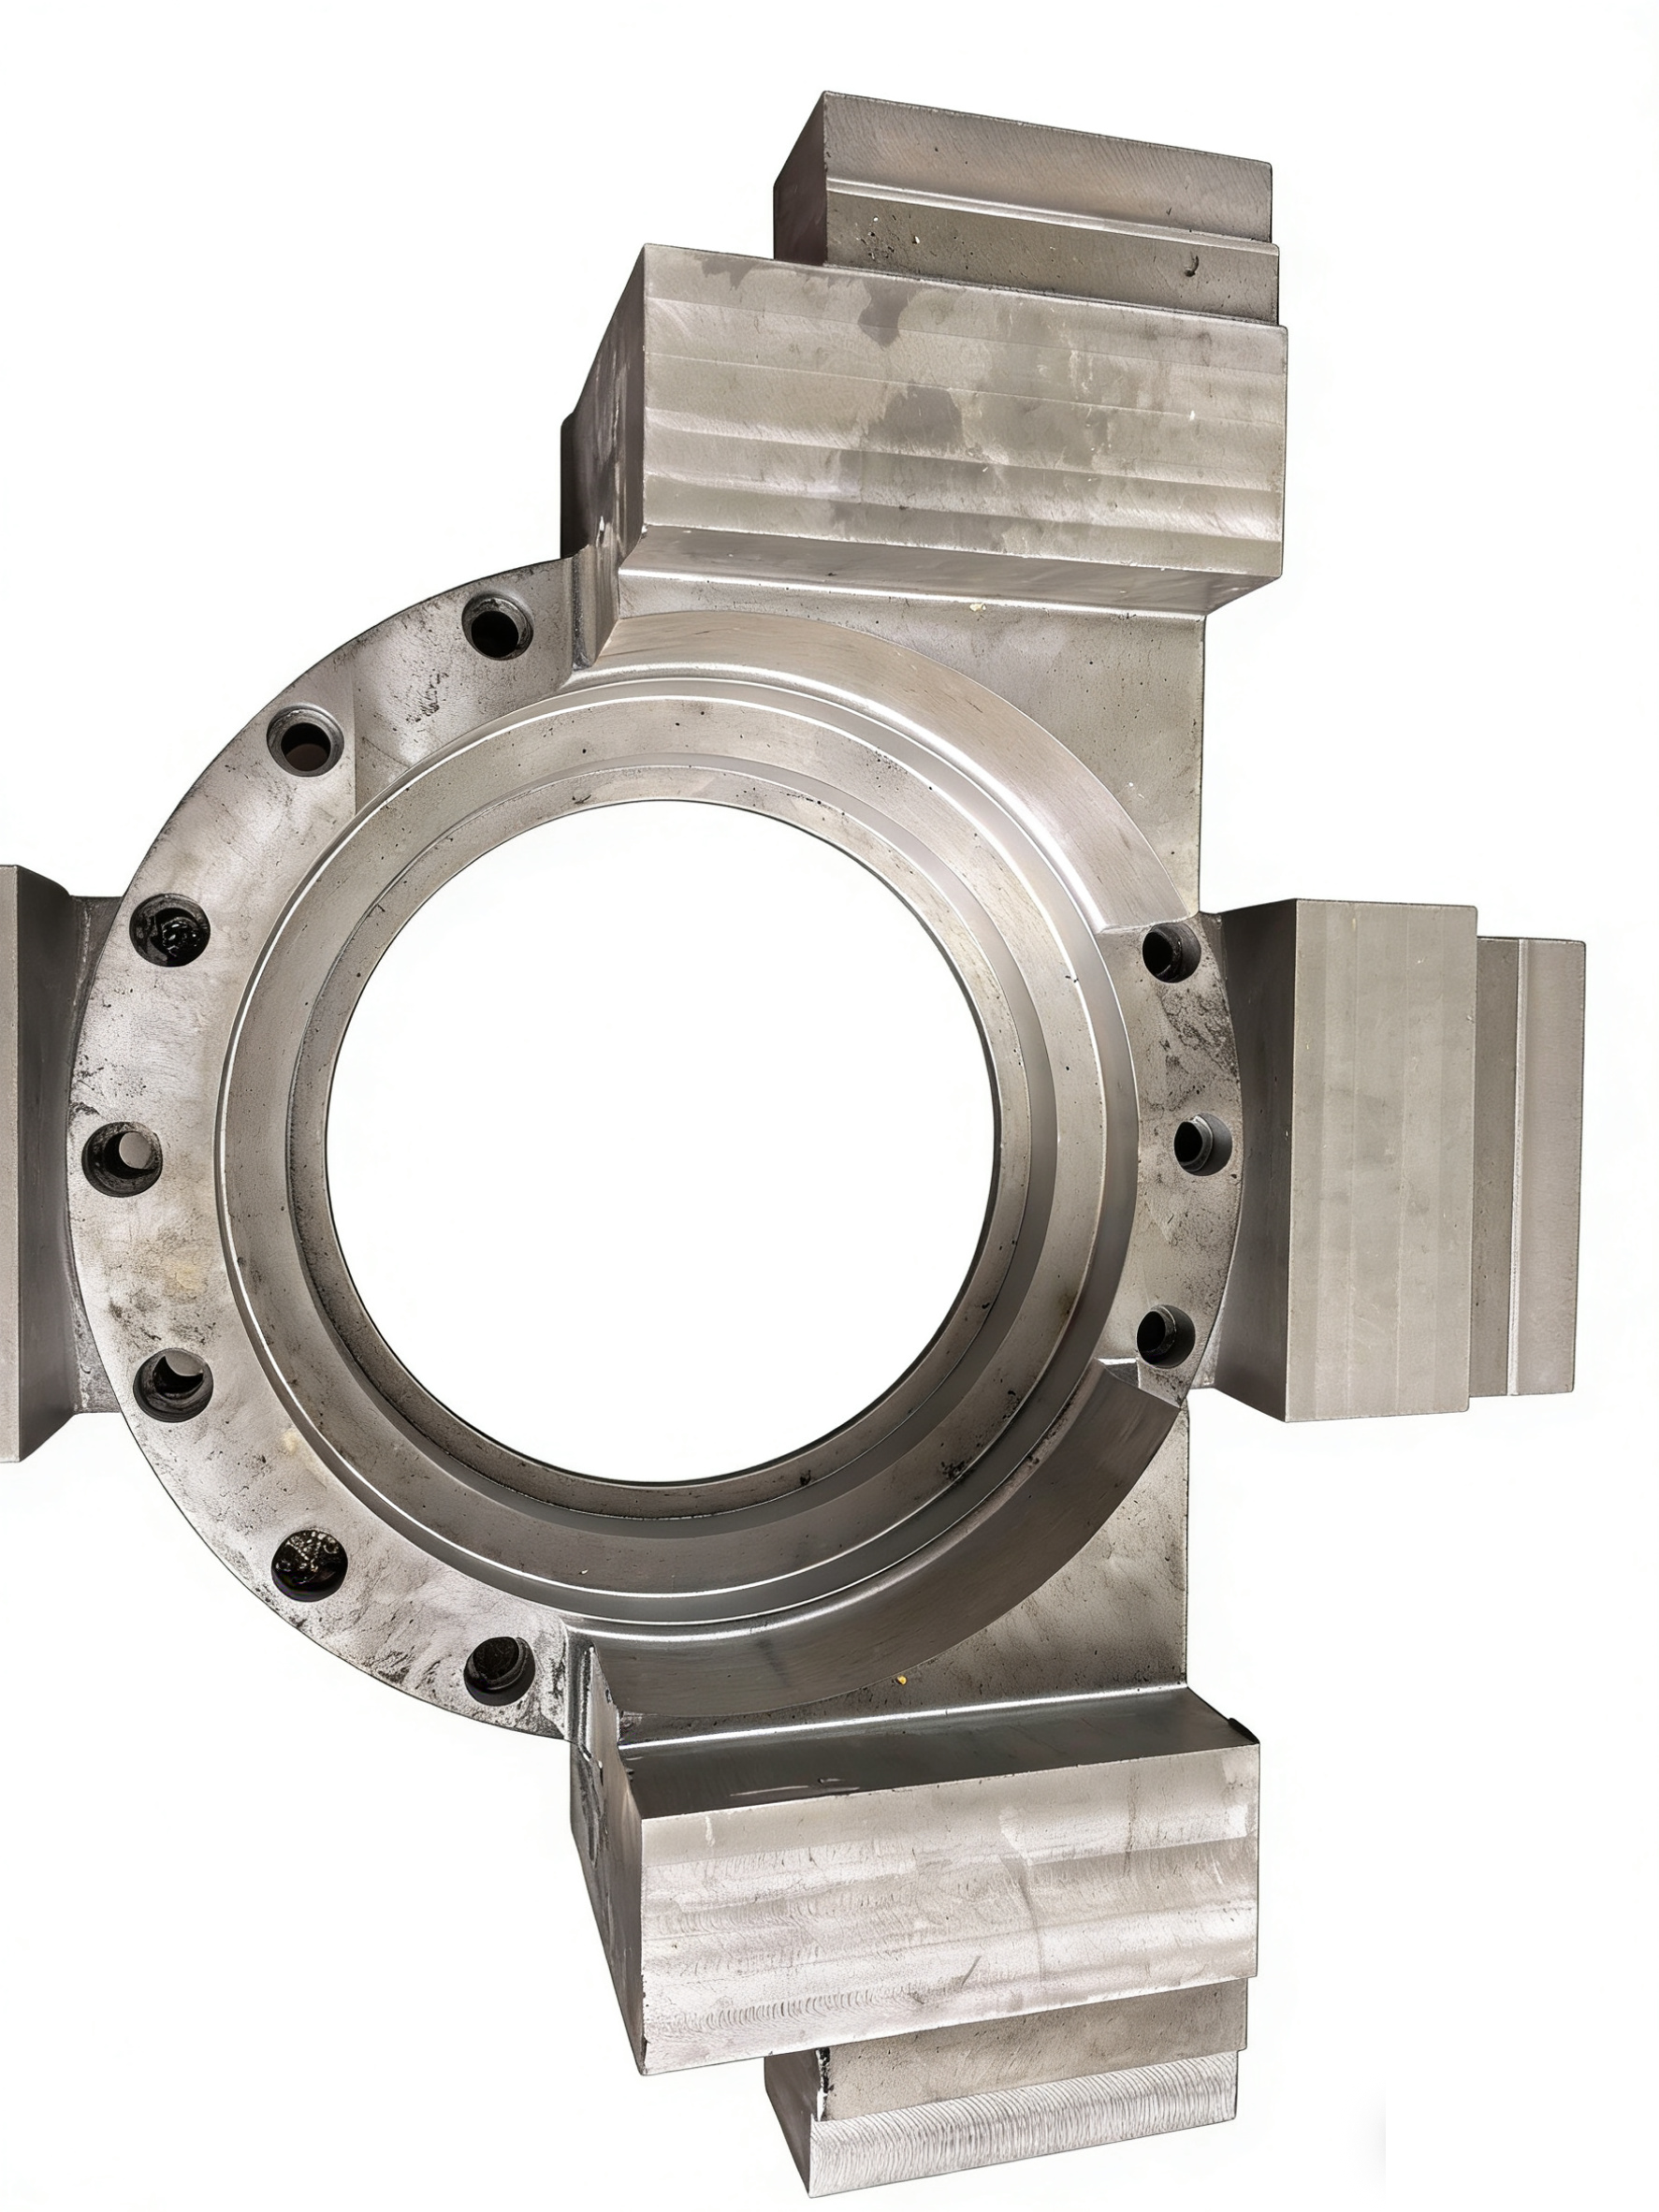
Esta abordagem híbrida é perfeitamente ilustrada em cenários que exigem forjamento de flange usinado em CNC personalizado . O enorme diâmetro externo e o cubo estrutural do flange são forjados a quente para estabelecer o fluxo contínuo de grãos e a resistência ao impacto necessários para sistemas de tubulação de alta pressão. Posteriormente, a usinagem CNC é utilizada para cortar os padrões finais dos furos dos parafusos, enfrentar as superfícies de vedação e atingir as tolerâncias exatas de planicidade necessárias para um encaixe à prova de vazamentos.
Também é necessário avaliar tratamentos térmicos pós-forjamento. As peças forjadas a quente geralmente passam por normalização ou recozimento para refinar ainda mais a estrutura do grão. Isto alivia as tensões internas de resfriamento e otimiza a usinabilidade do material antes que ele chegue ao torno CNC.
Para esclarecer as diferenças operacionais, revise os seguintes parâmetros técnicos comparando os dois métodos.
Parâmetro | Forjamento a Frio | Forjamento a Quente |
|---|---|---|
Temperatura operacional | Temperatura ambiente (até 150°C) | 950°C a 1250°C (para aço) |
Tolerâncias Típicas | IT7 a IT9 | IT10 a IT14 |
Acabamento de Superfície (Ra) | 0,4 a 1,6 µm | 6,3 a 12,5 µm |
Material da matriz | Carboneto de tungstênio, aço ferramenta D2 | Aço ferramenta H13, liga FX |
Rendimento de materiais | Perto de 100% | 70% a 90% (devido ao flash) |
Analisar o valor global e a eficiência da produção exige olhar muito além do preço do material por peça. A vida útil das ferramentas, o consumo de energia e os limites do volume de produção determinam a verdadeira viabilidade financeira do método de forjamento escolhido.
A economia de ferramentas entre os dois processos difere drasticamente. O forjamento a frio requer extrema pressão para mover o metal sólido. Isso exige prensas enormes e altamente rígidas e ferramentas excepcionalmente robustas. Freqüentemente utilizamos pastilhas caras de carboneto de tungstênio. Embora o custo inicial do ferramental seja alto, a falta de choque térmico significa que as matrizes de forjamento a frio podem durar centenas de milhares de ciclos se lubrificadas corretamente.
As matrizes de forjamento a quente enfrentam um mecanismo de desgaste completamente diferente. Eles estão sujeitos a severa fadiga térmica. Eles alternam constantemente entre o calor extremo do tarugo e o spray de resfriamento dos lubrificantes da matriz. A incrustação de óxido de ferro no tarugo aquecido atua como um abrasivo, desgastando ativamente a cavidade da matriz. Consequentemente, as matrizes de forjamento a quente exigem recapeamento e substituição frequentes, aumentando os custos contínuos de manutenção.
O forjamento a frio oferece quase 100% de utilização do material. O volume exato do tarugo inicial é calculado para preencher perfeitamente a cavidade da matriz. Ele gera zero flash e praticamente nenhum desperdício. Esta é uma enorme vantagem económica quando se trabalha com ligas caras.
O forjamento a quente gera sucata inevitável através do corte instantâneo. Isto pode representar 10% a 30% do peso inicial do tarugo. Embora esta sucata seja reciclável, representa perda de energia e tempo de processamento.
A pegada energética também difere significativamente. O forjamento a quente requer enormes aquecedores de indução ou fornos a gás para levar o material à fase austenita. Ele consome grandes quantidades de energia antes mesmo de a impressora iniciar o ciclo. O forjamento a frio elimina o aquecimento do forno, mas requer cargas elétricas significativamente maiores para acionar as enormes prensas mecânicas ou hidráulicas necessárias para a deformação à temperatura ambiente.
O cálculo do ponto de equilíbrio é necessário para a engenharia de compras. A produção de alto volume favorece fortemente o forjamento a frio. Os altos custos iniciais com ferramentas e prensas são rapidamente amortizados em milhões de peças. As economias decorrentes do rendimento próximo do material e da eliminação de operações de usinagem aumentam continuamente.
Execuções de volume baixo a médio ou projetos que exigem tamanhos de componentes enormes favorecem o forjamento a quente. Os requisitos de tonelagem inicial mais baixos da prensa e os materiais de matriz mais baratos tornam-na economicamente viável para lotes menores. O enorme dispêndio de capital com ferramentas de forjamento a frio não pode ser justificado para tiragens curtas.
Combinar o processo de forjamento com os padrões de conformidade e desempenho específicos do setor exige uma avaliação rigorosa das características e dos resultados.
Máquinas pesadas e transmissões comerciais operam sob estresse mecânico extremo. Eles exigem componentes maciços que possam suportar torque contínuo e forças de cisalhamento.
Analise a produção de um garfo de acionamento em aço forjado para serviços pesados . Este componente conecta o eixo motor ao diferencial. Ele transfere imenso torque rotacional enquanto absorve as vibrações da transmissão. O enorme tamanho físico de um garfo de acionamento comercial torna impossível o forjamento a frio devido às limitações de tonelagem da prensa. O garfo requer resistência máxima à fratura para evitar cisalhamento sob cargas de aceleração repentina. O forjamento a quente é estritamente necessário para atingir a estrutura de grão equiaxial necessária e o volume da peça. Isto é seguido pela usinagem CNC de precisão das estrias e das capas dos rolamentos.
O forjamento a frio domina o setor automotivo para fixadores, pinos, eixos e engrenagens de alto volume. A capacidade de produzir milhões de componentes idênticos e de alta resistência com zero desperdício de material e sem usinagem secundária alinha-se perfeitamente com a economia da cadeia de fornecimento automotiva.
Em contraste, a indústria aeroespacial depende fortemente do forjamento a quente. Os componentes estruturais aeroespaciais são frequentemente fabricados a partir de ligas de titânio ou superligas à base de níquel, como o Inconel. Esses materiais possuem limites de escoamento incrivelmente altos e resistem à deformação mesmo em temperaturas elevadas. Tentar forjar a frio essas superligas é fisicamente impossível. Eles devem ser forjados a quente sob condições térmicas altamente controladas para atingir as geometrias aerodinâmicas e resistência à fadiga exigidas.
A identificação de pontos de falha comuns na fase de aquisição e especificação evita atrasos dispendiosos na fabricação e garante a conformidade estrutural.
Um risco primário é especificar um aço com alto teor de carbono ou alta liga para um processo de forjamento a frio. Esses materiais não possuem a ductilidade necessária à temperatura ambiente. A tentativa de trabalhá-los a frio levará à fratura imediata da peça ou à falha catastrófica da matriz sob carga de prensagem.
Para mitigar isso, os engenheiros devem utilizar processos intermediários de recozimento. O aquecimento da peça entre os estágios de forjamento a frio restaura a ductilidade. Alternativamente, mude o processo para forjamento a quente. O forjamento a quente opera abaixo do limite de recristalização, mas acima da temperatura ambiente (por exemplo, 600°C a 800°C para aço). Isso reduz as cargas de prensa e melhora a plasticidade, mantendo tolerâncias mais rígidas do que o forjamento a quente tradicional.
As equipes de compras muitas vezes subestimam o tempo de entrega necessário para o projeto e validação complexos de matrizes de forjamento a frio. Como o fluxo de metal é altamente restrito à temperatura ambiente, o projeto de ferramentas de forjamento a frio requer extensa análise de elementos finitos (FEA) e vários testes físicos para evitar rachaduras na matriz.
A estratégia de mitigação exige o envolvimento intenso de parceiros de forjamento durante a fase de Design para Fabricação (DFM). Ao alinhar a geometria da peça com as capacidades específicas da prensa de forjamento no início do ciclo de projeto, os engenheiros podem eliminar raios impossíveis, otimizar ângulos de inclinação e reduzir significativamente os prazos de validação de ferramentas.
Siga estas etapas específicas do DFM para reduzir os prazos de entrega:
Execute a análise de elementos finitos no modelo CAD inicial para identificar áreas de fluxo de alta tensão.
Ajuste os ângulos de inclinação para garantir uma ejeção suave da cavidade da matriz.
Selecione um lubrificante de matriz formulado especificamente para a liga escolhida e a tonelagem de prensagem.
Realize um teste físico em pequenos lotes para verificar a estabilidade dimensional antes da produção completa.
Audite seu portfólio atual de componentes para identificar peças usinadas a partir de sólidos que podem ser convertidas em peças forjadas a frio quase líquidas para reduzir o desperdício de material.
Avalie os requisitos de carga de impacto dos seus componentes estruturais para determinar se a recristalização contínua do forjamento a quente é obrigatória para conformidade com a segurança.
Contrate um engenheiro metalúrgico durante a fase de projeto para verificar se a liga de aço selecionada possui o perfil de ductilidade correto para a temperatura de forjamento pretendida.
Prepare uma solicitação de cotação abrangente que inclua modelos CAD 3D, especificações exatas de materiais, requisitos de carga dinâmica e uso anual estimado para comparar com precisão os custos de amortização de ferramentas.
R: O forjamento a frio ocorre à temperatura ambiente ou próximo a ela, dependendo da força mecânica bruta. O forjamento a quente requer o aquecimento do metal acima do seu ponto de recristalização. Para o aço, isso normalmente fica entre 950°C e 1250°C. Isso permite que o material se deforme plasticamente sem endurecer por deformação.
R: Não. Somente metais com alta ductilidade inerente e baixo limite de escoamento inicial são adequados para forjamento a frio. Os exemplos incluem aços de baixo carbono, ligas de alumínio e latão. Aços com alto teor de carbono e superligas irão rachar ou quebrar se trabalhados a frio sem recozimento intermediário.
R: O forjamento a frio aumenta drasticamente o rendimento e a resistência à tração através do endurecimento por deformação e emaranhamento de discordâncias. No entanto, o forjamento a quente produz uma estrutura de grão equiaxial homogeneizada. Isso proporciona ductilidade superior, resistência à fratura e resistência ao impacto sob cargas dinâmicas.
R: Sim. As peças forjadas a quente quase sempre requerem usinagem CNC secundária para atingir dimensões críticas de acoplamento. Isso se deve à contração térmica imprevisível durante o resfriamento, à geração de incrustações na superfície, aos requisitos de corte de flash e às faixas de tolerância inerentes mais amplas.
R: O forjamento quente aquece o metal acima da temperatura ambiente, mas estritamente abaixo do limite de recristalização. É usado como um compromisso de engenharia. Reduz os requisitos de tonelagem da prensa e melhora o fluxo de material, mantendo tolerâncias dimensionais mais rígidas do que o forjamento a quente.
R: O forjamento a frio requer um enorme capital inicial para ferramentas robustas e prensas de alta tonelagem. São necessários grandes volumes de produção para obter retorno do investimento. O forjamento a quente utiliza ferramentas mais baratas e cargas de prensa mais baixas, tornando-o adaptável a volumes menores e componentes massivos.
R: O forjamento a frio oferece rendimento de material próximo de 100% com zero flash e evita o enorme consumo de energia de fornos de aquecimento industrial. O forjamento a quente consome energia significativa para aquecer os tarugos e gera desperdício de material inevitável através do processo de corte rápido.


