
Número Browse:0 Autor:editor do site Publicar Time: 2026-08-12 Origem:alimentado


A fabricação automotiva de alto volume exige um equilíbrio rígido entre tempos de ciclo rápidos, metas rígidas de redução de peso e integridade estrutural intransigente. A má compreensão das limitações físicas, da química metalúrgica e da dinâmica térmica do processo de fundição sob pressão leva a revisões dispendiosas do projeto, falha prematura das ferramentas, taxas de porosidade inaceitáveis e atrasos no lançamento da produção. Indo além das definições básicas, este guia detalha a mecânica exata da fundição automotiva . Examinamos as realidades do comportamento dos materiais sob extrema pressão e os critérios técnicos necessários para avaliar os parceiros de produção. Você aprenderá como mitigar os riscos de produção, gerenciar a fadiga térmica em matrizes de aço endurecido e especificar as operações secundárias corretas para tolerâncias restritas. Ao compreender essas principais restrições mecânicas, as equipes de engenharia podem projetar componentes que sobrevivam ao ciclo de injeção e tenham um desempenho confiável em campo.
A fundição automotiva depende da injeção de ligas fundidas a pressões extremas (10–175 MPa) para obter uma solidificação rápida, tornando-a viável apenas para produção de alto volume, onde os custos de ferramentas podem ser amortizados.
A seleção do material e a química do fundido determinam os limites do processo; o alumínio oferece a melhor relação resistência/peso para componentes estruturais, enquanto o zinco proporciona capacidades superiores de paredes finas e vida útil da ferramenta.
Alcançar tolerâncias rigorosas muitas vezes requer operações secundárias; avaliar um fornecedor requer avaliar seus recursos integrados de usinagem CNC, células de fundição automatizadas e validação de qualidade (CMM, raio-X).
A porosidade é um risco inerente à fundição sob pressão (HPDC); uma aquisição bem-sucedida exige a verificação das capacidades de fundição a vácuo do fornecedor, da experiência em design de portas e da capacidade de tonelagem da máquina.
Para avaliar a capacidade de um fornecedor de produzir geometrias complexas, as equipes de engenharia devem compreender as restrições físicas. Os ciclos de injeção de alta pressão determinam requisitos específicos de maquinário. A interação entre o metal fundido e as matrizes de aço endurecido define o sucesso final da produção. Você não pode projetar uma peça sem saber como a máquina força fisicamente o metal para dentro da cavidade.
Os processos de câmara fria e de câmara quente atendem a aplicações automotivas totalmente diferentes. O alumínio requer sistemas de câmara fria devido ao seu alto ponto de fusão. O metal fundido é colocado em uma manga fria antes da injeção. O zinco funciona perfeitamente em máquinas de câmara quente onde o mecanismo de injeção fica submerso diretamente no fundido. A velocidade e a pressão do disparo preenchem cavidades complexas do molde antes que ocorra a solidificação prematura do metal. O êmbolo deve acelerar instantaneamente para forçar o metal através do sistema de disparo.
O ciclo de injeção se divide em três fases distintas. Primeiro, a fase de injeção lenta empurra o metal através do orifício de vazamento para evitar a retenção de ar. Em segundo lugar, a fase de disparo rápido empurra o metal para dentro da cavidade a velocidades superiores a 40 metros por segundo. Finalmente, a fase de intensificação aplica uma pressão maciça para comprimir o metal em solidificação, alimentando os vazios de contração. Os cálculos do tempo de ciclo impactam diretamente a escalabilidade da produção. Ciclos mais rápidos reduzem a carga térmica na superfície da matriz. O transporte e a extração automatizados tornam-se necessários para manter velocidades de ciclo consistentes. Variações no tempo do ciclo perturbam o equilíbrio térmico do molde, levando a desvios dimensionais.
Fase de injeção | Velocidade do êmbolo | Função Primária | Risco se definido incorretamente |
|---|---|---|---|
Tiro Lento (Fase 1) | 0,1 - 0,5m/s | Mova o metal pelo buraco de vazamento, junte o derretimento | Grave aprisionamento de ar na manga de tiro |
Tiro Rápido (Fase 2) | 2,0 - 8,0m/s | Preencha a cavidade antes que o metal congele | Fechamentos a frio, enchimento incompleto, marcas de fluxo |
Intensificação (Fase 3) | Estática (alta pressão) | Aperte o metal para alimentar o encolhimento | Porosidade de contração interna, estrutura fraca |
A correspondência do tamanho da peça e da área projetada com a capacidade da prensa garante uma fundição adequada. Suportes pequenos funcionam com eficiência em máquinas de 400 toneladas. Nós estruturais maciços requerem giga-prensas de 6.000 toneladas. A área projetada da peça fundida determina a força de fixação necessária. Força de travamento insuficiente leva à separação da matriz durante a fase de intensificação. Esta falha física causa flash excessivo ao longo da linha de partição. Também cria graves imprecisões dimensionais e peças rejeitadas.
Os engenheiros calculam a pressão de injeção multiplicada pela área projetada para determinar a tonelagem mínima. Fatores de segurança são adicionados para compensar picos de pressão. A execução de um molde em uma máquina subdimensionada garante desgaste prematuro da ferramenta e problemas constantes de qualidade. Você deve verificar se seu parceiro de fabricação possui a tonelagem de máquina exata necessária para seu componente específico.
Tonelagem da máquina | Aplicação automotiva típica | Área máxima projetada (aprox.) |
|---|---|---|
400 - 600 Toneladas | Suportes de sensores, carcaças de bombas pequenas | 100 - 150 polegadas quadradas |
800 - 1200 Toneladas | Tampas de transmissão, cárteres de óleo | 200 - 300 polegadas quadradas |
1600 - 2500 toneladas | Blocos de motor, caixas de transmissão | 400 - 600 polegadas quadradas |
Mais de 4.000 toneladas (Giga-prensa) | Estruturas inferiores traseiras, bandejas de bateria | Mais de 1.000 polegadas quadradas |
Os sistemas de controle de temperatura da matriz mantêm a estabilidade dimensional. As linhas de água e óleo regulam as taxas de resfriamento em todo o molde. O gerenciamento térmico adequado evita pontos quentes localizados que causam vazios de contração. A qualidade do fundido e a química exigem um controle rigoroso no piso da fundição. A desgaseificação pré-injeção remove o hidrogênio dissolvido do alumínio líquido. O fundente e a remoção de escórias evitam inclusões de óxido no molde final.
As matrizes de aço H13 endurecido sofrem fadiga térmica severa ao longo do tempo. Este aquecimento e resfriamento constantes causam verificação de calor na superfície da cavidade. A verificação de calor deixa veias salientes na peça fundida. A compreensão desse mecanismo de desgaste determina cronogramas de manutenção preditiva e substituições de pastilhas. Se um fornecedor ignorar o gerenciamento térmico, a matriz falhará prematuramente, paralisando sua linha de produção.
Escolher a liga certa envolve uma troca estrita. Você equilibra propriedades mecânicas, moldabilidade, tamanho da peça e longevidade da ferramenta. O metal selecionado determina o tipo de máquina necessário e as etapas de pós-processamento. Você não pode forçar uma liga de alta resistência em uma geometria de paredes finas sem esperar graves defeitos de fabricação.
O alumínio domina o setor automotivo em blocos de motores e nós estruturais. Ele oferece uma relação resistência-peso excepcional e resistência natural à corrosão. O A380 serve como padrão da indústria para componentes automotivos em geral. Oferece excelente moldabilidade e estanqueidade à pressão. O A356 oferece maior ductilidade para peças críticas de suspensão e chassi. No entanto, o alumínio tem um alto ponto de fusão. Esta característica causa desgaste agressivo nas ferramentas em comparação com metais mais macios.
O alumínio fundido é realmente soldado à superfície da matriz de aço se os agentes desmoldantes falharem. A manutenção frequente da matriz torna-se obrigatória ao operar componentes de alumínio de alto volume. Os engenheiros devem projetar peças com espessuras de parede uniformes para evitar taxas de resfriamento irregulares. Seções espessas em uma fundição de alumínio inevitavelmente extrairão metal fundido de seções mais finas, criando vazios internos.
O magnésio impulsiona iniciativas de extrema redução de peso em toda a indústria automotiva. Os fabricantes o utilizam para volantes, estruturas de assentos e caixas de transferência. A fundição de magnésio requer protocolos de segurança especializados devido aos graves riscos de inflamabilidade. Gases de cobertura como o hexafluoreto de enxofre evitam a oxidação do magnésio fundido. O magnésio flui excepcionalmente bem, permitindo paredes mais finas que o alumínio.
O zinco oferece fundibilidade superior para componentes complexos de paredes finas de pequeno a médio porte. Causa impacto mínimo no desgaste da matriz, permitindo que as ferramentas durem mais de um milhão de disparos. Os engenheiros devem equilibrar a precisão do zinco com sua maior densidade. Os componentes de zinco pesam significativamente mais do que peças idênticas de alumínio. Essa penalidade de peso limita o zinco a componentes funcionais menores, como caixas de travas e suportes de sensores.
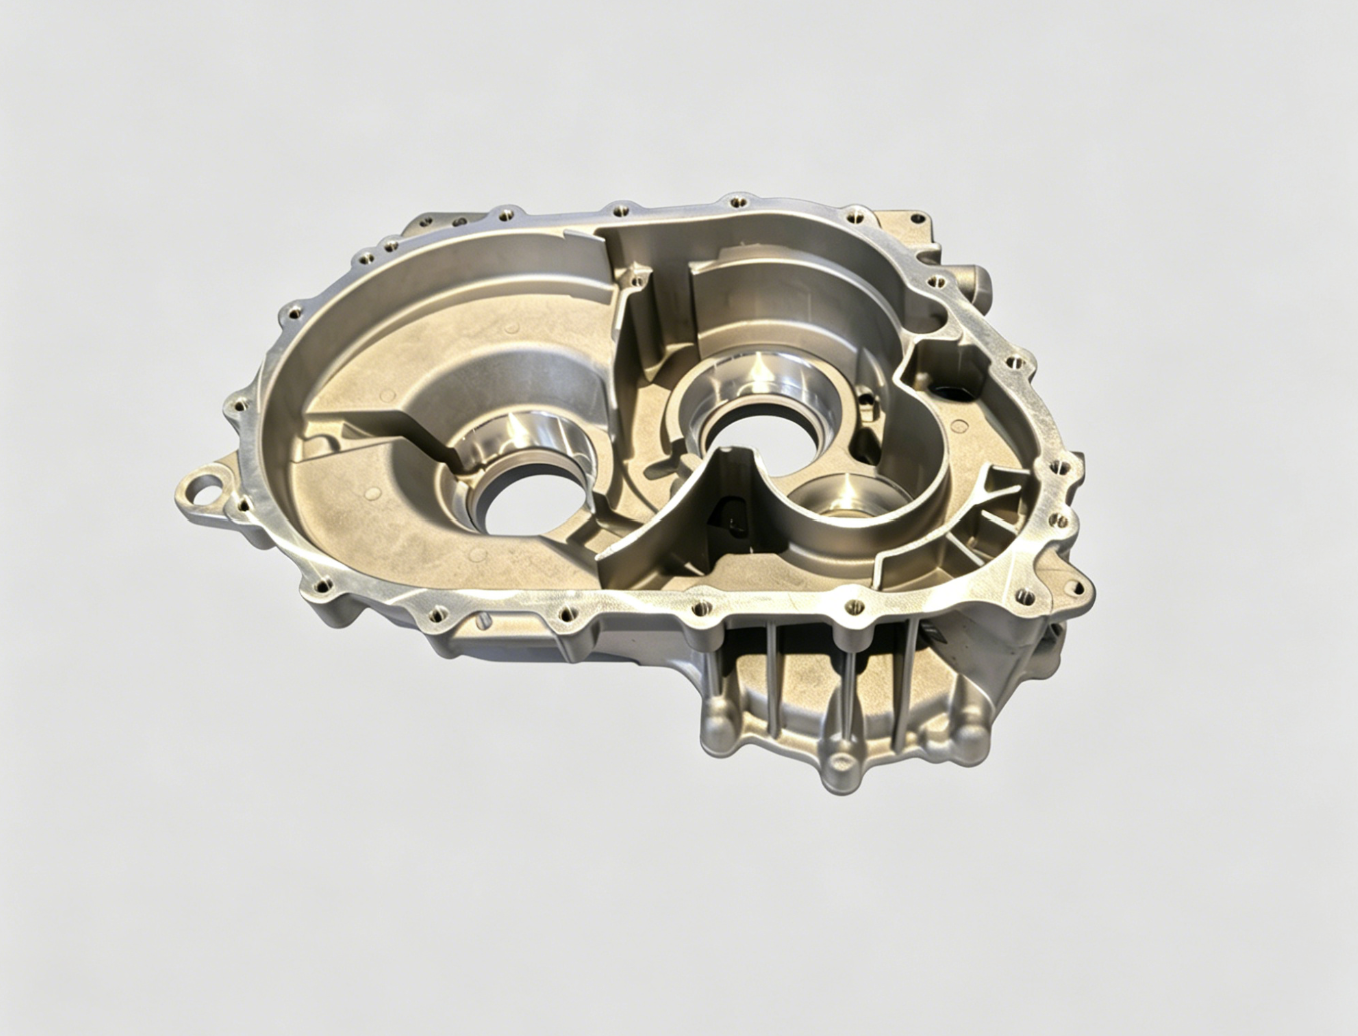
As peças fundidas brutas raramente atendem imediatamente às tolerâncias finais de montagem automotiva. Eles exigem acabamento secundário, usinagem de precisão e pós-processamento controlado. O processo de fundição fornece o formato quase final, enquanto a usinagem fornece as dimensões finais exatas. Depender apenas das tolerâncias fundidas para superfícies de contato críticas resultará em falhas de montagem.
As operações secundárias alcançam as microtolerâncias necessárias para alinhamentos das engrenagens de transmissão. Os furos dos rolamentos exigem concentricidade exata e perpendicularidade estrita. A produção de peças fundidas de caixa de transmissão usinadas em CNC requer fixação avançada. Os fornecedores devem indexar peças fundidas complexas sem induzir deformação por tensão. As luminárias Tombstone em centros de usinagem horizontais processam vários alojamentos simultaneamente. A integridade estrutural deve permanecer intacta durante a remoção pesada de material.
A configuração de usinagem para esses mancais segue uma sequência estrita para manter as referências de referência:
Estabeleça o ponto de referência primário fresando a face de montagem principal plana.
Perfure e alargue os furos dos pinos de localização para fixar a peça fundida para operações subsequentes.
Perfuração áspera nos munhões do rolamento principal para remover a camada fundida e aliviar a tensão interna.
Execute operações de mandrilamento de acabamento usando ferramentas de diamante policristalino (PCD) para obter concentricidade precisa.
Bata em todas as roscas de montagem usando machos de rolo para evitar contaminação de cavacos dentro da caixa.
Os caminhos da ferramenta são otimizados para evitar vibrações em seções de paredes finas. A transição da fundição bruta para a carcaça acabada exige uma integração perfeita entre a fundição e a oficina mecânica.
Os componentes para manuseio de fluidos possuem requisitos rigorosos de estanqueidade à pressão. O Design for Manufacturability (DFM) evita caminhos de vazamento e vazios internos. Uma eficaz carcaça de bomba de óleo de motor automotivo evita quedas de pressão. Os engenheiros otimizam a espessura da parede e os canais para garantir o fluxo sólido de material em todo o alojamento. A cavidade do gerotor exige planicidade e acabamento superficial excepcionais.
Qualquer porosidade nas áreas de vedação provoca vazamentos imediatos de fluido. A fundição assistida a vácuo muitas vezes é necessária para eliminar o gás aprisionado nessas seções de paredes espessas. A impregnação pós-moldada sela qualquer microporosidade antes da montagem final. Durante a impregnação, os invólucros são colocados em uma câmara de vácuo e uma resina especializada é aspirada para dentro dos poros microscópicos. A resina cura, tornando a peça fundida completamente estanque à pressão.
O acabamento da superfície da matriz impacta diretamente no produto final. A pulverização automatizada do agente desmoldante e as velocidades de injeção controladas minimizam os defeitos superficiais. Esses controles evitam fechamentos a frio, marcas de fluxo e bolhas. Fornecer peças fundidas de precisão automotiva com superfície lisa envolve realidades específicas de pós-processamento. O jateamento remove pequenos flashes e cria uma textura fosca uniforme.
O acabamento vibratório suaviza arestas vivas e prepara a superfície para o revestimento. A preparação do revestimento atende aos requisitos cosméticos sem alterar dimensões críticas. As técnicas de mascaramento protegem as superfícies de vedação usinadas durante o jateamento abrasivo. A rugosidade da superfície final (Ra) determina o sucesso das juntas e vedações subsequentes. Se a superfície for muito áspera, as juntas não conseguirão vedar. Se for muito liso, certos adesivos podem não aderir corretamente.
É importante diferenciar entre uma oficina de fundição de commodities e um parceiro automotivo. Você precisa de um fabricante capaz de precisão repetível. O fornecedor certo integra tecnologia avançada com rigorosos sistemas de controle de qualidade. Você deve auditar suas instalações para verificar suas afirmações técnicas.
A fundição sob pressão de alta pressão com porosidade zero é um mito. O foco permanece na porosidade controlada e não crítica. O HPDC padrão retém o ar dentro da cavidade durante a fase de injeção em alta velocidade. A fundição sob pressão assistida a vácuo evacua o ar da cavidade apenas milissegundos antes da injeção. Este processo reduz drasticamente a porosidade do gás nas peças estruturais. Também permite os tratamentos térmicos pós-moldados necessários.
Sem um sistema de vácuo, o gás aprisionado se expande durante o tratamento térmico, causando bolhas na superfície. Os blocos de vácuo e as aberturas de ventilação devem ser mantidos meticulosamente para garantir a evacuação adequada do ar em cada disparo. O processo de vácuo segue uma sequência precisa:
A matriz fecha e trava sob a tonelagem total da máquina.
A válvula de vácuo abre, retirando o ar da cavidade e da manga de injeção.
O êmbolo avança, empurrando o metal fundido para dentro do molde evacuado.
A ventilação de resfriamento congela o metal instantaneamente, evitando que ele entre na bomba de vácuo.
A peça solidifica sob alta pressão de intensificação.
A robótica impulsiona corridas automotivas de alto volume. Eles garantem transporte consistente, lubrificação da matriz e extração de peças. A automação reduz significativamente a variação do tempo de ciclo. Minimiza o erro humano no gerenciamento térmico e mantém ritmos de produção constantes. As ferramentas de fim de braço (EOAT) removem cuidadosamente peças fundidas a quente sem induzir distorção.
Prensas de corte automatizadas cortam canais e transbordamentos imediatamente após a extração. Este fluxo contínuo evita gargalos no piso da fundição. Uma célula totalmente automatizada garante que o disparo número 10.000 corresponda ao perfil térmico exato do disparo número 10. As operações manuais introduzem flutuações térmicas que prejudicam a estabilidade dimensional.
As matrizes de aço endurecido representam um gasto de capital inicial significativo. Este investimento amortiza mais de 100.000 unidades executadas. A avaliação dos programas de manutenção de matrizes dos fornecedores garante o sucesso a longo prazo. Procure cronogramas de manutenção preditiva, reparos de solda especializados e substituições estratégicas de pastilhas. Os pinos centrais desgastam-se rapidamente e requerem troca frequente.
O próprio bloco da matriz deve passar periodicamente por tratamentos de alívio de tensão. O gerenciamento adequado do ciclo de vida evita falhas catastróficas da ferramenta no meio da produção. Uma sala de ferramentas dedicada dentro da unidade de fundição indica o compromisso do fornecedor com a produção ininterrupta. Eles devem ter a capacidade de usinar pastilhas de reposição internamente para minimizar o tempo de inatividade.
Os padrões da North American Die Casting Association (NADCA) orientam as tolerâncias de precisão. Aplique esses padrões diretamente aos requisitos de produção automotiva. NADCA distingue entre tolerâncias padrão e de precisão com base na geometria da peça. Máquinas internas de medição por coordenadas (CMM) verificam as dimensões exatas. O monitoramento do processo em tempo real garante que cada lote atenda às rigorosas especificações automotivas.
O Controle Estatístico de Processo (SPC) rastreia o desvio dimensional ao longo do tempo. Esses dados permitem que os engenheiros ajustem os parâmetros do processo antes que as peças saiam da tolerância. Depender de pinças manuais é insuficiente para os requisitos automotivos modernos. O fornecedor deve fornecer relatórios CMM detalhados mapeando os dados críticos do seu componente.
Existem modos de falha comuns na fundição automotiva. Você deve projetá-los durante a fase DFM. A solução reativa de problemas no piso da fundição desperdiça tempo e materiais. Antecipe defeitos e projete as ferramentas para evitá-los.
A separação da matriz sob pressão causa flash. O corte manual introduz variabilidade, enquanto o corte automatizado garante consistência. O encolhimento ocorre naturalmente à medida que o metal fundido solidifica e esfria. Softwares de simulação de fluxo de molde como o MAGMASOFT prevêem o fluxo de metal com precisão. Os engenheiros usam esses dados durante a fase de projeto. Eles otimizam os sistemas de corte e mitigam os riscos de empenamento antes de cortar o aço.
A simulação identifica seções pesadas isoladas propensas a vazios de contração. A adição de linhas de resfriamento ou pinos de compressão visa diretamente essas áreas problemáticas. Ângulos de inclinação adequados evitam que as peças grudem e deformem durante a ejeção. Se uma peça não tiver tiragem suficiente, os pinos ejetores perfurarão a peça fundida ou a deformarão sem possibilidade de reparo.
Tipo de defeito | Aparência Visual | Causa raiz | Ação Corretiva |
|---|---|---|---|
Porosidade de Gás | Vazios internos redondos e lisos | Ar preso durante disparo rápido | Implementar fundição a vácuo, ajustar a ventilação |
Porosidade de encolhimento | Vazios internos irregulares e irregulares | Seções pesadas isoladas resfriam por último | Adicione alfinetes e redesenhe a espessura da parede |
Fechamento frio | Linhas visíveis ou rachaduras na superfície | Congelamento do metal antes do preenchimento da cavidade | Aumente a velocidade de injeção, aumente a temperatura da matriz |
De solda | Metal preso para morrer, superfície da peça rasgada | Lubrificação inadequada da matriz, pontos quentes | Ajuste os bicos de pulverização, aumente o resfriamento da água |
Componentes críticos de segurança exigem inspeção por raios X e tomografia computadorizada. Esses métodos detectam inclusões ocultas no subsolo e porosidade excessiva. Estabeleça Limites de Qualidade Aceitáveis (AQL) claros no início do projeto. Defina exatamente qual tamanho e localização da porosidade são permitidos. Finalize os requisitos do Processo de Aprovação de Peças de Produção (PPAP) antes de iniciar a produção em massa.
As certificações de materiais devem acompanhar cada lote de liga. Testes destrutivos, como testes de tração, verificam as propriedades mecânicas do metal fundido. Um programa robusto de garantia de qualidade evita que peças fundidas defeituosas cheguem à linha de montagem. O processo de validação do PPAP exige o cumprimento rigoroso da documentação:
Registros de design e desenhos em balão.
Diagramas de fluxo de processo mapeando toda a rota de fabricação.
Análise de Modos e Efeitos de Falha de Processo (PFMEA).
Plano de Controle detalhando frequências e métodos de inspeção.
Estudos de Análise de Sistemas de Medição (MSA) e Gage R&R.
Estudos Iniciais de Capacidade de Processo (Cpk).
A fundição sob pressão automotiva continua sendo o método mais eficaz para a produção de peças metálicas complexas e em alto volume. O sucesso requer um gerenciamento rigoroso de investimentos em ferramentas, química de fusão e processos de DFM. A usinagem de precisão e as células automatizadas transformam o metal bruto em componentes automotivos essenciais.
Inicie uma revisão abrangente do DFM com parceiros de fabricação selecionados usando dados de simulação de fluxo de molde.
Solicite garantias documentadas de vida útil das ferramentas com base em seleções de ligas específicas e cronogramas de manutenção preditiva.
Verifique se as capacidades de tonelagem da máquina estão perfeitamente alinhadas com o tamanho da peça, a área projetada e a força de travamento necessária.
Defina critérios rígidos de aceitação de porosidade e requisitos de END em suas especificações iniciais de fabricação.
R: A vida útil da ferramenta normalmente varia de 50.000 a 100.000 disparos. Essa variação depende muito da complexidade da peça, da liga de alumínio específica escolhida e do rigor do programa de manutenção da matriz. Ligas agressivas desgastam o aço H13 mais rapidamente, exigindo manutenção preditiva e substituições de pastilhas para manter a precisão dimensional.
R: A fundição sob pressão de alta pressão injeta metal fundido em velocidades e pressões extremas (10–175 MPa). Isso permite velocidades de ciclo rápidas e capacidades de parede muito mais finas em comparação com a fundição por gravidade. Embora os custos de ferramentas sejam mais altos, a rápida taxa de produção o torna ideal para grandes volumes de produção automotiva.
R: A tonelagem da máquina refere-se à força de fixação aplicada para manter as metades da matriz fechadas. Força de travamento suficiente evita a separação da matriz sob pressões extremas de injeção. Esta métrica determina a área projetada máxima e o tamanho da peça que uma máquina específica pode fundir com sucesso sem criar rebarbas excessivas.
R: As peças fundidas de alta pressão padrão geralmente formam bolhas durante o tratamento térmico devido à expansão do gás aprisionado. Para realizar tratamentos térmicos T6 com segurança, os fabricantes devem usar sistemas de fundição sob pressão a vácuo. Isto evacua o ar da cavidade do molde antes da injeção, minimizando a porosidade do gás e evitando bolhas estruturais.
R: A porosidade decorre principalmente do aprisionamento de gás durante a injeção de metal em alta velocidade e da má desgaseificação do fundido. O encolhimento durante o rápido processo de solidificação também cria vazios internos. O design adequado do canal, a assistência ao vácuo e o gerenciamento térmico otimizado ajudam a controlar e minimizar esses defeitos inerentes.
R: Embora a fundição sob pressão produza formatos quase perfeitos, as superfícies de contato críticas e os furos dos rolamentos exigem maior precisão. Os fabricantes confiam na usinagem CNC secundária para obter as microtolerâncias exatas necessárias para o alinhamento adequado das engrenagens, integridade estrutural e vedação de fluidos em caixas de transmissão modernas.
R: A espessura mínima da parede depende da liga e da geometria da peça. Os componentes de zinco podem atingir paredes tão finas quanto 1,0 mm. As peças estruturais de alumínio normalmente requerem um mínimo de 2,0 mm a 3,0 mm para garantir o fluxo adequado do metal, evitar fechamentos a frio e manter a integridade estrutural necessária.


